





行车记录仪金属支架属于车载精密结构件,主要采用铝合金、冷轧钢板、304 不锈钢材质,壁厚 0.35‑0.7mm,主要完成底座本体、旋转铰接片、安装挂耳、加强筋片之间的点焊与搭接焊接。支架长期处于车辆颠簸振动环境,焊缝需要具备优良抗振抗疲劳强度;焊接变形会造成铰接孔错位,出现记录仪抖动、角度偏移;高温容易破坏表面电泳、喷塑防护层,飞溅碎屑还会影响周边车载电子器件,对焊接热输入、焊点一致性有较高要求。
传统电阻点焊、微氩弧焊热输入偏大,热影响区 0.5‑0.95mm,薄板焊接翘曲变形可达 0.06‑0.09mm,铰接孔位公差超差。焊点易产生飞溅、氧化发黑,虚焊会导致车辆颠簸测试支架断裂脱落,焊后需要整形、打磨、补喷涂处理,工序繁琐。传统工艺批量良率仅 77%‑84%,返修损耗较高,难以满足车载配件稳定量产需求。
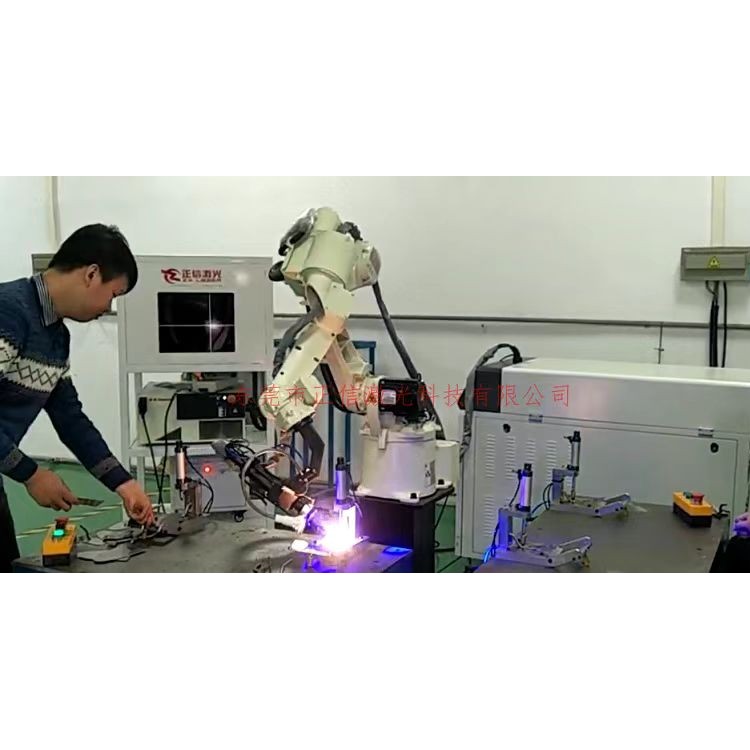
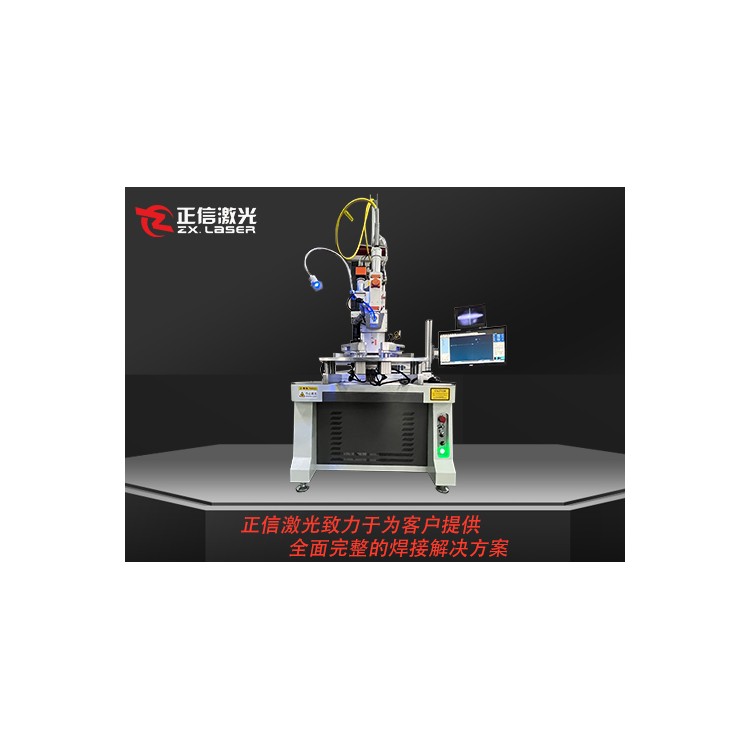
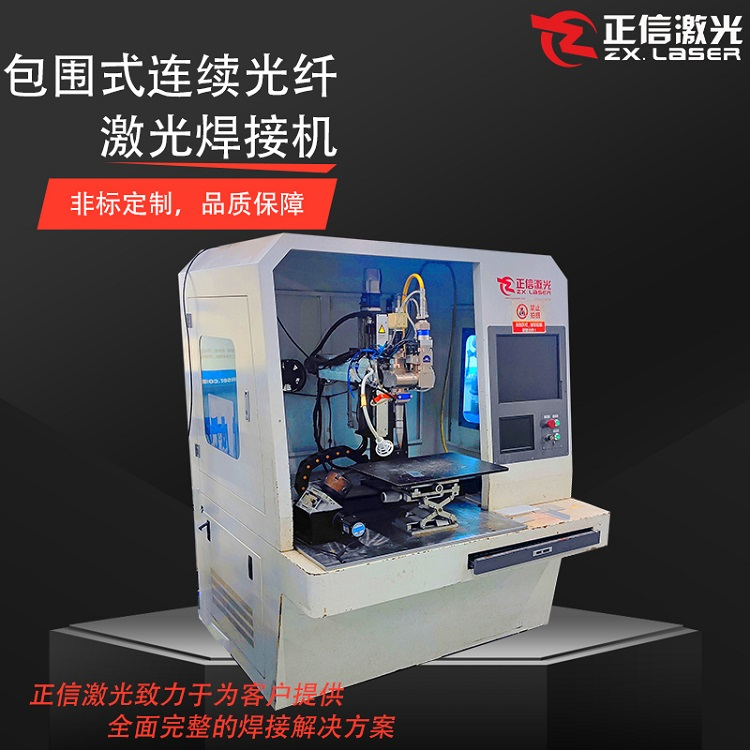
正信激光焊接设备采用 QCW 准连续光纤激光工艺,适配不锈钢、铝合金异种材料焊接,热影响区控制在 0.09mm 以内,工件综合变形量≤0.015mm,保障铰接孔与安装基准精度,保护表面涂层不受热灼伤。搭载振镜焊接系统与 CCD 视觉定位,重复定位精度 ±0.015mm,自动补偿装夹偏差,焊接扫描速度最高 1500mm/s,整套支架多点焊接耗时 2‑4 秒。焊缝组织致密牢固,抗振动疲劳性能满足车载可靠性标准,惰性气体保护下焊接飞溅少,减少后处理工作量。设备可定制压紧式专用工装,兼容吸盘式、后视镜挂装式多种记录仪支架,工艺参数存储调用实现快速换产,批量良率稳定 98.1% 以上,支持对接自动化产线与在线焊点检测,满足行车记录仪金属支架大批量精密焊接生产。





















 冀公网安备13010402002588