





金属智能音箱壳体是高端智能音箱的主体外壳,多采用 6 系铝合金、304 不锈钢薄板,壁厚 0.4‑0.8mm,主要完成壳体拼框、底壳与侧壁对接、内部安装支座、定位卡扣的点焊与连续缝焊作业。壳体既要保证外观质感,焊缝平整无痕,又要具备良好的结构强度与防尘密封性能;焊接变形会造成壳体段差、缝隙不均,导致网罩装配错位;焊接高温容易灼伤外壳阳极氧化镀层,飞溅碎屑落入腔体内部,会损伤喇叭单元,同时产品要通过跌落、振动可靠性测试,对热输入控制、焊缝一致性要求较高。
传统微氩弧焊、电阻点焊热输入偏大,热影响区 0.55‑1.0mm,薄壁壳体焊接翘曲变形可达 0.06‑0.10mm,壳体平面度与装配公差超差。焊点易出现氧化发黑、焊瘤飞溅,虚焊会造成振动测试支座脱落,焊后需要大量整形、打磨、抛光工序,极易破坏表面外观镀层。传统工艺批量良率仅 75%‑82%,外观不良占比高,返修成本高,难以满足消费电子外观件量产标准。
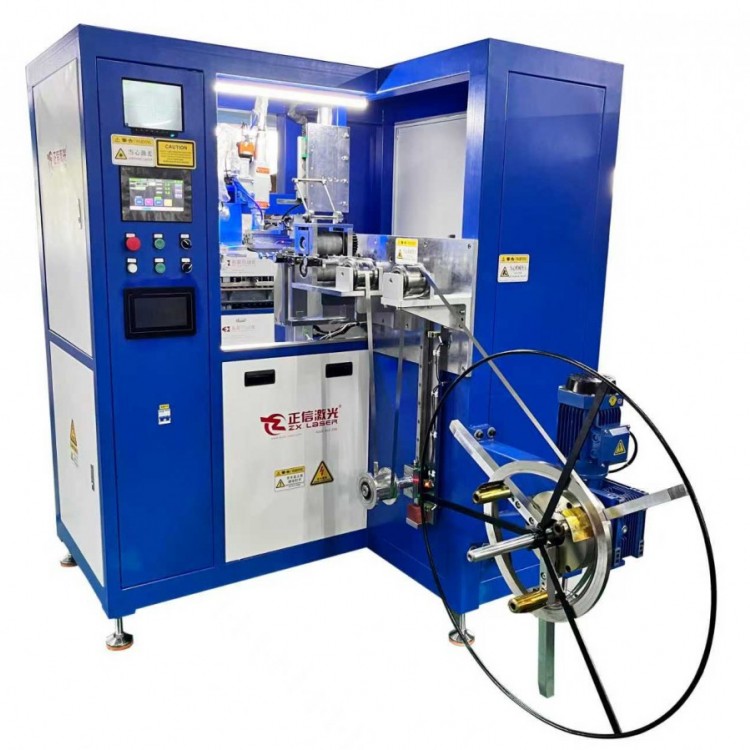
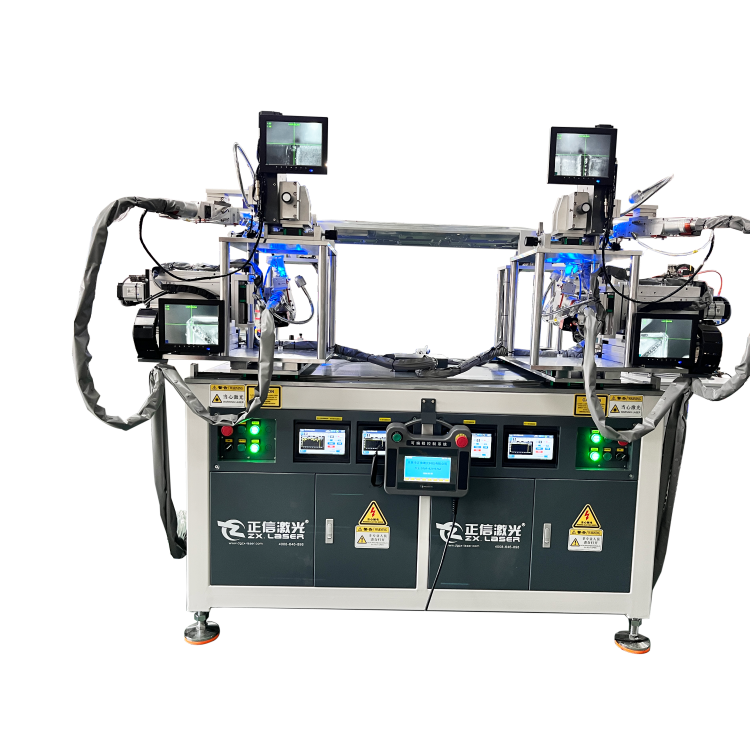
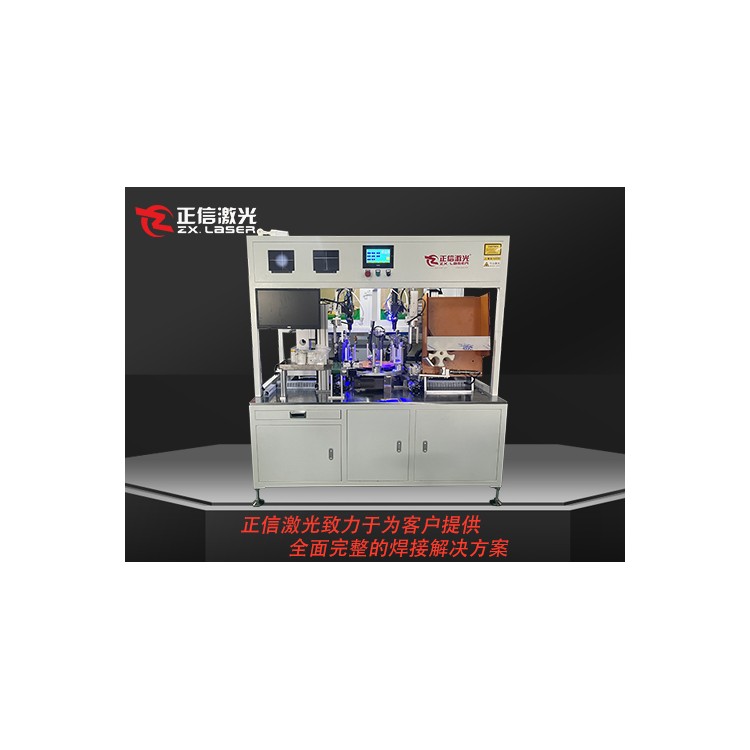
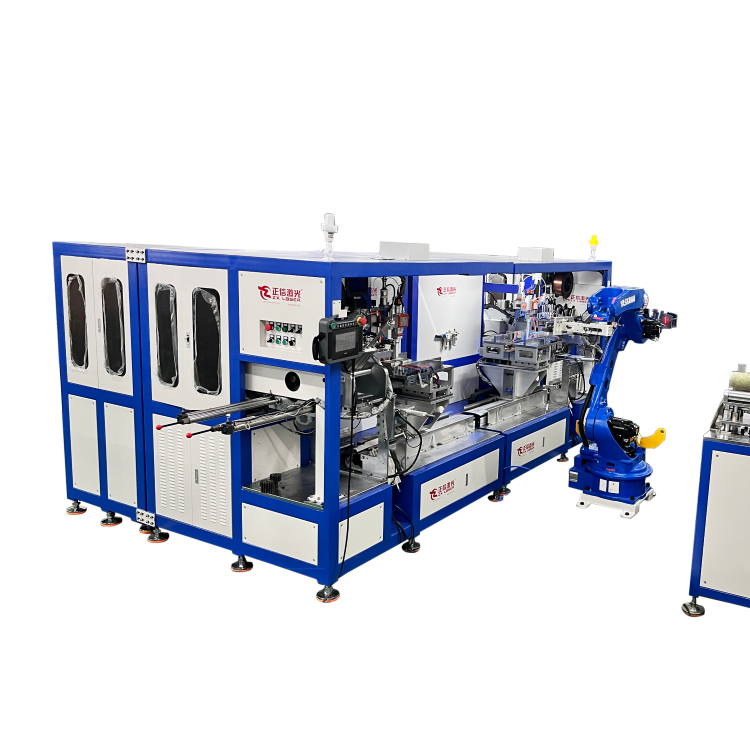
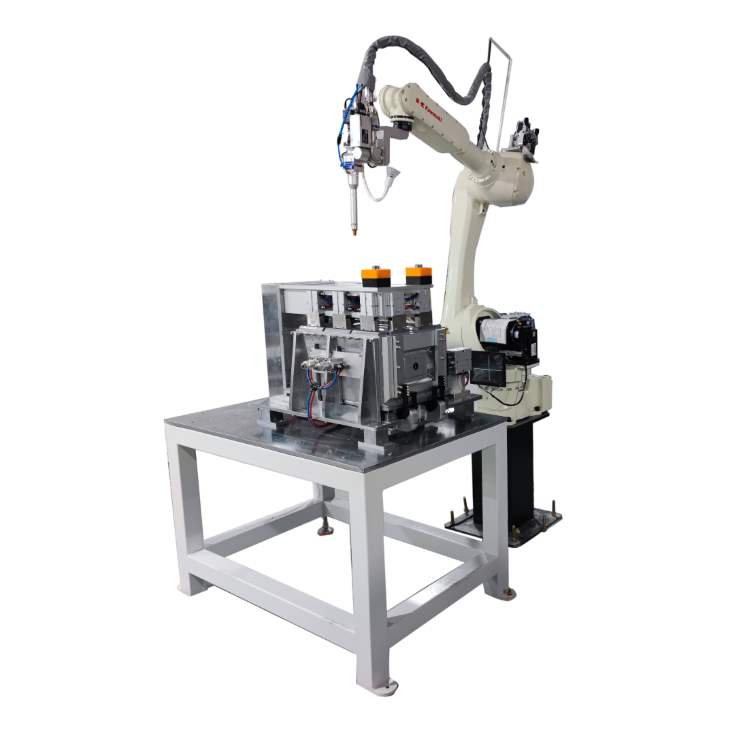
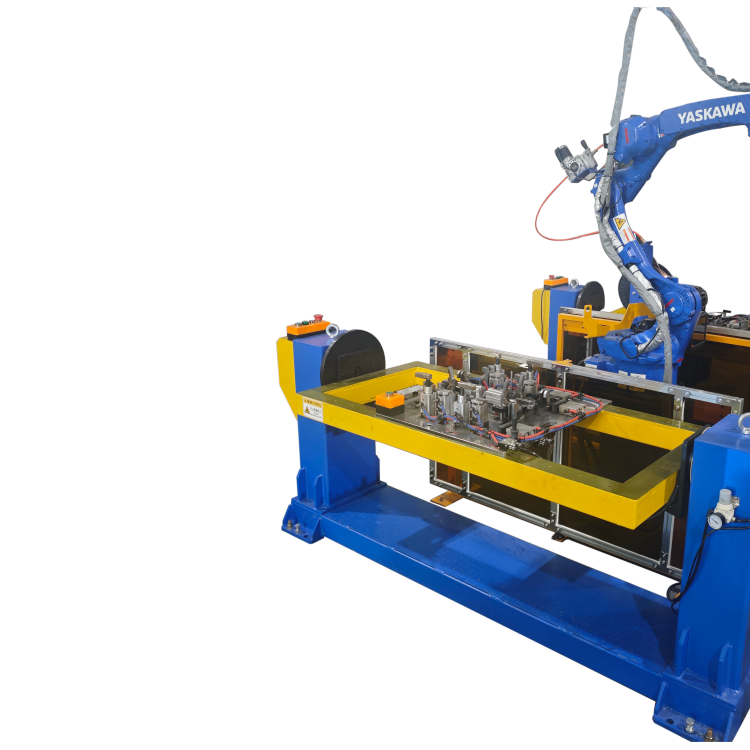
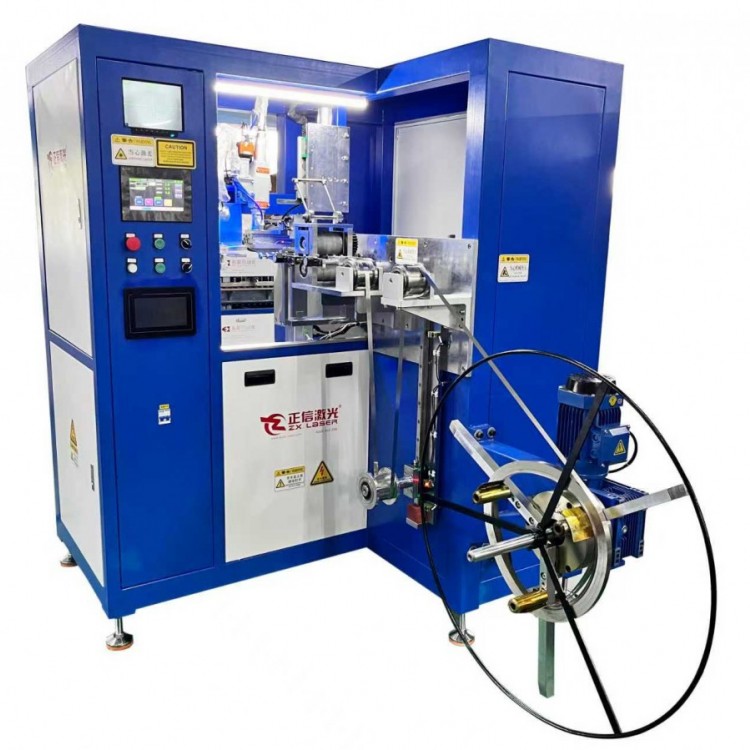
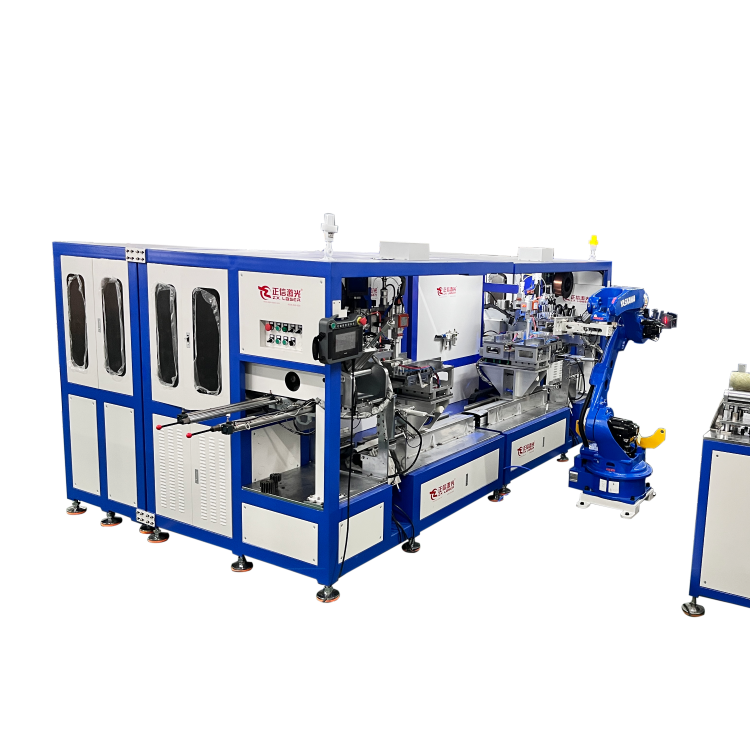
正信激光焊接设备采用 QCW 准连续光纤激光工艺,适配铝合金、不锈钢薄板焊接,热影响区控制在 0.09mm 以内,工件焊接综合变形量≤0.015mm,有效保护阳极氧化镀层,保障壳体装配间隙与段差精度。设备搭载振镜焊接系统搭配 CCD 视觉定位,重复定位精度 ±0.015mm,自动补偿装夹偏差,焊接扫描速度最高 1700mm/s,单台壳体全套焊缝加工耗时 3‑5 秒。焊缝致密连续,防尘密封效果好,惰性气体保护下几乎无飞溅,减少内腔金属碎屑隐患,多数工况焊后无需打磨。设备配置仿形压紧工装,适配圆形、方形、异形多款智能音箱壳体,工艺参数存储调用实现快速换产,批量良率稳定 98.2% 以上,可对接自动化产线与在线外观检测,适配 3C 无尘车间,满足金属智能音箱壳体大批量精密焊接生产。




 冀公网安备13010402002588