



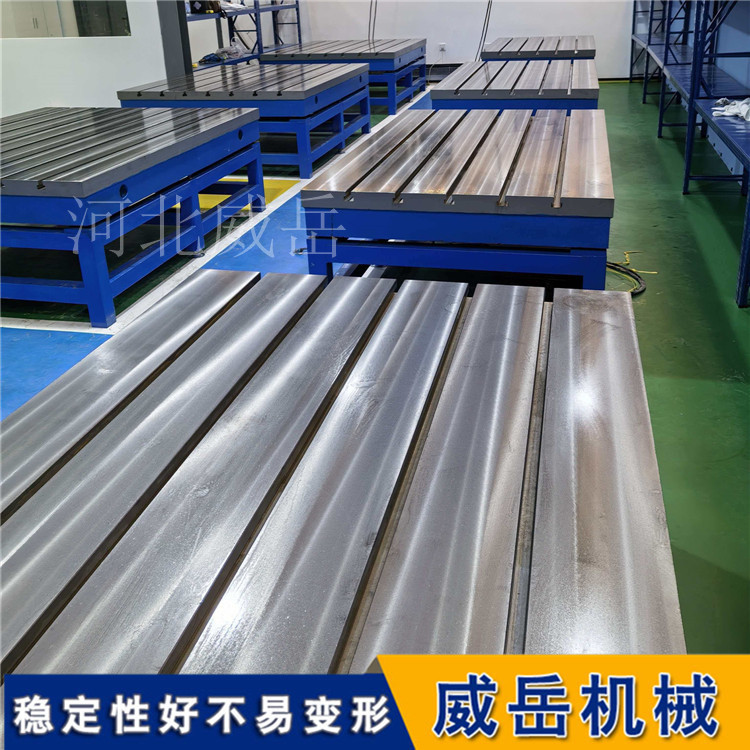
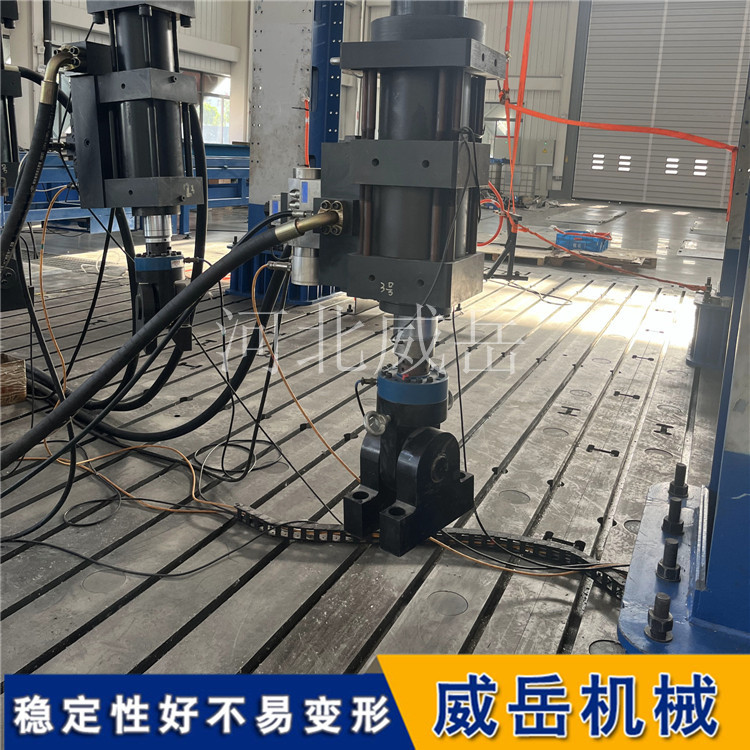
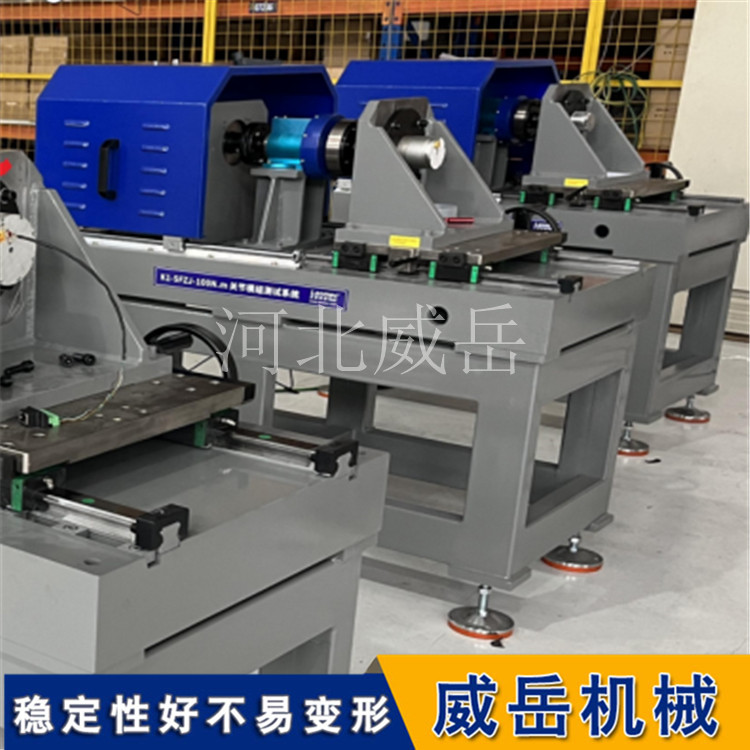


铸铁底板(底座)开裂,本质上是内应力与外部载荷的对抗结果。裂纹多源于铸造、加工或使用过程中的应力集中,一旦出现便可能持续扩展,导致精度丧失甚至结构失效。预防的核心在于控制应力来源,而处理则需根据裂纹的严重程度,在修复可行性与安全风险之间做出理性权衡。
开裂的核心原因:应力从何而来
铸铁底板的裂纹通常不是单一因素造成的,而是多阶段应力叠加的结果。
铸造阶段:先天缺陷埋下隐患
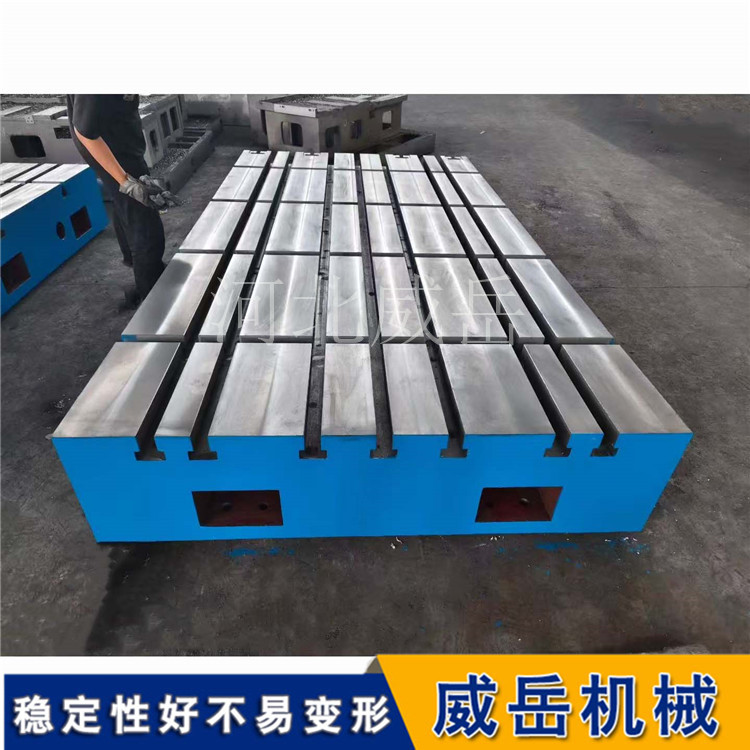
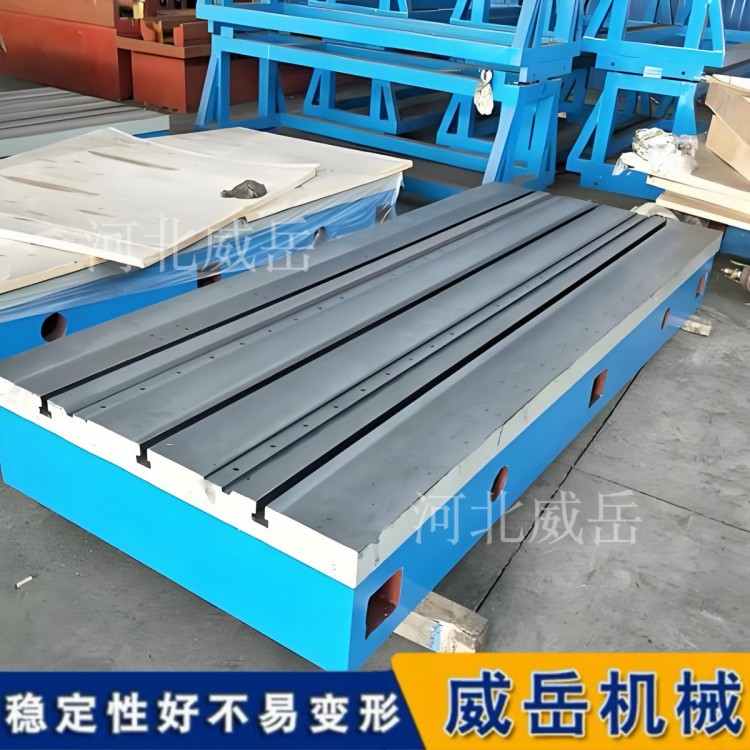
铸件在凝固冷却时,壁厚悬殊区域(如加强筋与底板交界处)冷却速度差异大,产生巨大的铸造内应力。若开箱温度过高(超过200℃)或硫、磷等合金元素配比失衡,内应力易超过材料抗拉强度,直接形成冷裂纹,常见于边缘和T型槽根部等应力集中区。大型薄壁复杂底座(如φ3000×2000×30mm)尤其容易因断面薄弱和铸造应力集中而开裂。
加工与安装阶段:外力引入新应力
铸造后若时效处理不充分,内部残余应力会在后续加工和安装中缓慢释放,叠加安装时的强行紧固、垫铁支撑不均,会诱发或加速裂纹形成。
使用阶段:过载与疲劳加速扩展
长期超载运行(超过额定载荷)、工件偏心摆放或单点受力,会在底板内部产生交变应力。已有的微小裂纹在循环载荷下会持续扩展,终导致突然断裂。裂纹若未被及时发现,在振动测试(20-500Hz)中可能引发突发性破坏。
预防措施:从铸造到使用的全流程控制
预防开裂需要覆盖底板的整个生命周期,重的点在于消除内应力、避免应力集中、控制使用载荷。
源头控制:选材与铸造工艺
材质选择:优先选用HT250或HT300等牌号灰铸铁,其强度与石墨形态更利于抵抗裂纹萌生。避免使用再生铁料生产的劣质底板,其内部应力未充分释放,重载后易开裂。
工艺要求:应向厂家明确要求进行两次人工时效处理,确保铸造内应力充分释放。对于大型复杂底板,可通过优化结构(消除薄弱断面)和降低铸造应力来防止冷裂纹。
安装阶段:确保均匀受力
基础与调平:安装地面必的须坚实平整,使用水平仪多点找平,搭配可调地脚螺栓微调,确保底板整体水平误差控制在0.02mm/m以内,实现四点均匀受力,避免因基础不平产生附加弯曲应力。
紧固规范:地脚螺栓应对角、分次拧紧,避免局部过紧导致底板变形。
使用与维护:规范操作与定期检查
载荷管理:承载不超过额定载荷的80%,避免工件偏心摆放或单点受力。高温工件需垫隔热板,防止局部热应力。
日常检查:每班次目视检查底板边缘、T型槽根部等应力集中区域有无细微裂纹。建议每半年至一年用磁粉探伤(MT) 或声超声检测对关键底板进行一次无损检测,以及时发现表面/近表面裂纹。
防锈维护:保持工作面清洁并涂抹防锈油,防止锈蚀凹坑演变为裂纹源。
处理方法:按裂纹程度分级决策
处理开裂前,必的须先明确一个原则:并非所有裂纹都值得修复。关键承载部位的贯穿性裂纹或严重开裂,从安全角度应直接报废更换。对于可修复的裂纹,根据严重程度采取不同策略。
轻微表面裂纹(长度短、未贯穿)
裂纹尚未深入母材,对结构强度影响有限。
止裂处理:在裂纹两端钻止裂孔(φ5-6mm,深2-3mm),阻止裂纹在后续处理中扩展。
冷焊修复:打磨裂纹至无缺陷,局部预热200-300℃,使用镍基焊条(如ENi-CI) 进行冷焊。采用短段、断续焊(每段10-20mm),每焊完一段立即锤击焊缝以释放应力,焊后缓冷,最后打磨平整并刮研恢复精度。
总结
铸铁底板开裂的预防,核心在于铸造时充分消除内应力、安装时确保均匀受力、使用时杜绝超载偏载。一旦出现裂纹,应首先判断其位置和深度:表面细微裂纹可通过止裂孔+镍基冷焊修复;较深裂纹需采用预热+同质焊条热焊+退火的完整工艺;而关键部位的贯穿性裂纹,从安全和可靠性角度,果断更换往往是比勉强修复更明智的决策。




 冀公网安备13010402002588