



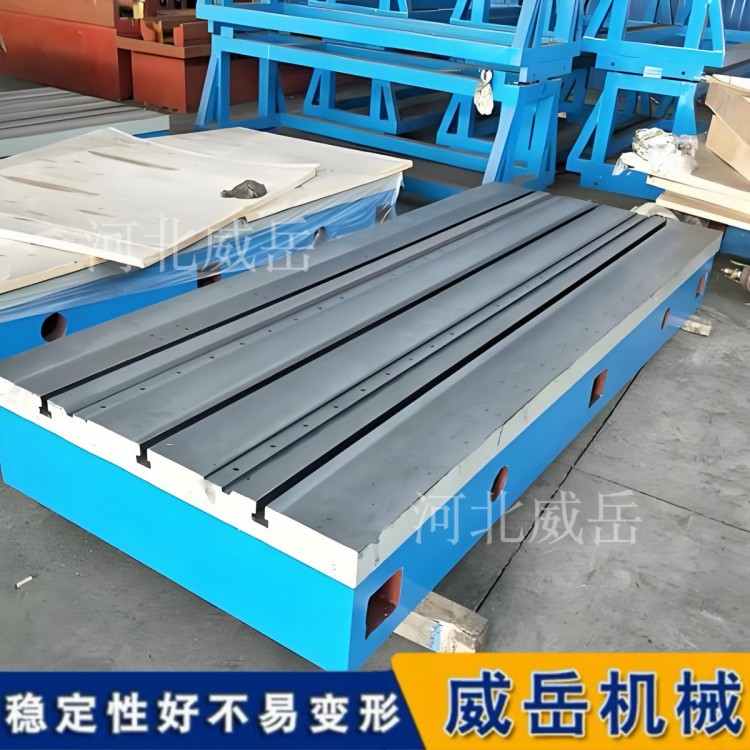
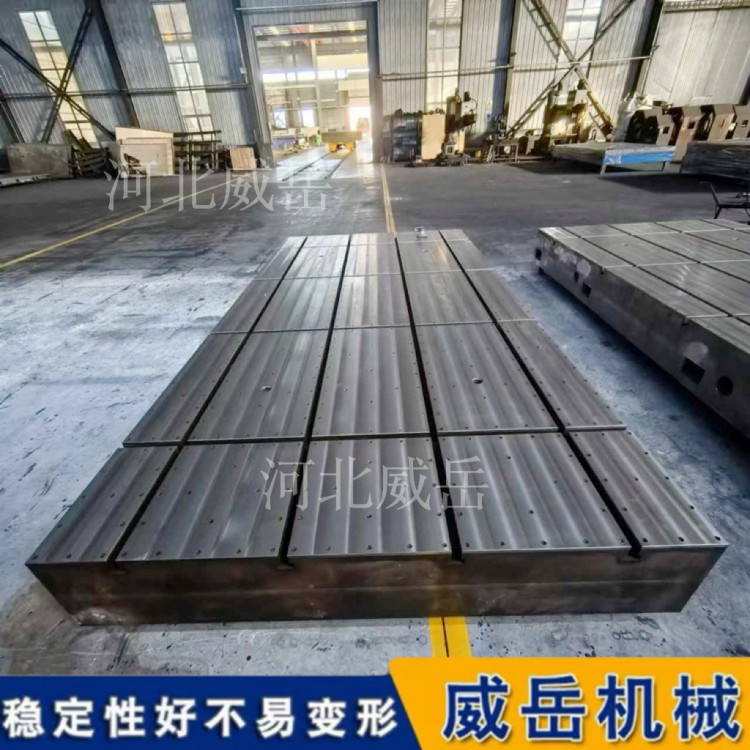
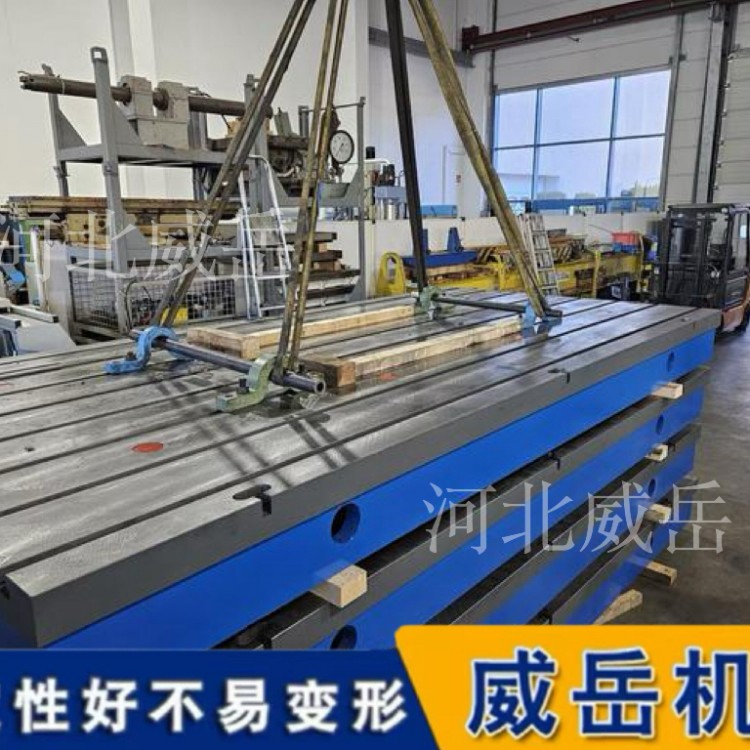


选择铸铁测试底板,本质上是为你的设备或工作选择一个稳定、精的确且长久的“基准”。选型时,建议重的点关注以下六个核心维度。
核心一:材质——底板的“硬实力”
材质决定了底板的刚性、减振性和使用寿命。
灰铸铁 (HT系列):这是主流且性价比高的选择,牌号数字代表抗拉强度(MPa)。
HT200:适用于一般用途、轻型静置设备。
HT250:行业通用,强度和耐磨性更好,能满足大多数常规的加工、检测和装配场景。
HT300:性能更强,适用于高精度、重载荷或对稳定性要求相当高的场景。
球墨铸铁 (QT系列):如QT500、QT600。其韧性是普通铸铁的2-3倍,抗冲击和抗变形能力更强,适用于重载、高频冲击的工况,但价格也更高。
选购提醒:务必向厂家索要材质报告。优的质底板材质细腻,断面呈灰黑色、结构致密;劣质底板多用回收杂铁,断面粗糙、气孔多,易变形开裂。
核心二:精度等级——决定“能干什么活”
核心二:精度等级——决定“能干什么活”
精度等级依据国家标准 GB/T 22095-2008《铸铁平板》 划分,常见有 00级、0级、1级、2级、3级。
00级:平面度误差 ≤0.01mm/m。适用于科研、精的密校准、三坐标检测等高精度场景。
0级:平面度误差约 0.01-0.02mm/m。适用于高精度检测、精的密装配等场景。
1级:平面度误差约 0.02mm/m。适用于精的密装配、高精度机床安装、精的密零件检测。
2级:平面度误差约 0.06mm/m。属于工业通用级,适用于一般机械加工、普通设备安装、车间划线。
3级:平面度误差相对宽松。用于普通精度场景,如划线、粗加工、焊接等对精度要求不高的作业。
选型原则:根据实际需求选择,无需盲目追求高精度。80%的工业场景,0级或1级精度即可满足。
核心三:结构与承重——确保“站得稳”
看结构:结构决定刚性。
实体式:厚实笨重,承重强,适合重载静压工况。
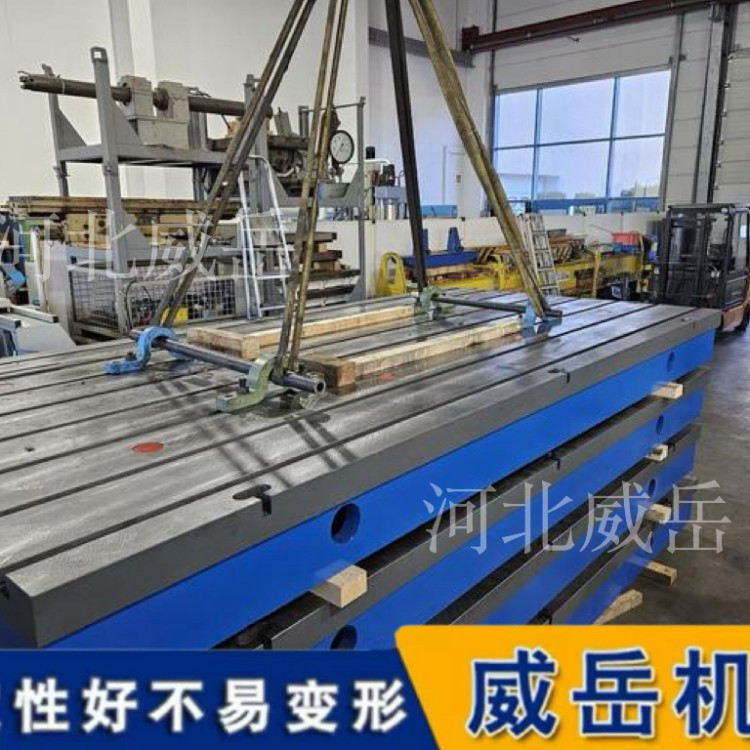
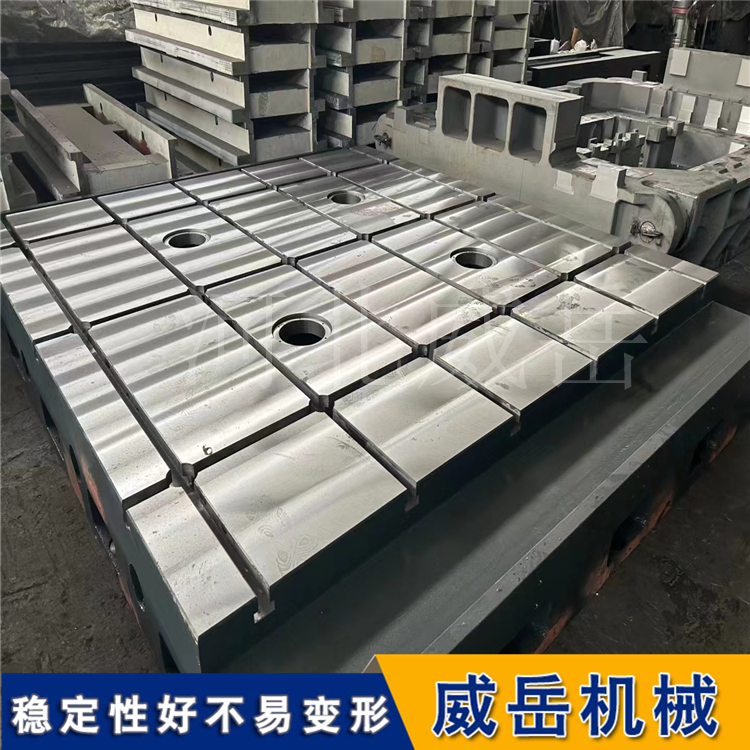
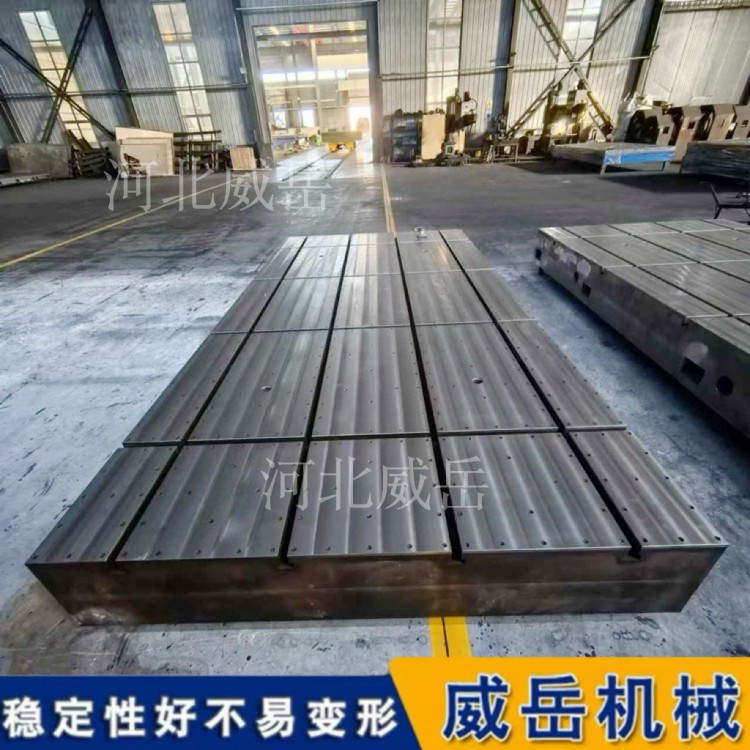
筋板式:市场主流。内部有加强筋,轻量化且刚性好。选购时要选网格密集、均匀对称的产品。
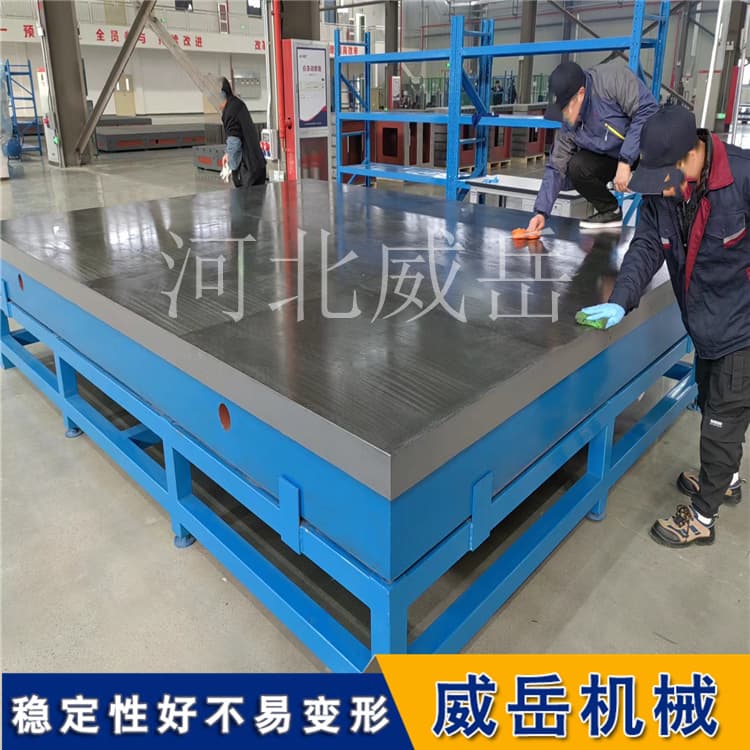
箱式:封闭箱体,刚性和抗变形能力强,适合高精度、高振动场景。
算承重:这是选型的核心,需区分均布承重与集中承重(如压力机)。
安全系数:额定承重应大于设备实际负载,并预留 1.5-2倍 的安全余量。
动态载荷:对于冲床等动态设备,承重需比静态设备高30%-50%。
核心四:尺寸与厚度——“合身”很重要
尺寸:底板应比设备底座或大工件大一圈。例如,机床底板要比机床底座四周各大200-300mm。
厚度:厚度与刚性、承重能力正相关。
1米左右底板:厚度 150-200mm。
2米以上大底板:厚度 250-300mm 更合适。
重型设备:可能需要 300mm以上。
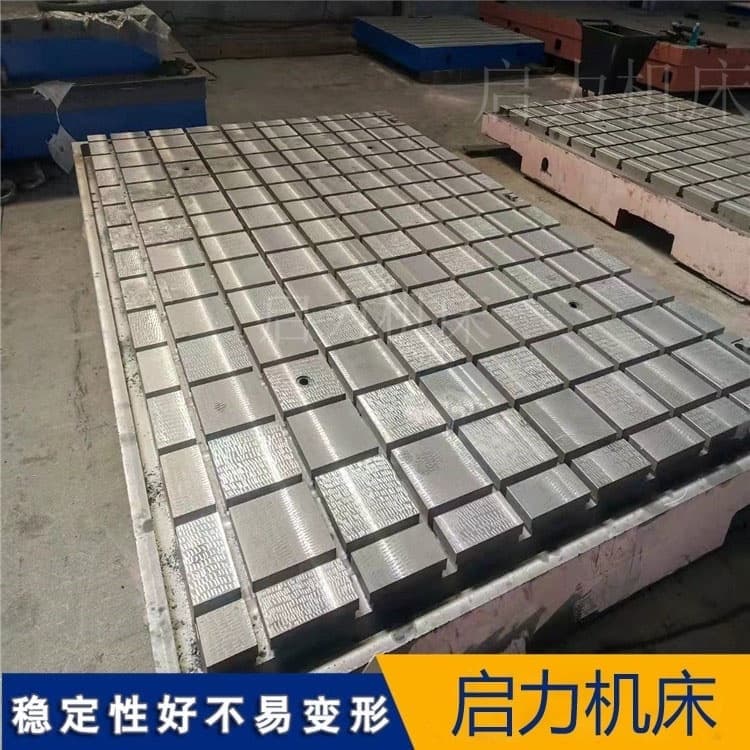
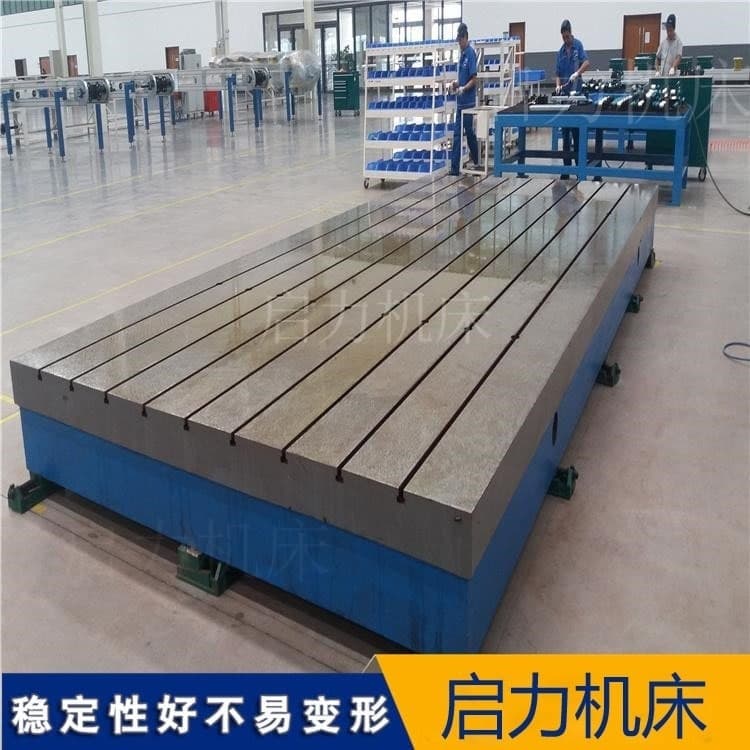
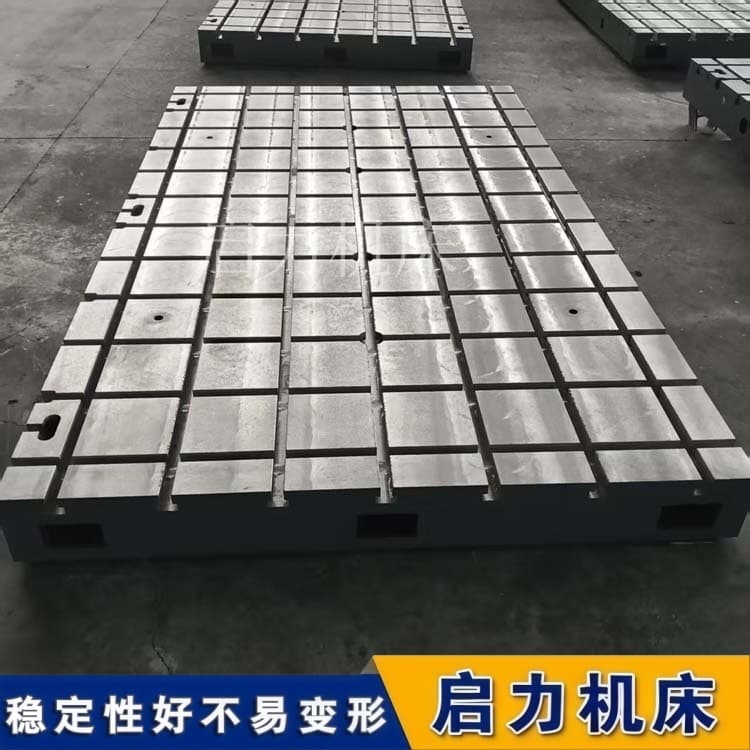
核心五:T型槽——固定的“灵魂”
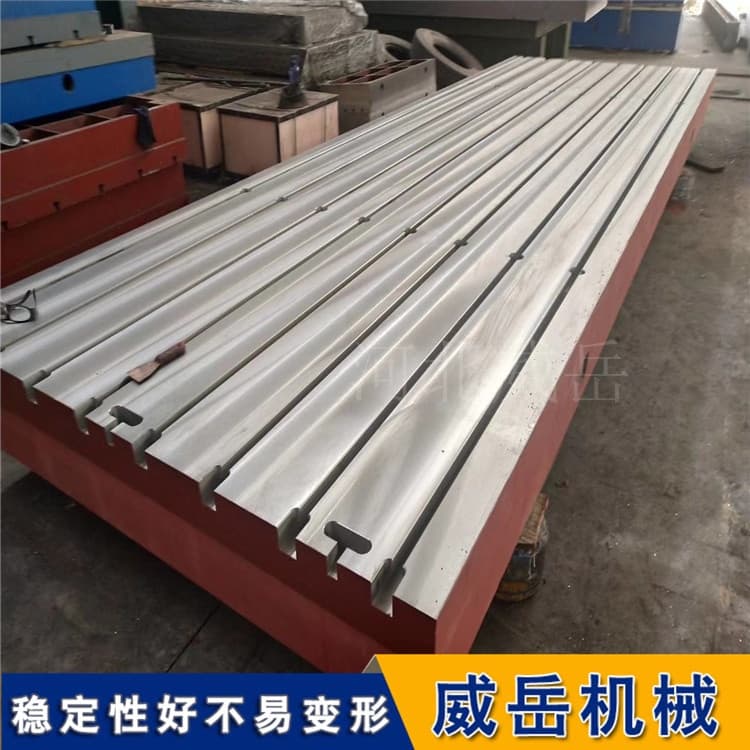
T型槽用于灵活固定设备或工件,选型要点如下:
槽口规格:根据螺栓大小选,M12-M16螺栓对应 14-18mm 槽口。
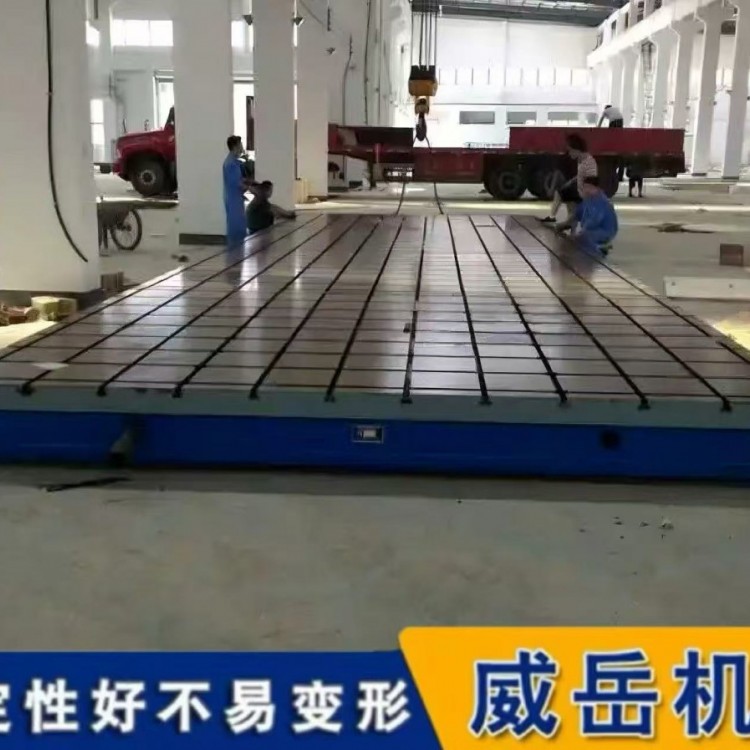
槽间距:精度要求高、工件小,选 100-125mm;一般用途选 160-200mm。
布置形式:多数情况选平行槽即可。
核心六:工艺与品控——细节决定品质
时效处理:优的质底板会经过两次人工时效处理或长达6个月的自然时效,以消除内应力,确保长期不变形。未经充分时效处理的底板,使用3个月后平面度偏差可达0.15mm/m,远超标准允许范围。
铸造工艺:树脂砂工艺是理想之选,能大程度减少气孔、夹砂等缺陷。
外观检查:优的质品表面平整光滑、边角规整、涂层均匀;劣质品则凹凸不平、边角毛糙。
硬度检测:工作面硬度通常在 HB170-240 之间,以保证耐磨性。
总结
选择铸铁测试底板,关键在于 “按需匹配” 。先明确你的使用场景、精度要求和大承重,再据此锁定材质、精度等级和结构形式,最后通过检查工艺和索要材质报告来把关品质。这样,才能选到一块真正能长期稳定为你服务的“基准基石”。






 冀公网安备13010402002588