


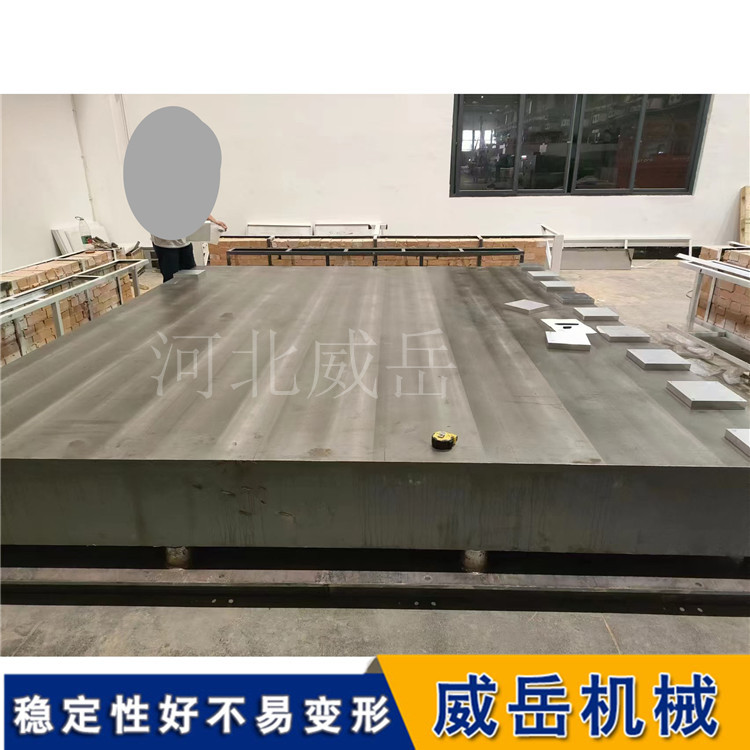
标准铸铁平台的技术要求是一个由多项指标构成的完整体系,核心依据是 GB/T 22095-2008《铸铁平板》 和 JB/T 7974-1999《铸铁平板》 等标准。下面从材质、精度、检验等几个方面来说明。
材质与硬度
标准对平台的基础材质和硬度有明确规定,这是保证精度稳定性的根本。
材质牌号:通常采用高强度灰铸铁 HT200-300,或优的质细密的灰口铸铁及合金铸铁。部分标准也允许使用 QT400-600 等球墨铸铁。
工作面硬度:硬度范围通常要求为 HB170-240(部分标准或文献中为 HB170-220)。
硬度均匀性:同一平台工作面上,各测点的硬度差应 ≤ HB30,以确保耐磨性一致。
热处理与应力消除
铸铁平台在铸造和加工过程中会产生内应力,若不消除,会导致平台在使用中缓慢变形,精度丧失。
人工退火:铸件需经过 600℃-700℃ 的人工退火处理,以消除铸造应力。
自然时效:标准要求进行 2-3年 的自然时效,让平台在露天环境下自然释放残余应力。这是保证精度长期稳定的关键工序。
振动时效:部分厂家因自然时效周期过长,会采用振动时效作为替代或补充,但效果与传统自然时效尚有差距。
精度等级与平面度
精度等级是“标准铸铁平台”核心的技术指标,直接决定了平台的用途。
✨ 表面质量与加工工艺
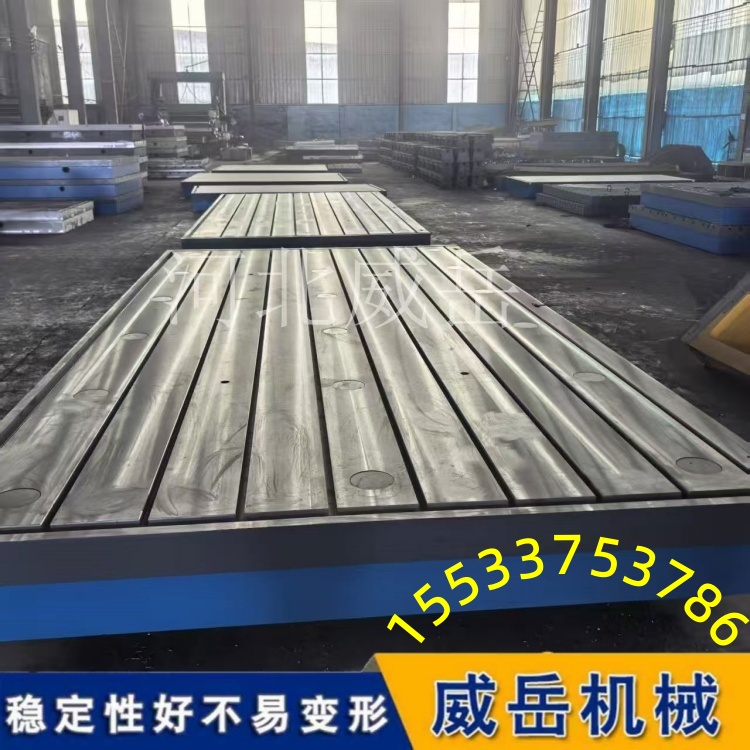
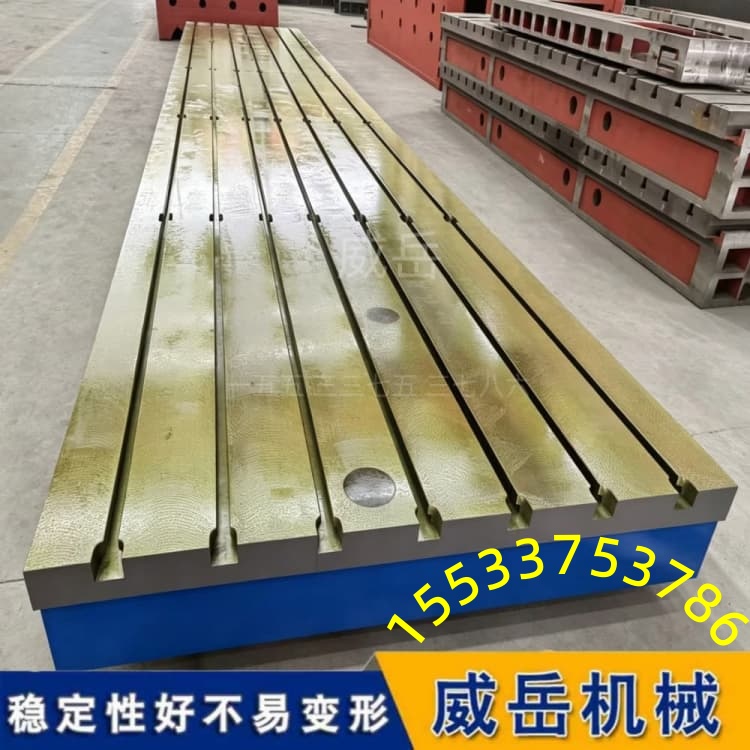
表面粗糙度:工作面通常采用刮削工艺。对于3级平板,若采用刨削工艺,其表面粗糙度 Ra 值应不大于 5μm。研磨加工的表面 Ra 值可达到 0.08μm 以下。
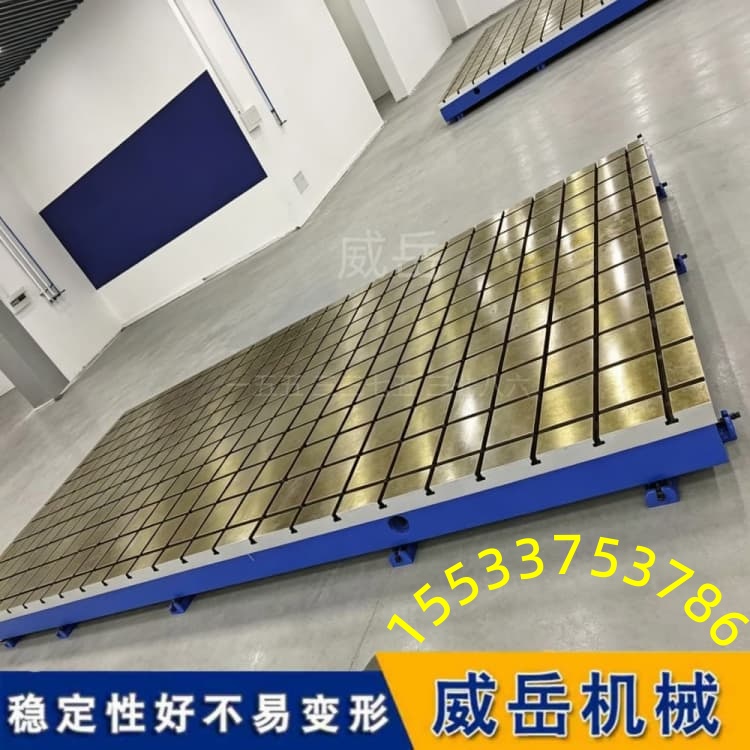
接触斑点:0级和1级平台在每 25mm×25mm 范围内接触点不少于 25点;2级不少于 20点;3级不少于 12点。任意两个 25mm×25mm 区域内的接触点数之差应 不大于5点。
铸造缺陷:工作面不允许有砂孔、气孔、裂纹、夹渣及缩松等影响使用性能的缺陷。对于精度低于“00”级的平台,直径小于 15mm 的砂孔允许用相同材料堵塞,但数量不得超过4处,且间距不小于 80mm,堵塞材料的硬度应低于周围材料。
检验方法
标准规定了规范的检验方法,以确保平台精度达标。
涂色法:用于检验接触斑点,通过丹粉等显示剂在标准平尺与平台间对研,观察显色点的分布和数量。
平面度测量:可使用电子水平仪按网格法采集数据,或用激光干涉仪进行高精度测量。对于大尺寸平台,推的荐使用激光跟踪仪。
硬度检测:采用布氏硬度计,在工作面四角及中的心区域进行 5点抽样测试。
其他技术要求
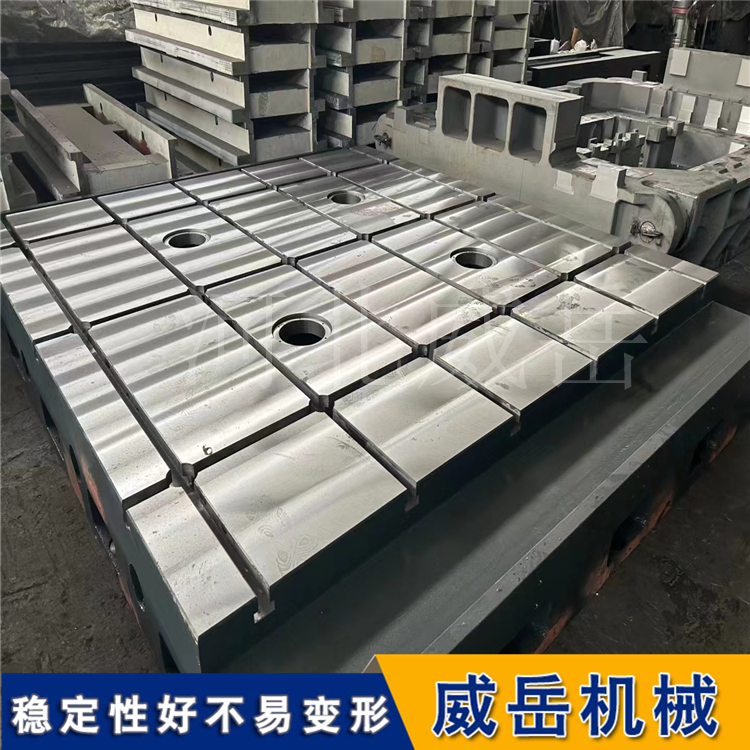
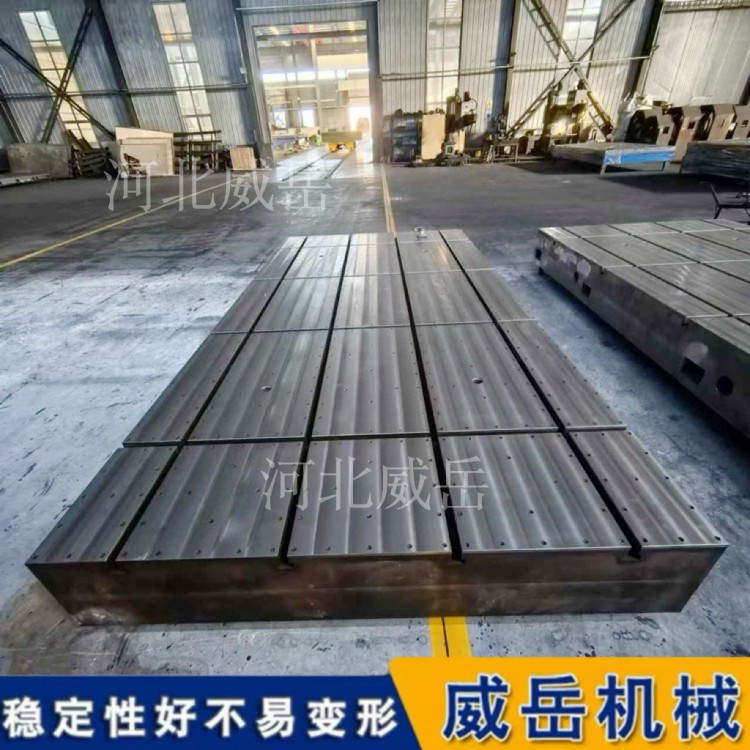
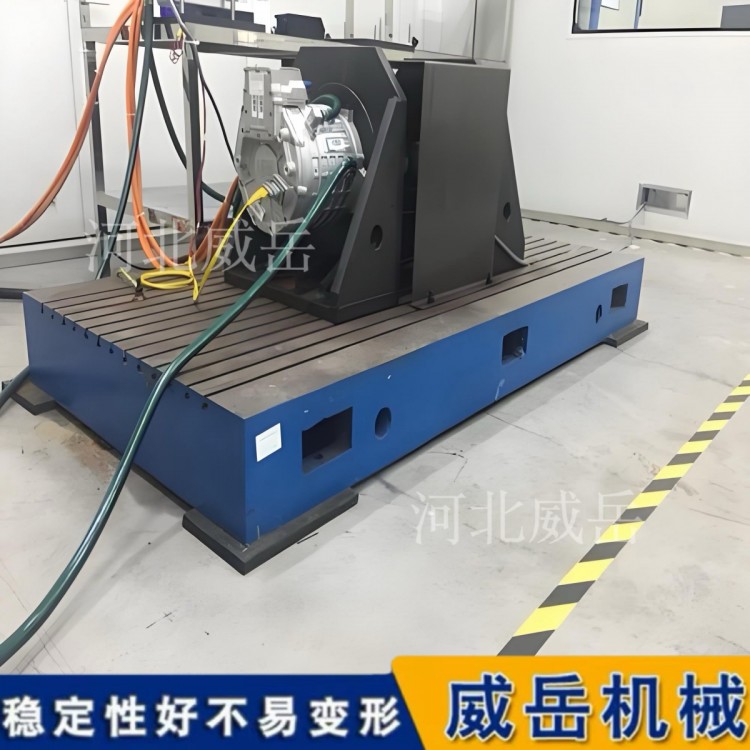
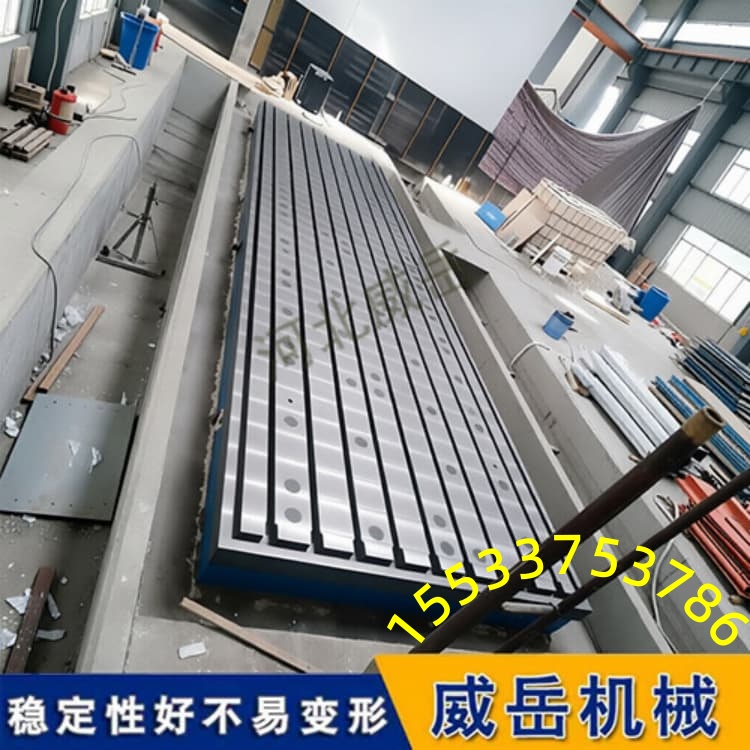
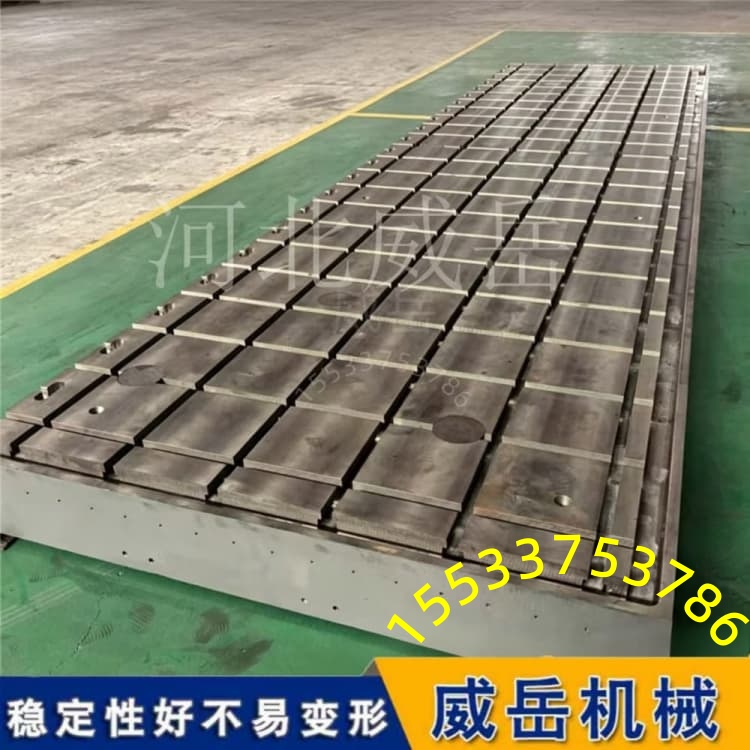
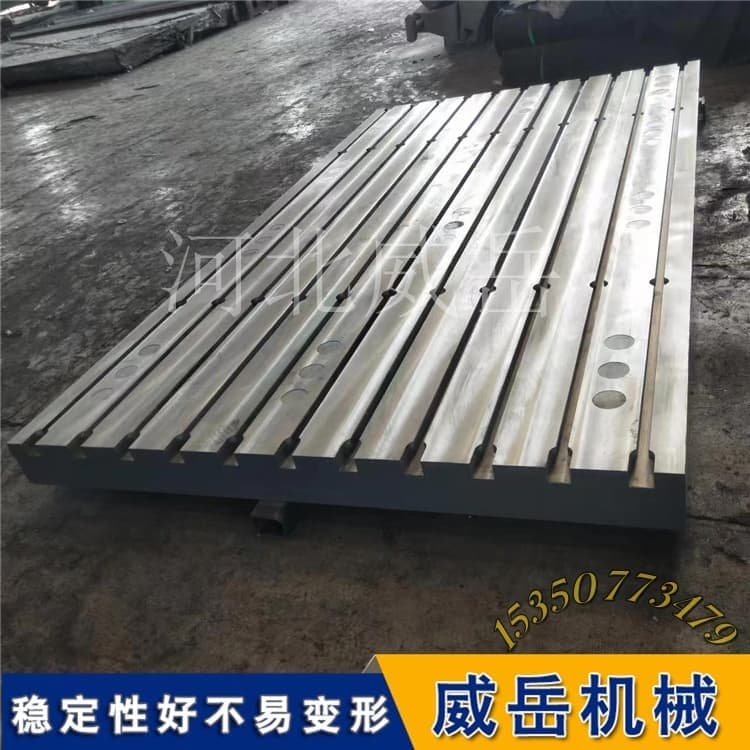
结构型式:平台通常制成筋板式或箱体式结构,以保证足够的刚性和承载能力。
去磁与稳定性处理:部分标准要求平台进行去磁和稳定性处理,以消除残余磁性对测量的影响。
外观:铸造表面应清除型砂、平整,涂漆牢固,各棱边应修钝。
总结
标准铸铁平台的技术要求是一个从材质、热处理、精度等级、表面质量到检验方法的完整闭环。核心逻辑是:通过特定的材质(HT200-300)和热处理工艺(退火+时效)来保证精度稳定性,再通过严格的精度等级(平面度公差和接触点数)和检验方法来界定其性能水平。采购或验收时,明确平台执行的标准号(GB/T 22095 或 JB/T 7974)和具体的精度等级,是判断其是否“标准”的关键。





 冀公网安备13010402002588