



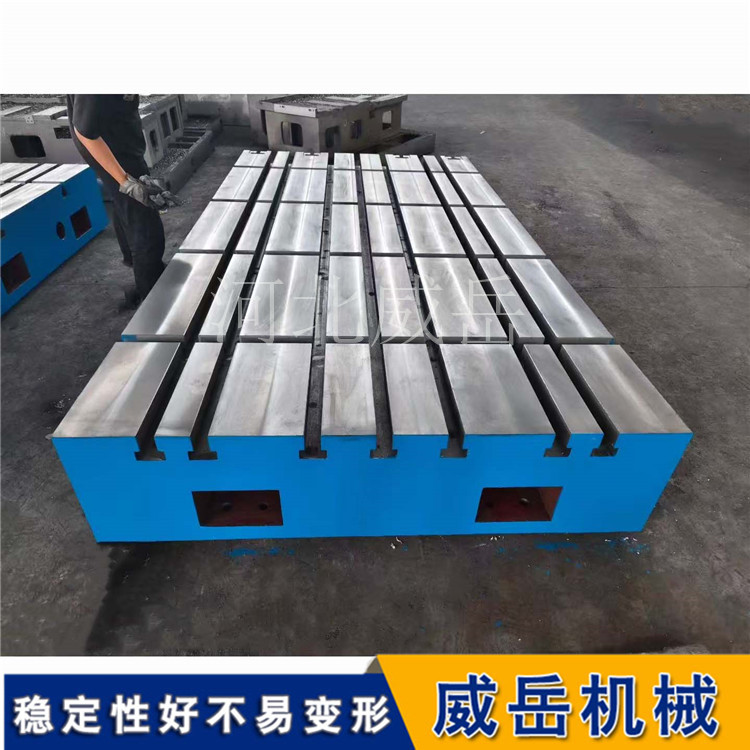
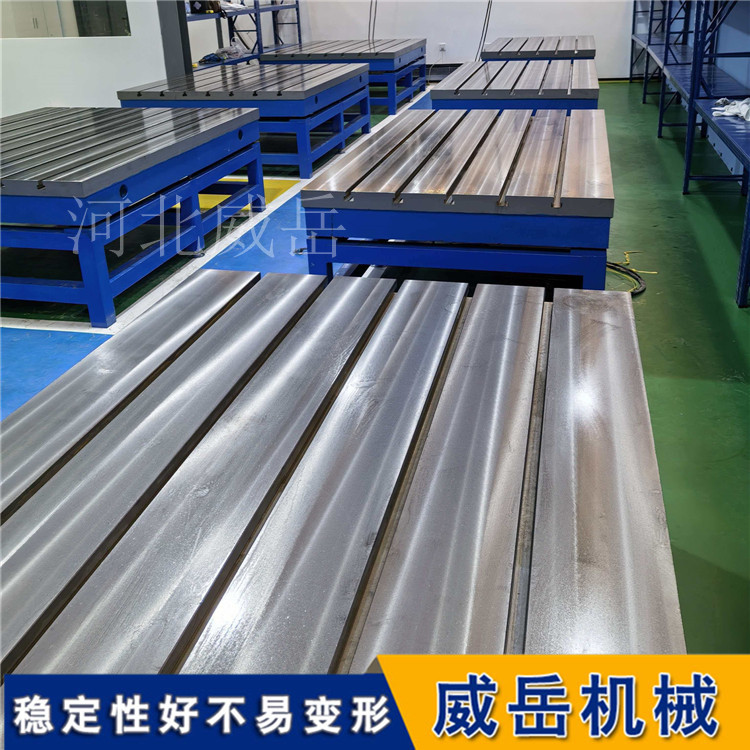


T型槽平台精度超差,别急着刮研,先做这套排查T型槽试验平台的精度下降通常是安装基础缺陷、不当操作和养护缺失共同作用的结果。要有效预防和处理,核心在于建立从安装、使用到维护的全周期管理体系。
精度下降的常见原因
精度下降往往源于以下几个方面,了解这些有助于从源头进行预防:
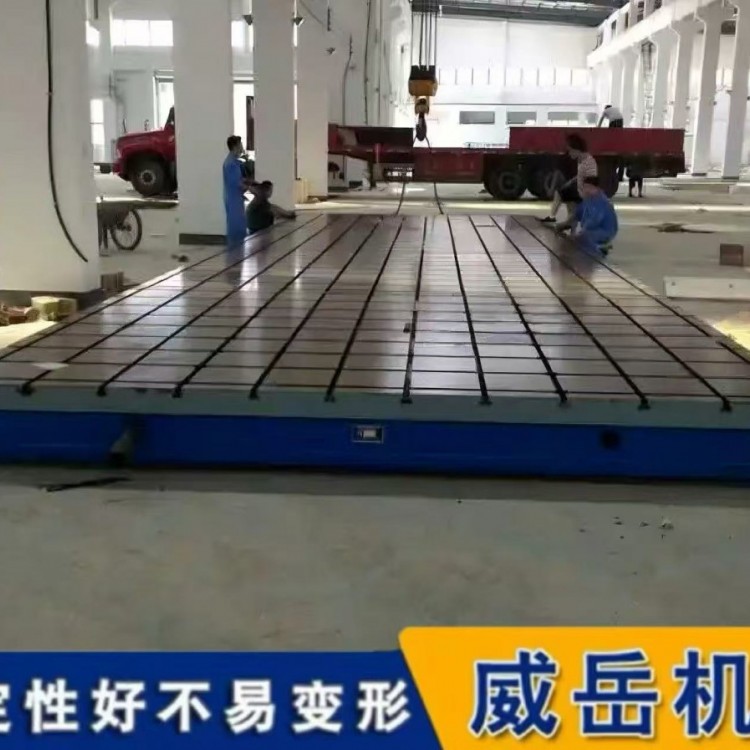
安装基础不牢:地基混凝土强度不足、厚度不够或未配钢筋网,导致平台在长期重载下发生沉降。安装时若只支撑四角,中间悬空,平台受力后会逐渐变形。
支撑与紧固不当:地脚螺栓未按对角顺序分次拧紧,或垫铁移位、与平台接触不紧密,都会产生内应力,导致精度偏移。
操作使用不规范:长期单侧偏载、超载使用,或在台面上暴力拆装、锤击工件,会直接导致工作面局部变形或T型槽损坏。
日常养护缺失:未及时清理T型槽内的铁屑、焊渣等杂物,会导致螺栓卡滞、刮伤槽壁。工作面未做防锈处理,锈蚀形成的凸起高点也会破坏平面度。
材质与时效不足:铸铁平台若铸造后时效处理不充分,内部残留应力会在后续使用中逐渐释放,引起平台缓慢变形。
预防措施:构建全周期管理体系
预防精度下降,需要从安装、使用、维护三个环节严格把控。
安装阶段:奠定稳固基础
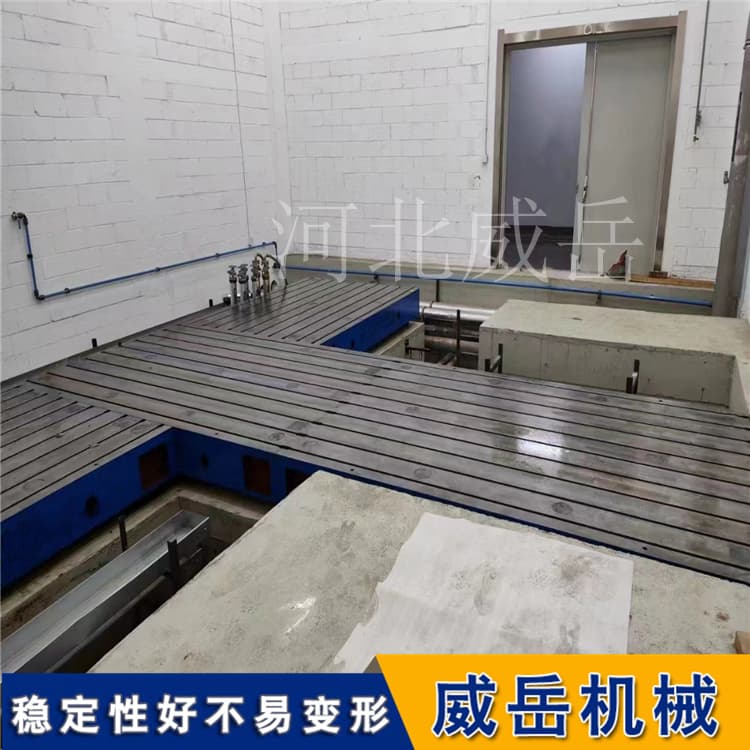
地基要求:安装地面必的须是坚实的混凝土基础。对于高精度或重型平台,建议混凝土强度不低于C30,厚度不低于300mm,并配置钢筋网。地基承载力应不小于平台、工件及夹具总重量的1.5倍。
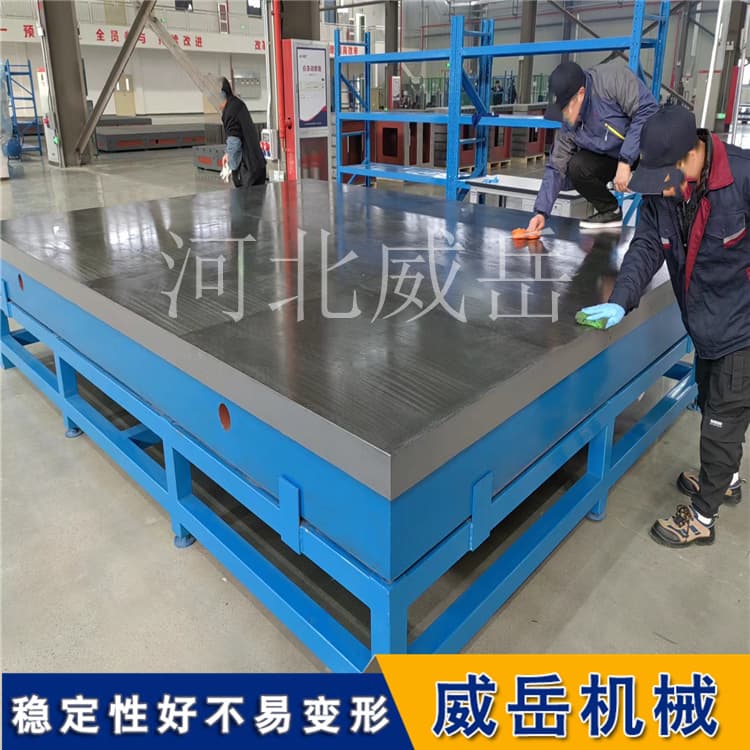
调平与支撑:大型平台应遵循“与内部加强筋对齐的多点均布支撑”原则。使用精度不低于0.02mm/m的水平仪,沿长、宽、对角线方向反复测量,通过调整底部可调垫铁,将整体水平度调至达标。调平后,需锁紧所有垫铁和地脚螺栓。
使用阶段:规范操作习惯
载荷管理:严格遵循承重标准,均匀放置工件,避免长期单边受力或局部集中载荷。
规范操作:工装拆装应轻拿轻放,禁止在台面上拖拽重物或直接敲击。紧固T型螺栓时,应使用扭矩扳手,按规定力矩操作,避免用力过猛损伤槽壁。
环境防护:避免平台处于潮湿、酸碱腐蚀或温度骤变的环境中。焊接作业时,应在台面上铺垫防护垫板,防止火花灼伤工作面。
处理方法:分级修复策略
当精度已经下降时,可根据偏差程度采取不同措施。
轻微偏差现象:水平度轻微超差,或台面有轻微划痕、锈迹。
处理:首先尝试调整底部垫铁进行微调校正。对于台面轻微锈迹,可用400目以上细砂纸蘸油轻轻打磨;轻微划痕可用研磨膏抛光。对于局部微小凸起,可采用千斤顶顶压或火焰加热(600-800°C) 进行矫正。
中度偏差现象:平面度明显超差,或T型槽出现磨损、槽口变形导致卡顿。
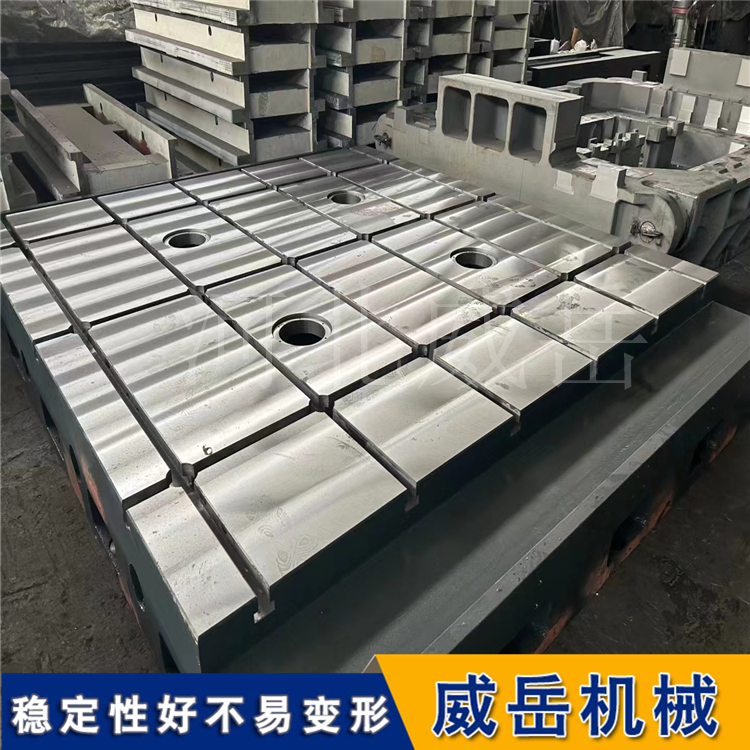
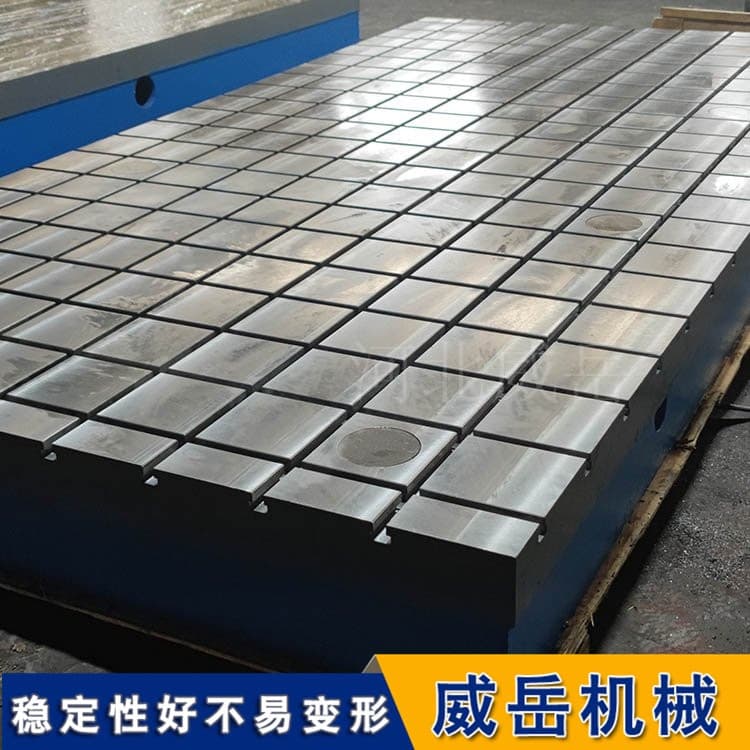
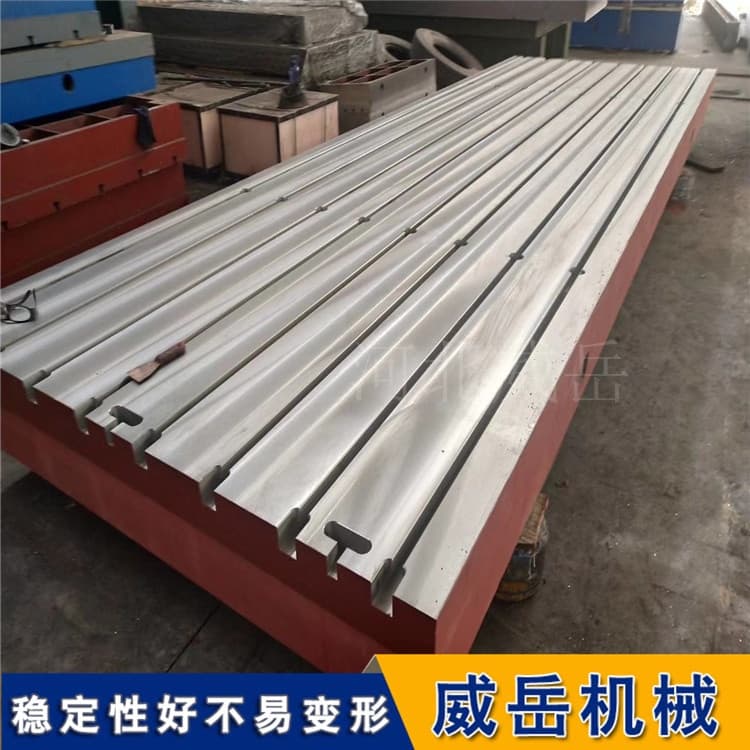
处理:这通常需要专业修复。刮研是恢复精度的核心工艺,通过铲刮高点来恢复平面度和接触斑点。对于T型槽的变形或磨损,可采用专用铣刀精铣恢复尺寸,或用手工刮研修整槽壁。
重度偏差现象:平台发生严重扭曲变形,或工作面出现深度凹坑、裂纹。
处理:对于严重变形,可能需要重新进行时效处理以消除内应力。若T型槽严重损毁,可考虑挖除损坏段,嵌入淬火钢镶块进行修复。如果损伤无法修复,则需考虑更换平台。
精度标准与检测参考
精度等级:T型槽平台的精度通常按国家计量检定规程执行,分为00、0、1、2、3级及精刨等级别。其中,0级平台常用于高精度检测和装配,其平面度要求可达≤0.04mm/m;1级平台要求≤0.08mm/m。
检测方法:日常巡检可用框式水平仪、平尺和塞尺进行。对于高精度平台或专业复检,则需使用电子水平仪、自准直仪或激光平面度检测仪等设备,以确保测量结果的可靠性。检测应在温度稳定、无振动的环境下进行。




 冀公网安备13010402002588