
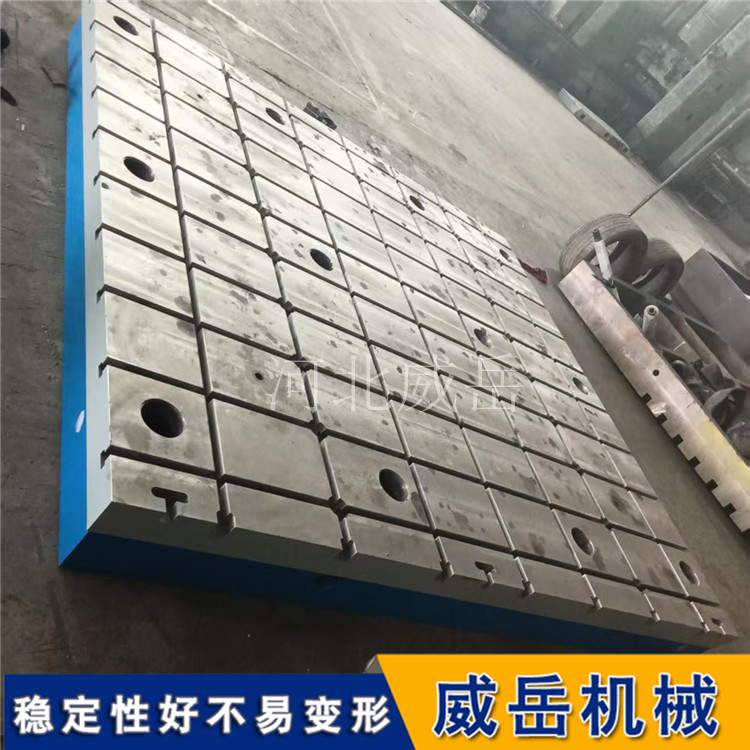


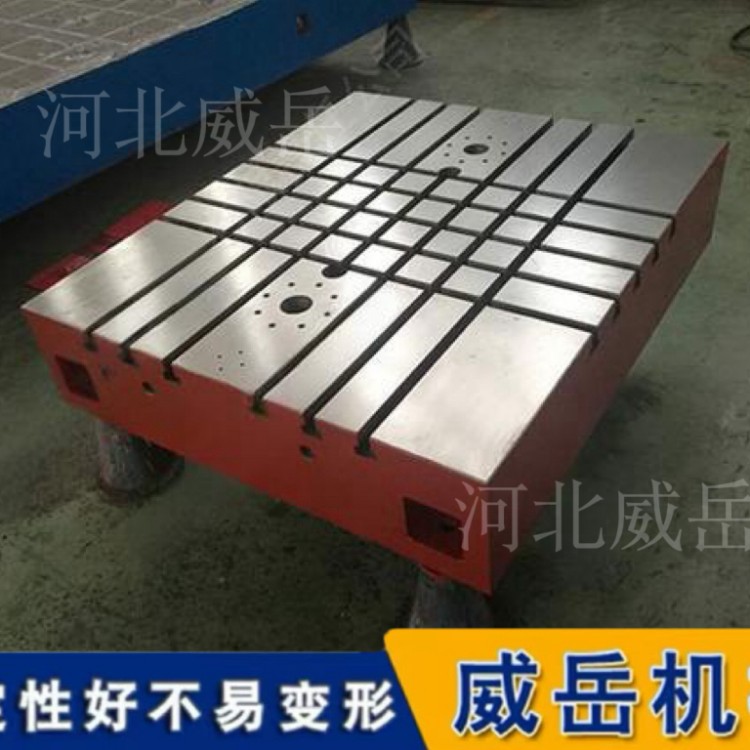
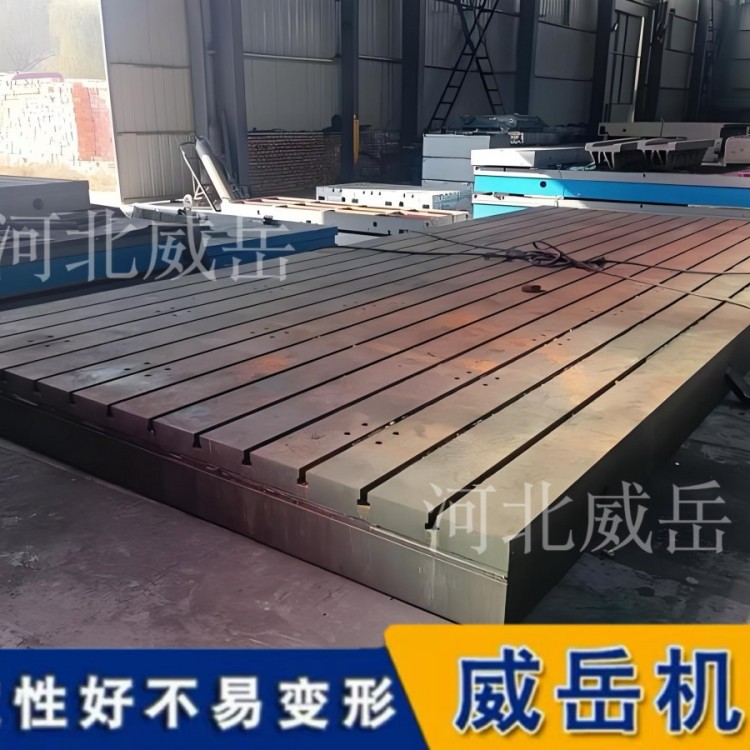
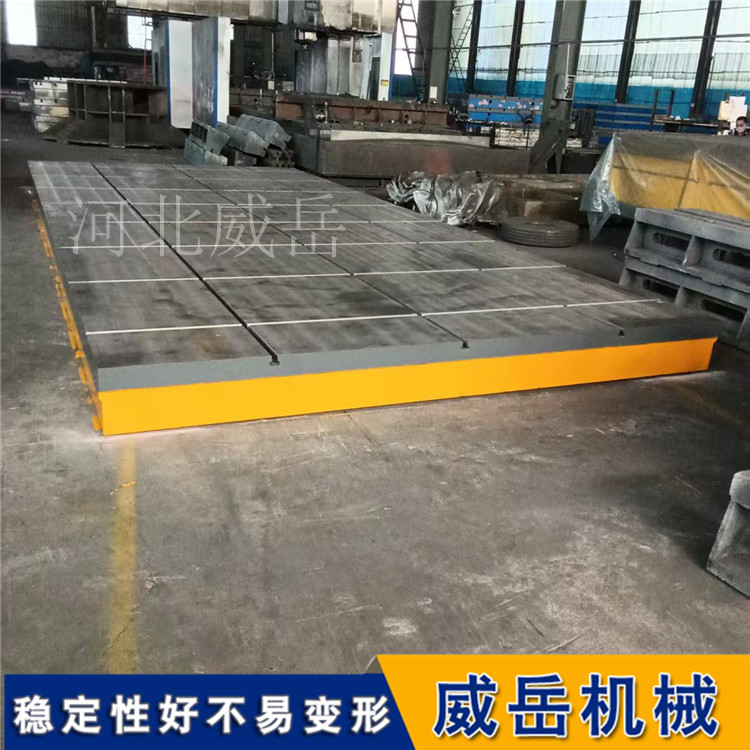
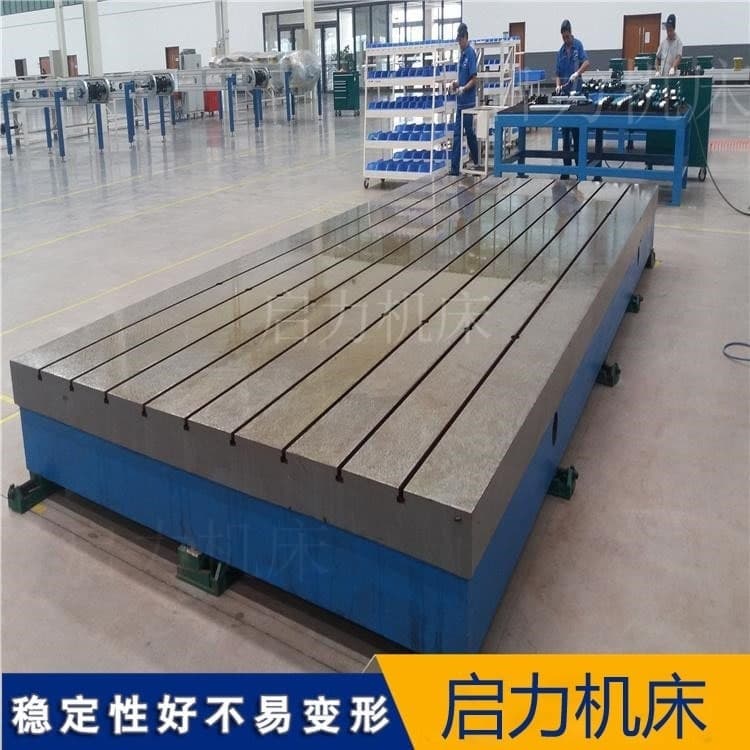
一台机床的精度能走多远,往往不取决于它的导轨磨得多光、丝杠转得多顺,而取决于一个几乎从不被操作者注视的部件——铸铁底板。它安静地卧在设备底部,承担全部重量,吸收每一次切削带来的震颤,同时为上方所有精的密运动提供一个“绝的对平坦”的起点。理解铸铁底板的技术逻辑,本质上是在理解一件事:真正的精度,不是最后一道工序“加工”出来的,而是从材料、结构到安装的全链条中被“设计”进去的。
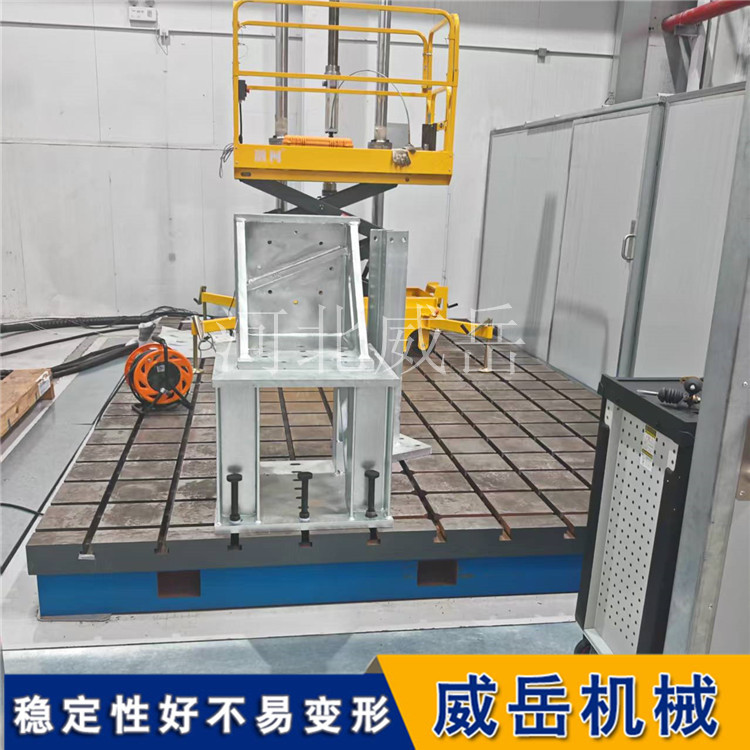
铸铁底板的第的一层设计,藏在材料选择里。灰铸铁HT250与HT300是行业中常见的选择,牌号数字对应着抗拉强度,但真正决定底座命运的是石墨的形态与分布。灰铸铁中片状石墨的存在,像无数微小的“阻尼器”,将振动能量转化为热能耗散掉。这是铸铁在机床底座领域难以被焊接钢结构替代的根本原因——钢的刚度可以更高,但内摩擦阻尼大约只有铸铁的三分之一,振动一旦激起,衰减得更慢。球墨铸铁QT500/QT600则以球状石墨换来了更高的韧性和抗冲击能力,适用于重载或高频冲击工况,代价是阻尼性能有所下降。选材不是“越强越好”,而是在刚性、阻尼与工况之间寻找匹配。比材料更隐蔽的一层设计,是时效处理。铸件从铁水冷却的那一刻起,内部就锁入了残余应力,这些应力不会立刻发作,而是在之后数月甚至数年的使用中缓慢释放,把一块原本刮得平平整整的底板悄悄“拉弯”。未经充分时效处理的底座,使用三个月后平面度偏差可达0.15mm/m,远远超出精的密场景的允许范围。因此,一块严肃的铸铁底板需要经历自然时效(露天放置数月)或人工时效(550℃以上保温后缓冷)的多重循环,粗加工之后往往还要再进行一次去应力处理,把加工引入的新应力也释放掉。这道工序不产生任何可见的“精度”,却决定了精度能保持多久。当时效把材料“安抚”稳定之后,刮研才登场。现代龙门铣床可以把平面铣到不错的程度,但真正用于精的密基准的铸铁底板,工作面通常还要经过手工刮研。刮研师以微米级的去除量反复刮削高点,在表面留下均匀的接触斑点,同时形成无数微小的凹坑——它们既是平面度的保障,也是储油的“微油池”,让滑动接触面保持润滑与吸附稳定。刮研不是对机械加工的否定,而是对“平面”这一几何概念的终校对:机械加工留下的是周期性刀痕,刮研点打散这种周期性,让接触变得均匀而可控。然而,一块底板从工厂到达使用现场之后,还有一道容易被低估的设计环节:安装与调平。铸铁底板的精度指标是在特定支撑条件下定义的,垫铁的布置方式、紧固顺序、二次灌浆的质量,任何一环出问题,工厂里刮出来的平面度都可能在现场“归零”。垫铁应置于加强筋交汇处,间距控制在500至800mm之间;地脚螺栓需要按对角顺序分次紧固,而非一次拧死;底座与基础之间的空隙要用无收缩微灌浆料填充密实,消除悬空与微振动。
安装不是“把底板放上去”,而是用可调垫铁和灌浆料重新“写”一遍支撑边界条件,让底板在实际工况下回到设计所假设的受力状态。在传统工艺之外,铸铁底板的结构设计正在发生一场安静的拓扑转向。过去,底座内部筋板的布置依赖经验类比,“矩形腔加等距筋”是常见做法,材料利用率往往只有65%左右。有限元分析与拓扑优化让设计者可以“看见”载荷的传递路径,把材料从低应力区域移走,集中到真正需要刚度的筋板与安装界面周围。铸铁底板正在从“浇一块足够厚的铁板”,变成一个可以被计算、被重构的动态刚度系统。







 冀公网安备13010402002588