



铸铁装配平台和检验平台常被统称为“铸铁平板”,但功能不同。检验平台管“测”,提供测量基准;装配平台管“装”,在精的确基准上把零件固定、定位、装准。选错平台,钱花了活还干不好。
一、装配平台和检验平台差在哪
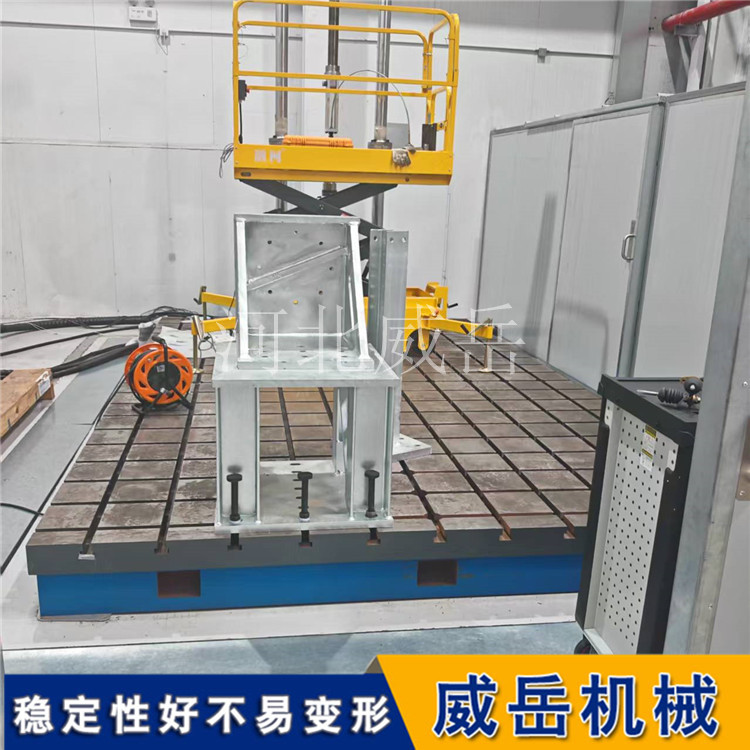
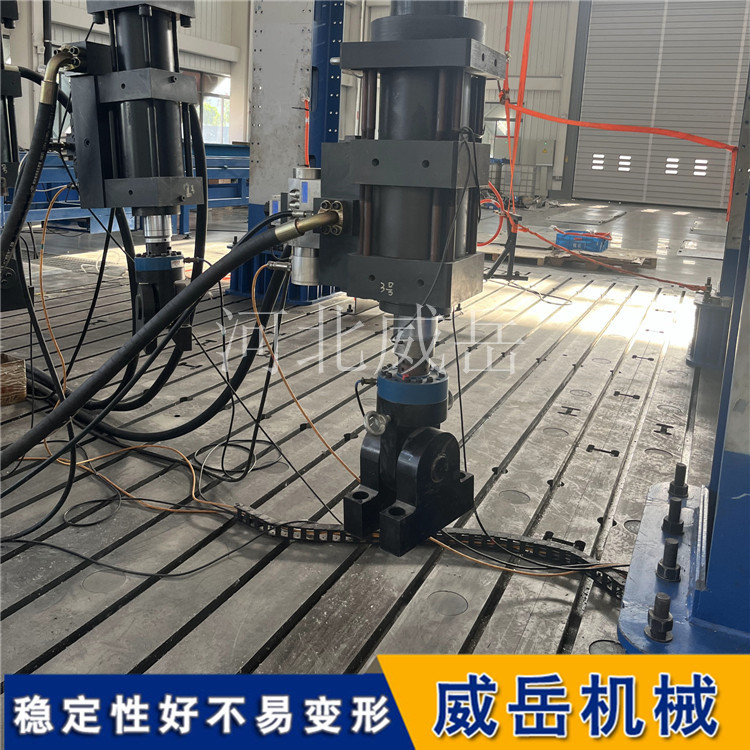
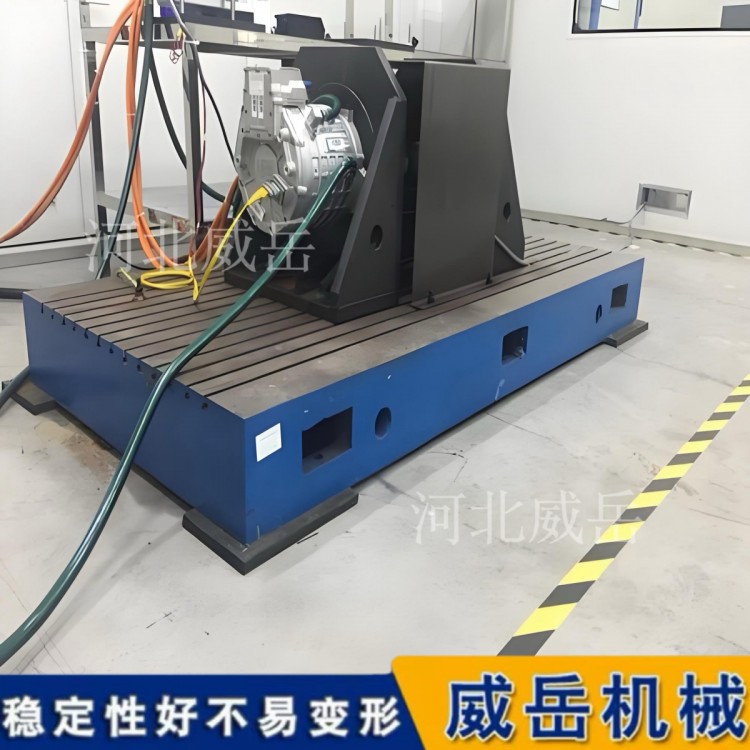
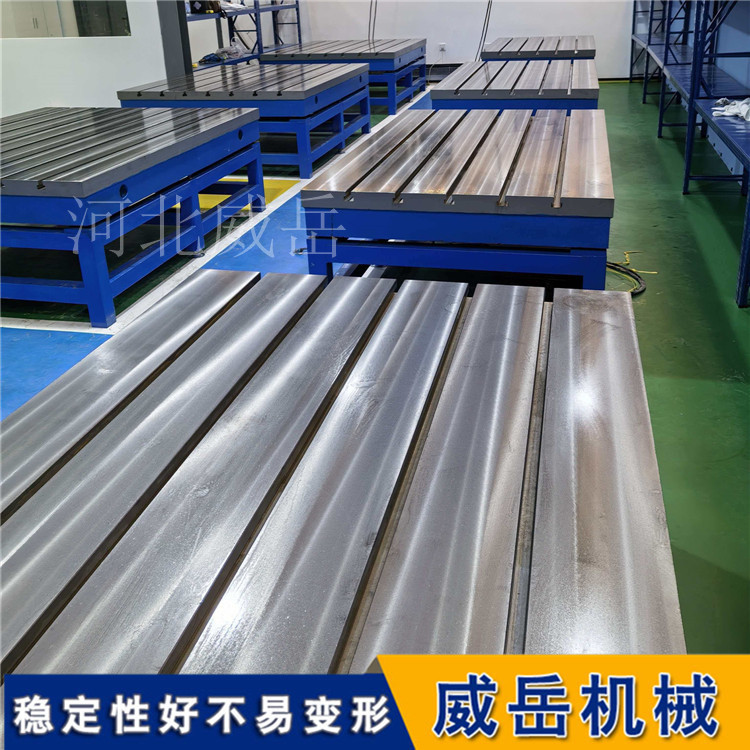
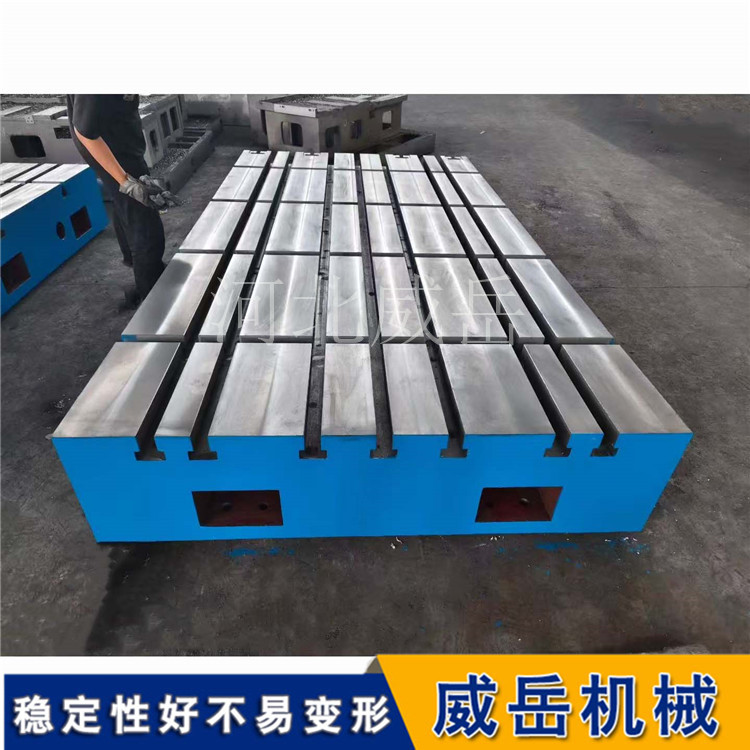
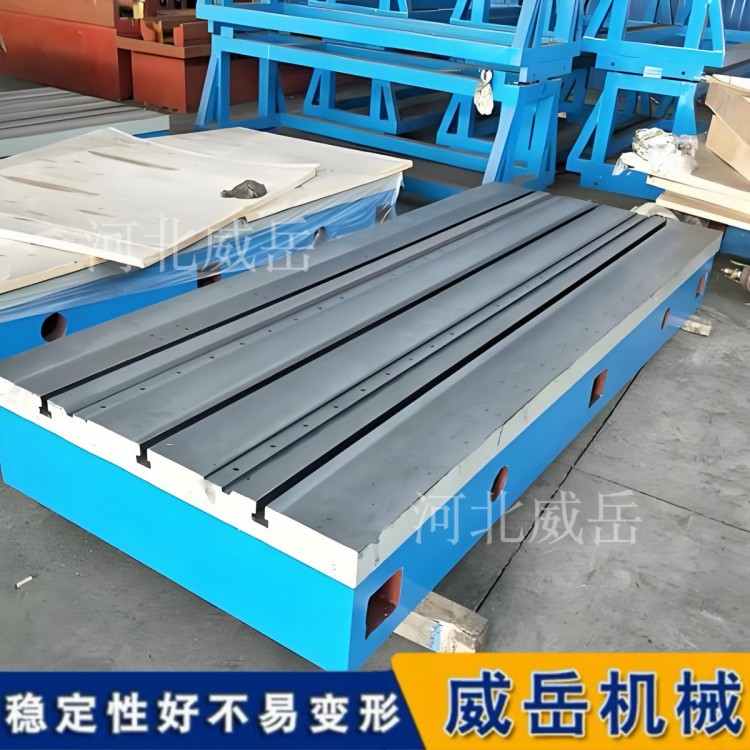
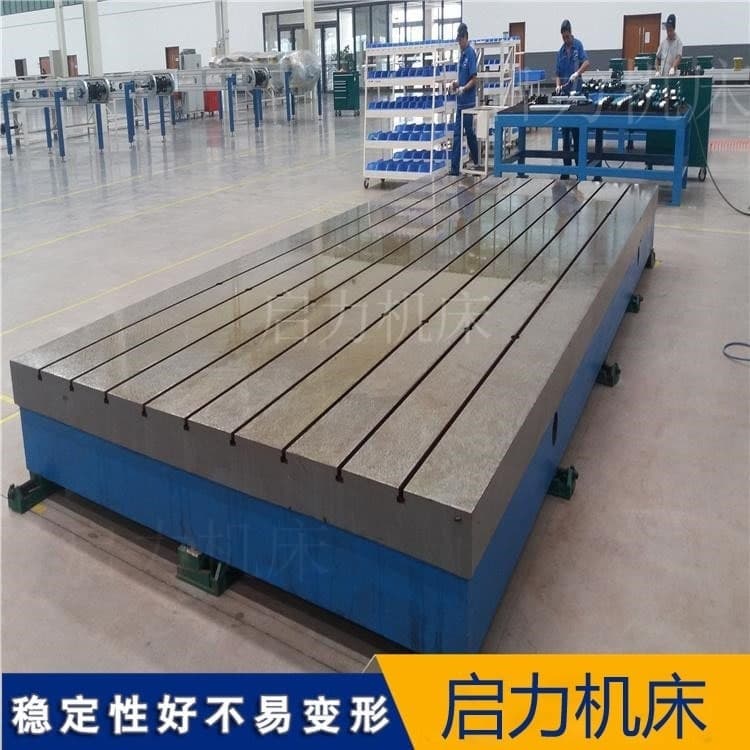
装配平台的标志是工作面带T型槽,用于螺栓、压板、夹具提供锚点,让工件能被固定、定位、对中。检验平台通常是光滑平面,避免T型槽干扰测量路径。
精度侧重的点也不同。检验平台常用0级或1级,平面度控制更严;装配平台常用2级,更看重承载后的稳定性和长期精度保持性。拿检验平台当装配平台用,光滑台面缺少固定点,长期重压和反复装夹会加速精度衰退。
二、材质与工艺:为什么铸铁能扛住装配
主流材质是高强度灰口铸铁HT200-250,重型平台用HT300。工作面硬度控制在HB170-240。太软易划伤,太硬减振性下降。这个区间平衡了耐磨性和减振性。
铸铁的核心优势是减振性和尺寸稳定性。钢材焊接件长期承重后易应力释放变形,铸铁经充分时效处理后,内应力基本消除,在数吨甚至数十吨持续载荷下仍能保持形状稳定。
时效处理决定寿命。 正规厂家粗加工后要经两次人工退火(600℃-700℃),或2-3年自然时效。人工退火快速释放铸造应力,自然时效让残余应力缓慢释放到。没做足时效的平台,装上去是平的,用半年可能就“飘”了。
三、规格与结构:从单块平板到拼装基准
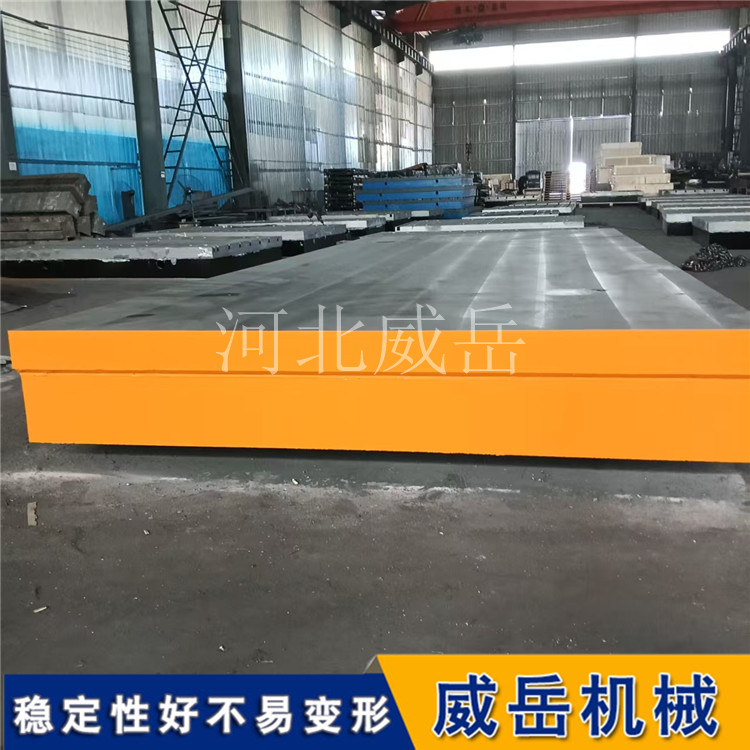
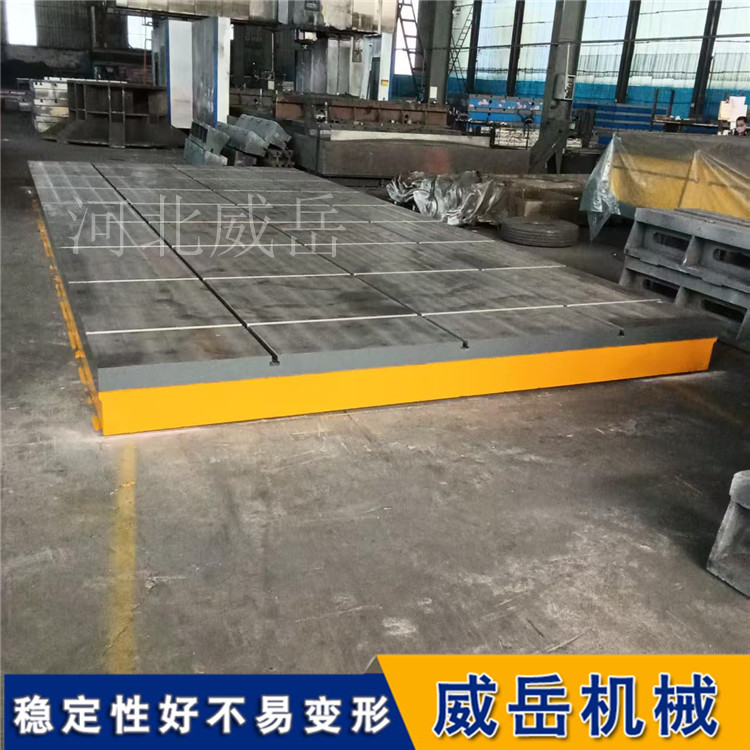
常规单件尺寸从1000×1000mm到4000×8000mm,单件大重量可达80吨。更大面积通过多块拼接实现,拼装面积可达数千平方米,用于大型设备总装工位。
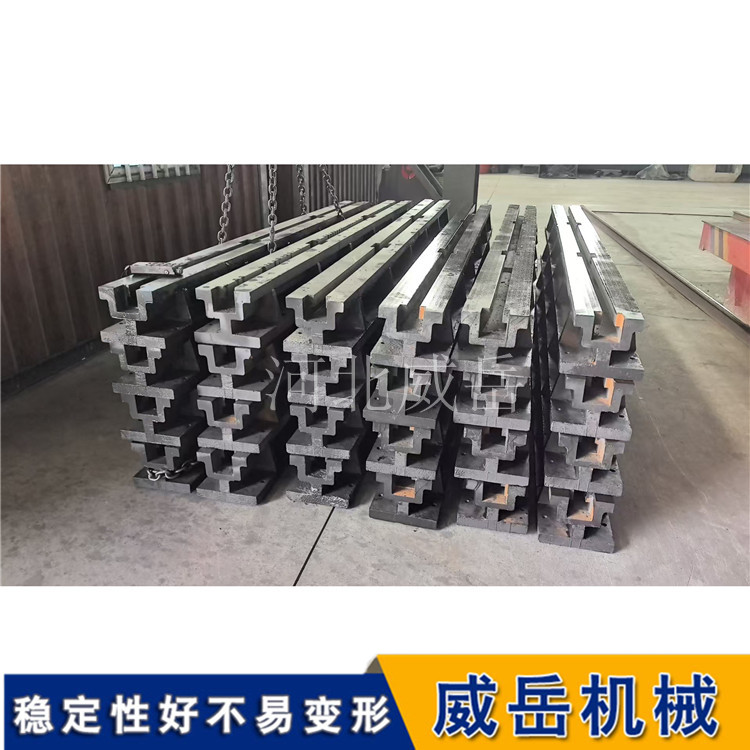
台面厚度和加强筋决定承载能力,底部多采用箱型或加强筋板式结构。按承重分三档:
轻型:5吨以内,小型零件、电子元件装配。
中型:5-20吨,中型机床、机械部件装配调试。
重型:20吨以上,加厚本体和多条支架,用于工程机械、风电设备等重型部件。
T型槽尺寸要与固定方案匹配。 简单逻辑:槽宽 = 螺栓直径 + 4~6mm。M16螺栓对应22mm槽宽,M24对应30mm。槽宽过小螺栓卡滞,过大则紧固时晃动,影响定位。轻载常用16-22mm,中载22-28mm,重载28-36mm。
四、精度等级与选型逻辑
精度按JJG 117《平板检定规程》 分为0、1、2、3四级。以1000×1000mm为例,1级平面度公差20μm,2级39μm,3级96μm。
不必盲目追高精度。 装配平台核心诉求是“装得住、装得准、用得久”。一般机械部件和汽车零部件装配,2级足够;精的密机床主轴箱、发动机缸体等对同轴度要求高的场景,才需1级甚至0级。
另一个选型维度是平台尺寸与工件轮廓的关系。工作面应大于工件轮廓,并预留夹具安装和调整空间,让压板有足够锚固点。
五、典型应用场景
机械制造是大应用方向,机床、内燃机、齿轮箱的零部件组装和整机调试都依赖装配平台提供稳定基准,确保轴承座、齿轮轴等关键部件的同轴度和平行度。重型装备如工程机械、风电设备需要重型平台承受大吨位工件。汽车制造中,变速箱、发动机装配线普遍配置铸铁装配平台。模具行业的钳工装配和调试也大量使用带T型槽平台固定模架和镶件。
六、安装、使用与维护要点
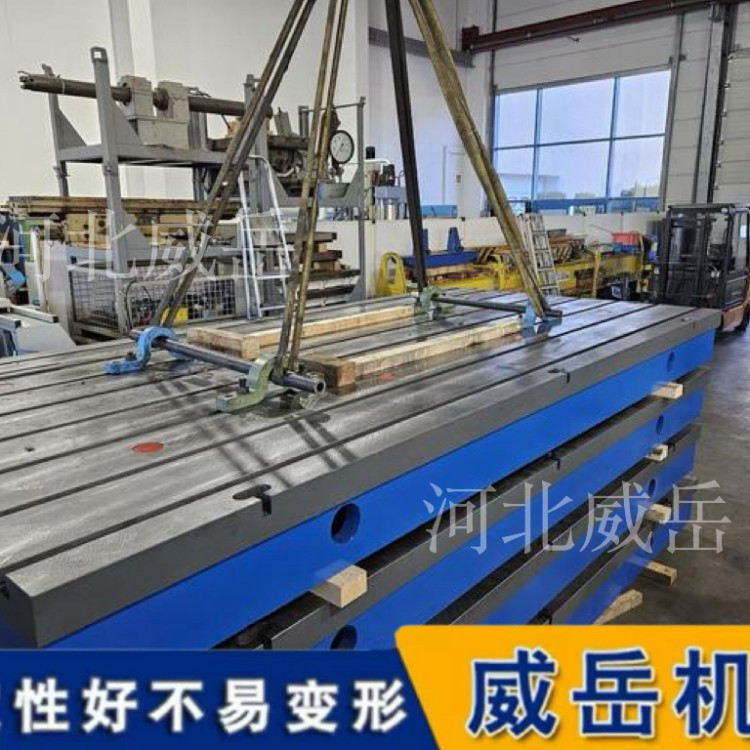
安装调平是基础。 平台放在坚固混凝土地面上,地面强度不低于C30,养护28天以上。用可调垫铁或地脚螺栓调平,支撑点覆盖四角和中间,用水平仪沿纵向、横向和对角线逐点测量,反复微调。调平后按对角线顺序分批拧紧地脚螺栓,再复核一次平面度。
使用注意三点:工件重量不超过额定载荷80%;吊装轻抬轻放,避免撞击台面和槽口;夹紧遵循“对称均匀、分步拧紧”,不要单点过度施力。
日常维护核心是用后即擦、定期上油。 每天用干净抹布清除铁屑油污,T型槽用毛刷配合压缩空气吹扫。清洁干燥后薄涂防锈油,潮湿季节3-5天补油。每3-6个月复查水平度,偏差及时调整垫铁。正确使用保养下,工作面精度可保持2年以上,精度降低后通过调试或刮研恢复,平台本体寿命可达50-100年。
铸铁装配平台从“平”到“稳”,装的是零件,配的是精度。材质决定扛不扛得住,工艺决定稳不稳得住,选型和维护决定它值不值得你在这块铁上花时间。





 冀公网安备13010402002588