
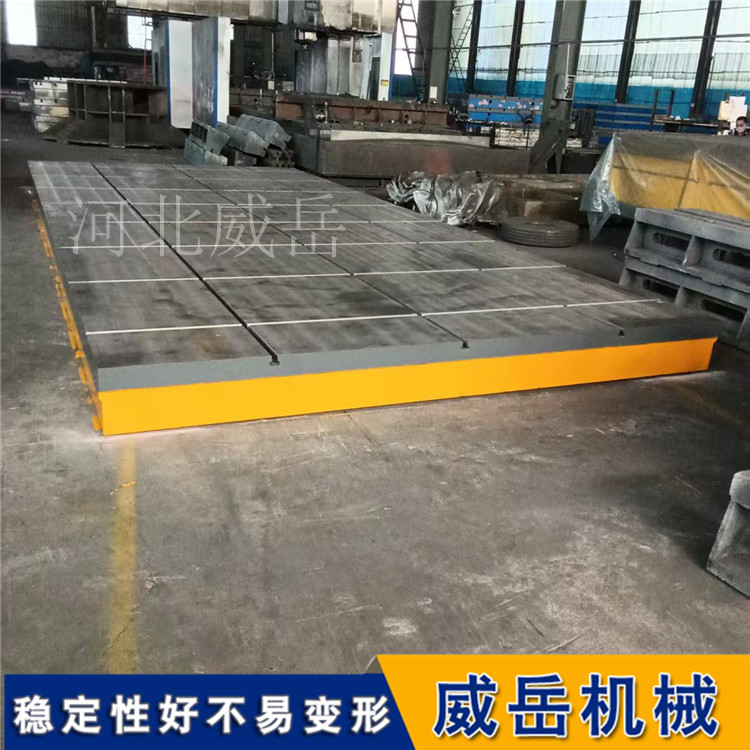

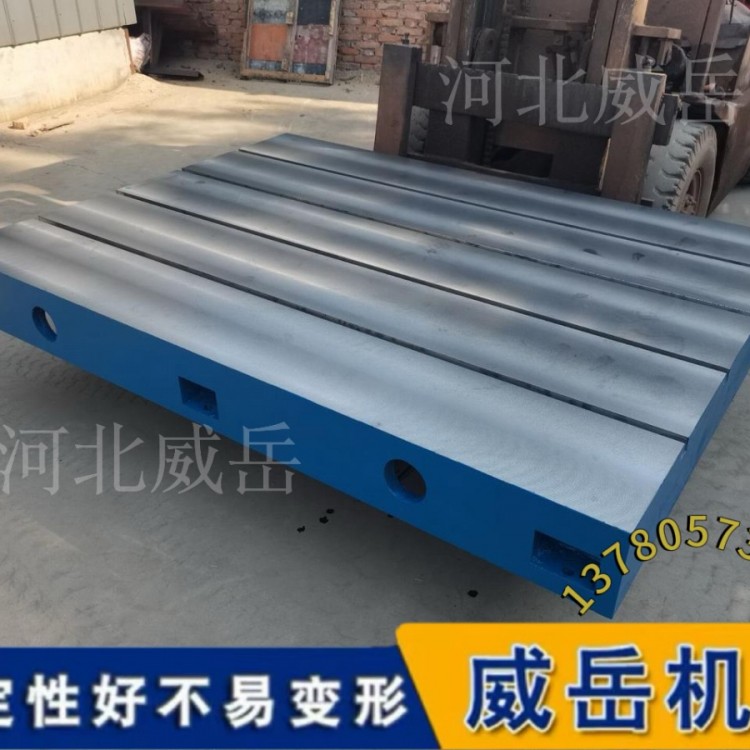


铸铁工作台买回来只是块铁,装上去才叫基准。很多工作台精度衰退快、加工时工件松动,根子不在使用,在安装。装的时候差0.05mm,用起来就是0.5mm的误差在跑。
安装前:地基和环境先过关
工作台必的须放在远离冲床、大功率风机等振动源的平整场地上,混凝土地基强度不低于C30,厚度不低于10cm,且必的须完全凝固达到承载强度后才能安装-7。安装前24小时把工作台和工具放进车间,让温度与室温一致,温差控制在5℃以内,避免热胀冷缩导致变形-17。工具方面,精度0.02mm/m的数字水平仪是底线,千分表、扭矩扳手、无绒清洁布、调整垫铁(4-8组)缺一不可-7。安装前用无绒布彻的底清洁台面、底面和地基接触面,任何一粒金属屑都可能让水平读数偏差0.1mm以上-7。
吊装就位:垫铁位置决定受力均匀
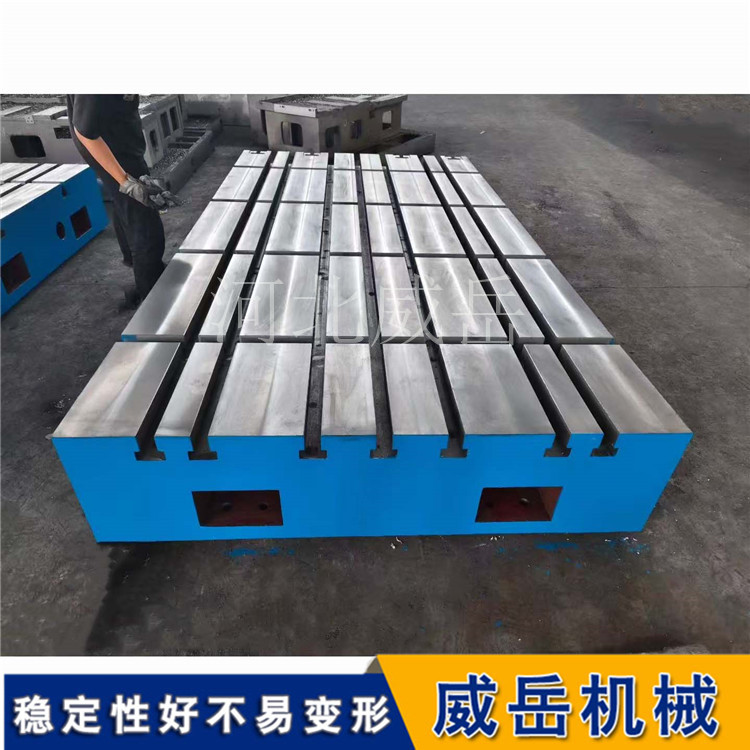
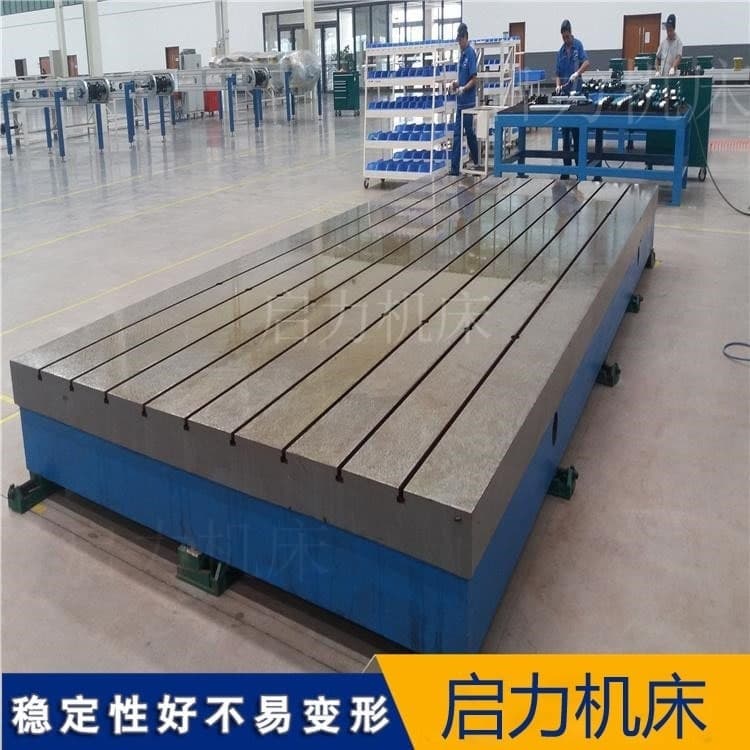
吊装时至少锁死4个吊点,工作台起吊后在距基础面约30cm处均匀放置调整垫铁,再平稳落下-7。每个垫铁必的须对应底部的承重筋板或地脚孔,严禁悬空。小规格平台用4组垫铁(四角),大规格需在四角及中间均匀分布6-8组-7。如果用地脚螺栓安装,螺栓放入预埋孔后先预拧螺母,保持工作台处于可微调的“自由松弛状态”,不要一上来就拧死-7。
核心调平:静态粗调+动态精调,两步都不能省
先把水平仪放工作台中央,沿X轴(长向)调垫铁使气泡居中,再沿Y轴(短向)调至双向水平,粗调阶段先把误差控制在0.1mm/m以内,切忌一次性大幅拧动垫铁-7。
粗调做完,更关键的是动态精调——消除工作台在移动过程中的扭曲。将工作台移至左侧,调左侧两个地脚至水平;移至右侧,调右侧两个;Y轴同理,移前调前,移后调后,重复1-2次-7。最后移回中央复核,精度标准通常要求≤0.02mm/m-7。这一步做完,工作台在行程范围内任何一个位置都是平的,而不是只有中央是平的。
锁紧与灌浆:拧螺栓的顺序比力矩更重要
调平达标后,用扭矩扳手按对角线顺序依次锁紧地脚螺栓或垫铁螺母。锁紧后必的须用水平仪复查,读数若有变化,说明锁紧过程中产生了变形,松开重调-7。
大型落地镗床等重型设备,精调达标后需灌注无收缩混凝土进行二次灌浆,静置养护约48小时,混凝土完全凝固后再紧固螺母并复校水平-7。若机床配有中间辅助支撑脚,在主体调平锁紧后轻轻拧下直到刚好接触垫板,再拧紧10度左右即可——严禁顶起机身,否则会造成新的变形-7。最后对工作台底面四周水泥抹面密封,防止油污和水渍渗入地基-7。
验收与常见问题
验收标准:空载静置24小时后复核水平度,变化应≤0.005mm/m-。若安装后发现加工中工件有微量移动或水平度反复变化,优先检查三处:地脚螺栓是否松动、垫铁是否全部受力、地基是否沉降-。拧紧螺栓时按对角线顺序分2-3次逐步加力到额定扭矩,不要一次性拧到死,这是容易被忽略但影响大的操作细节。
工作台装好了,后面几十年的精度才有基础。从“放平”到“稳住”,差的从来不是力气,是方法和耐心。






 冀公网安备13010402002588