


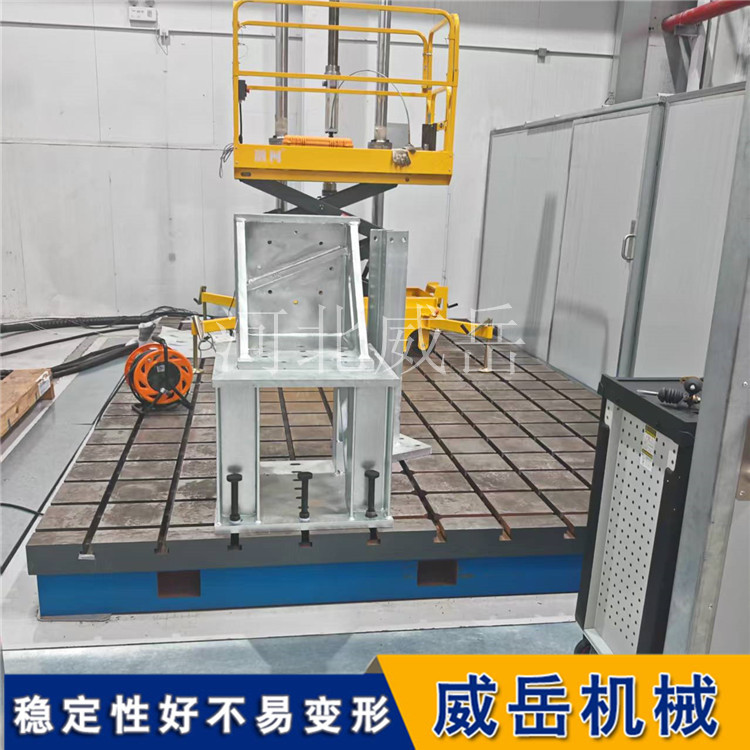
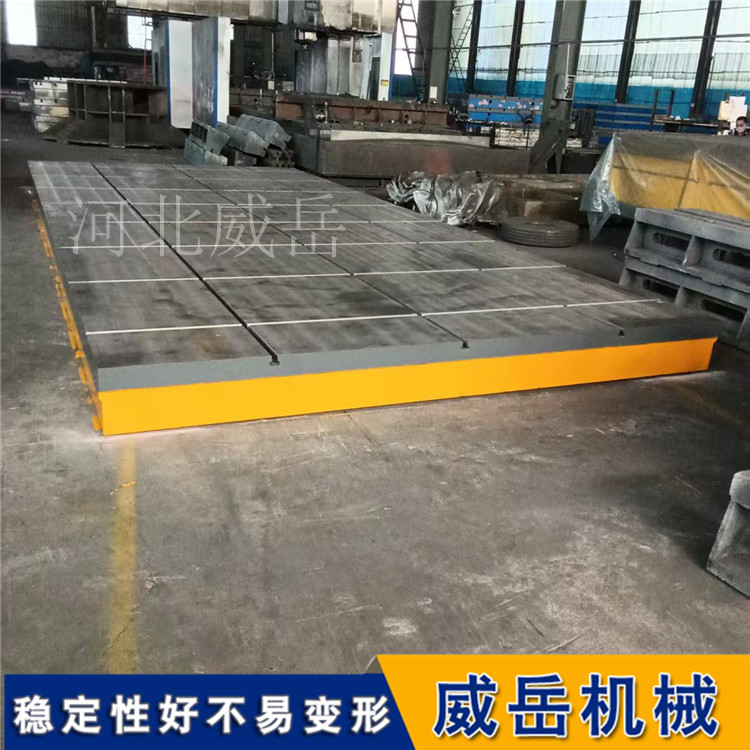
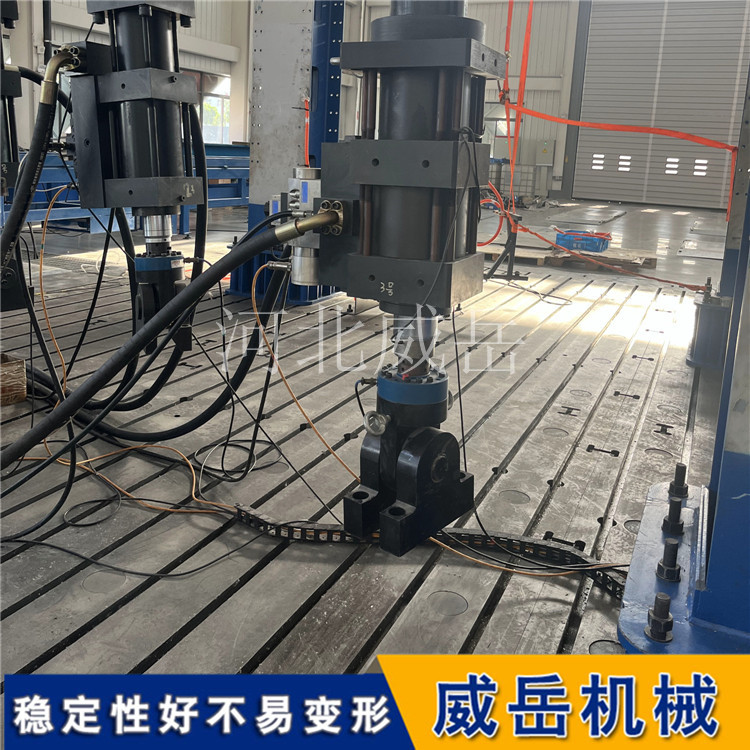
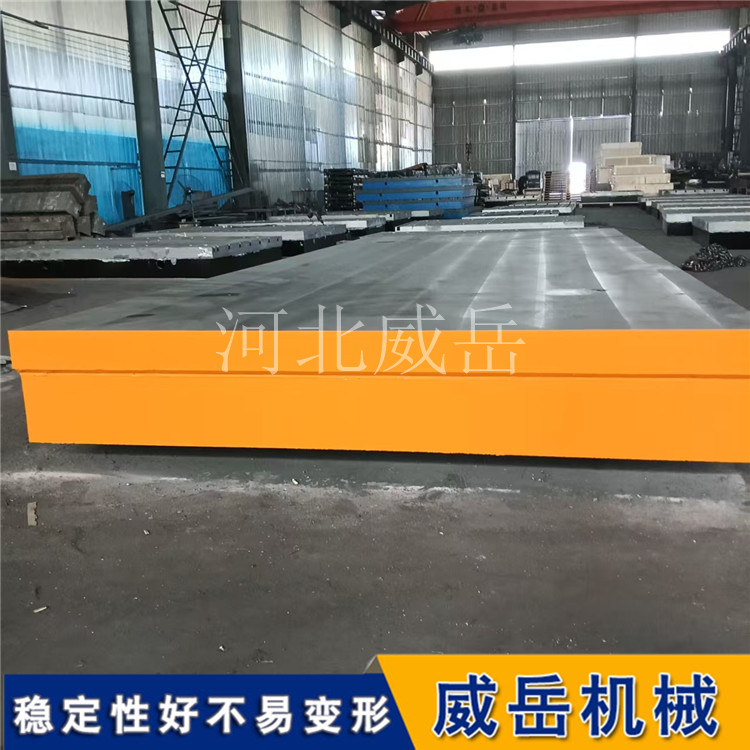
T型槽试验平台用起来,确实有不少讲究。它的核心是把平台本身当作一个“基准面”来对待,而不是一张普通的铁桌子。用好了,精度能保持十几年;用不好,可能几个月就报废了。下面从使用前、装夹、操作、维护几个环节,把关键要点梳理清楚。
使用前:先检查,再上活
每次使用前,花几分钟做几项检查,能避免很多后续问题。
检查工作面与T型槽:确认工作面有无碰伤、锈蚀或裂纹。重的点看T型槽内是否有铁屑、焊渣、油污残留,这些杂物会直接影响螺栓的顺畅滑动,甚至卡死。
检查配件匹配性:确认所用的T型螺栓、压板、螺母规格与槽宽匹配,且完好无损。严禁使用非标配件或强行嵌入,否则会挤压、损伤槽壁。
确认载荷余量:工件与夹具的总重量,不宜超过平台额定载荷的80%。这是留出的安全余量,避免长期满负荷加速平台变形。
工件装夹:力要“用对地方”
T型槽平台常见的损伤,往往来自装夹环节的“暴力操作”。
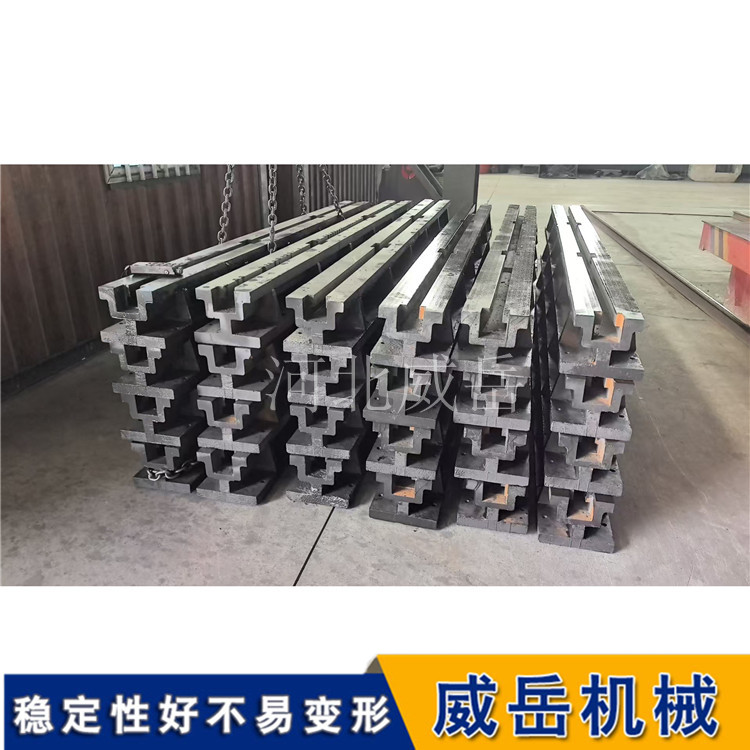
螺栓放入方式:T型螺栓必的须从T型槽的端部滑入,严禁从槽口中间强行砸入。强行砸入会直接损伤槽口,导致槽口变形、崩裂。
螺栓与压板姿态:螺栓头部应与槽底贴合,螺栓保持垂直。压板垫铁的高度要与工件受压面匹配,压紧点尽量靠近工件,避免压板倾斜或悬空。
拧紧顺序:拧紧螺母时,应遵循对角、分次、均匀的原则,不可一次拧死。这样可以防止工件移动,也避免台面局部受力过大。
重的心与支撑:重型工件应尽量让重的心居中,并靠近平台的支撑点(即底部加强筋位置)放置,避免悬臂或严重偏心,防止平台因局部过载而翘曲。
操作禁忌:这几件事千万别做
一些看似方便的操作,对铸铁平台的伤害是永的久性的。
禁止敲击与焊接:严禁在台面上直接进行重力敲击作业,也禁止直接在台面上焊接或切割。高温和冲击会直接导致铸铁局部变形、硬度下降,破坏平面度。
禁止拖拽工件:工件应轻吊轻放,禁止在台面上拖拽重物。拖拽不仅会划伤工作面,还可能撞崩T型槽的槽口。
焊接时必的须防护:如果必的须在平台上进行焊接作业,应在台面上铺垫防护垫板,并遮挡飞溅,焊后及时清理焊渣。焊渣温度高,长时间粘附会导致台面局部应力变形。
吊装平台本身:需要移动平台时,必的须使用厂家预留的吊装孔或专用吊具,严禁将吊索直接挂在T型槽边缘或工作面上,否则易造成槽口崩裂或台面勒伤。
清洁与防锈:日常功夫在“用后”
平台的精度寿命,很大程度上取决于每次用完后的那几分钟。
及时清槽:每次使用后,应及时清理T型槽内的铁屑、焊渣和油污。可用软毛刷配合压缩空气吹扫,禁止用尖锐工具刮削槽壁,以免划伤。
擦净涂油:工作面清洁擦干后,薄涂一层防锈油。如果环境潮湿,平台底部和T型槽内也应涂抹防锈油。
长期存放:若长期不用,应涂防锈脂并覆盖防尘罩,置于干燥通风处,不宜堆叠存放。
精度复检:别等“感觉不准了”才想起
平台的水平度和平面度会因地面沉降、振动或内应力释放而缓慢变化。
定期复检:建议每3~6个月复检一次精度,内容包括工作面平面度、T型槽直线度和槽距。
环境参考:平台应在20±5℃的环境中配合水平仪使用,并尽量远离振动源和腐蚀性介质。
异常处理:若发现轻微锈迹或划痕,可用细砂纸蘸油轻轻打磨;若水平度出现漂移,应首先检查垫铁是否悬空、地脚螺栓是否松动,重新调平,而非直接进行刮研。
总的来说,T型槽试验平台的“讲究”,归结起来就是把它的基准面当回事:装夹时温柔一点,操作时规矩一点,用完后勤快一点。做到这些,它就能长期稳定地为你提供可靠的作业基准。






 冀公网安备13010402002588