





拐杖配件主要包含握把支座、弹珠调节座、三脚 / 四脚支撑脚座、管材接头、腋托支架等零部件,多采用 6061 铝合金、304 不锈钢薄壁管件,管材壁厚集中在 0.8‑1.5mm。传统氩弧焊作业热输入大,管件焊接变形可达 0.5‑1.0mm,容易出现管体扭曲、调节孔错位,造成伸缩档位卡顿失效。焊道飞溅多、氧化发黑,需要大量人工打磨抛光,传统工艺批量良率仅 81%‑85%。焊接熔深不稳定,容易产生虚焊、夹渣缺陷,拐杖属于承重辅具,焊缝长期承受交变载荷,疲劳开裂风险高,很难稳定满足 GB/T19545 助行器具静载、疲劳测试要求,后处理工序占用整体加工工时 42% 以上。
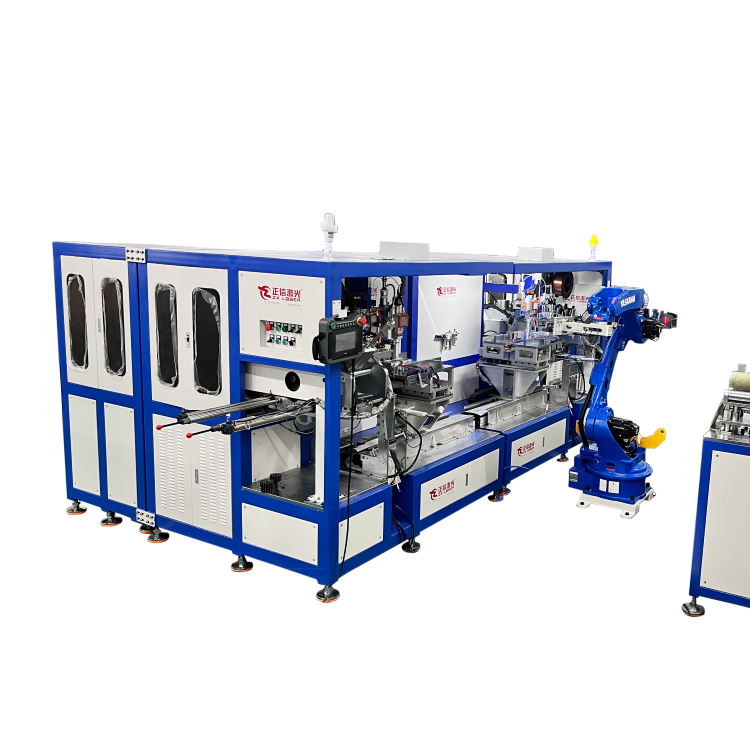
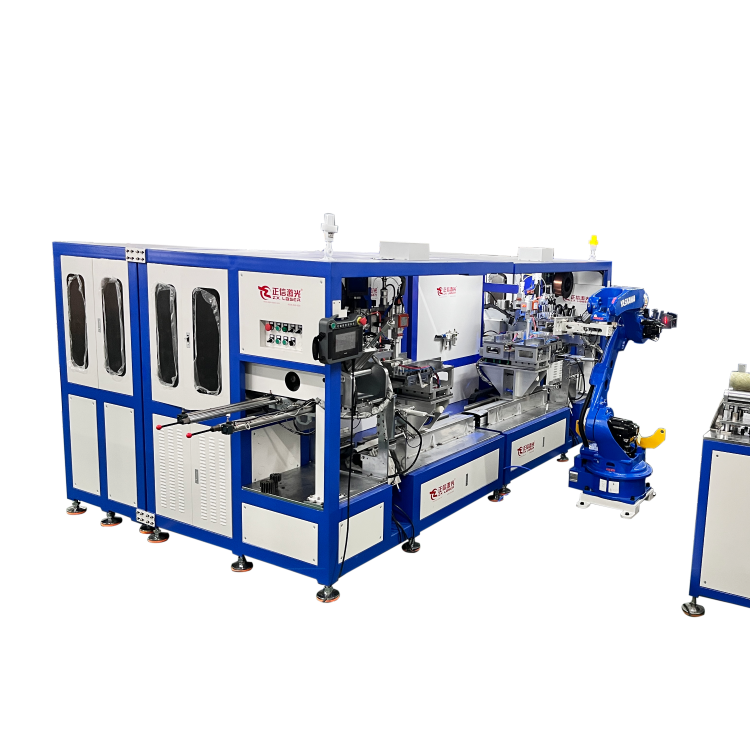
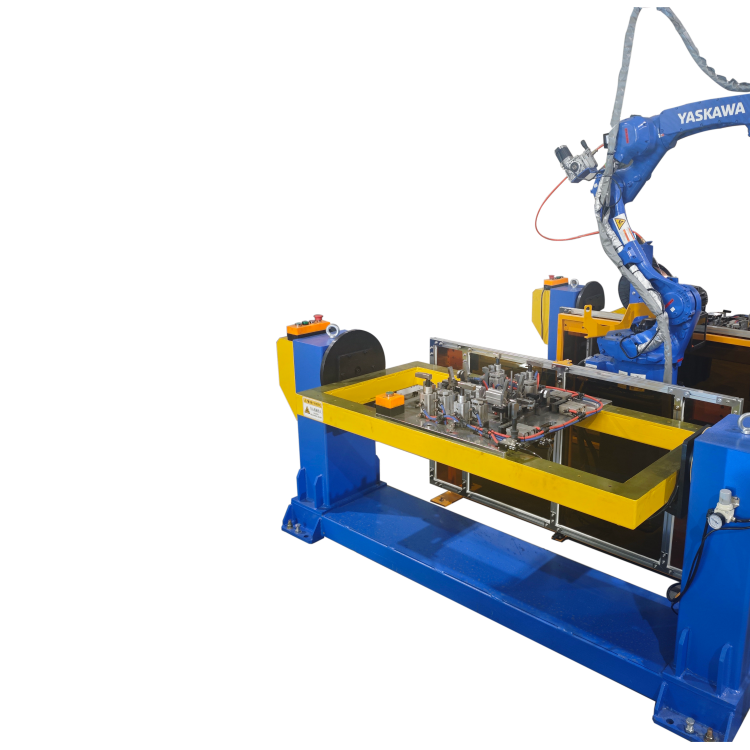
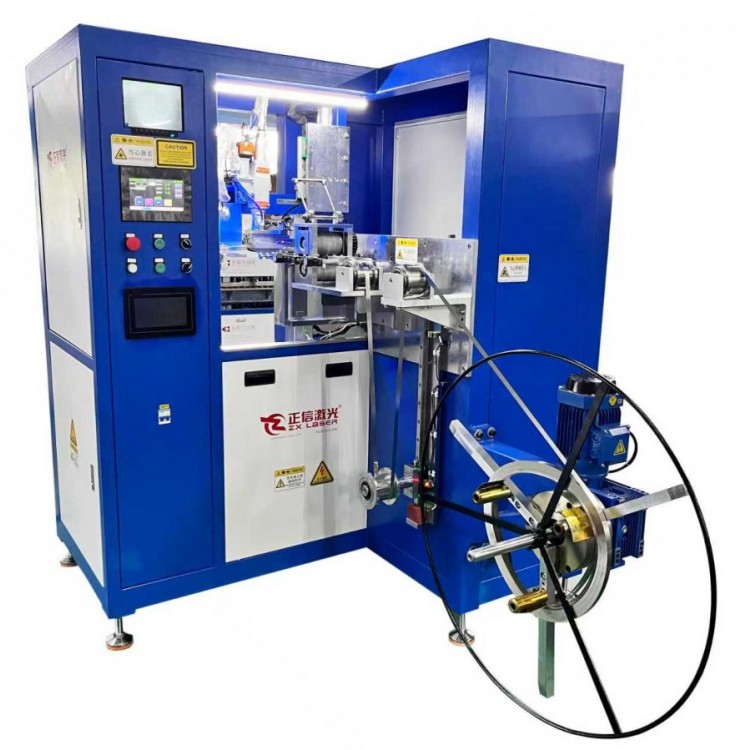
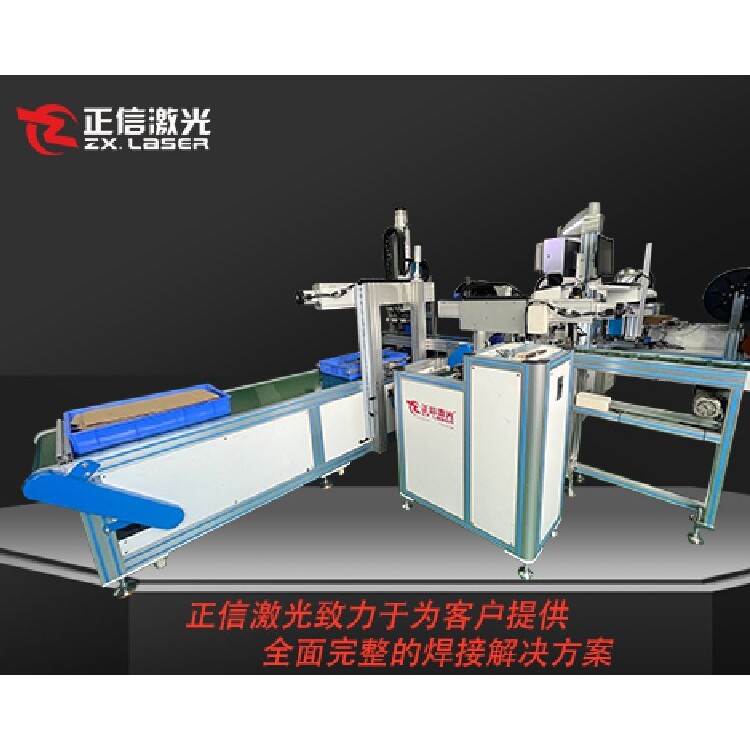
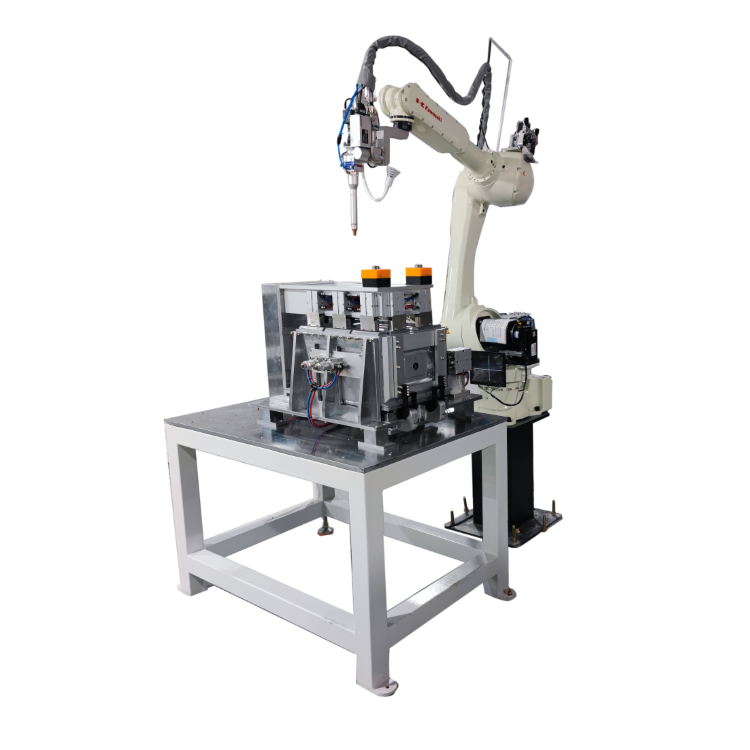
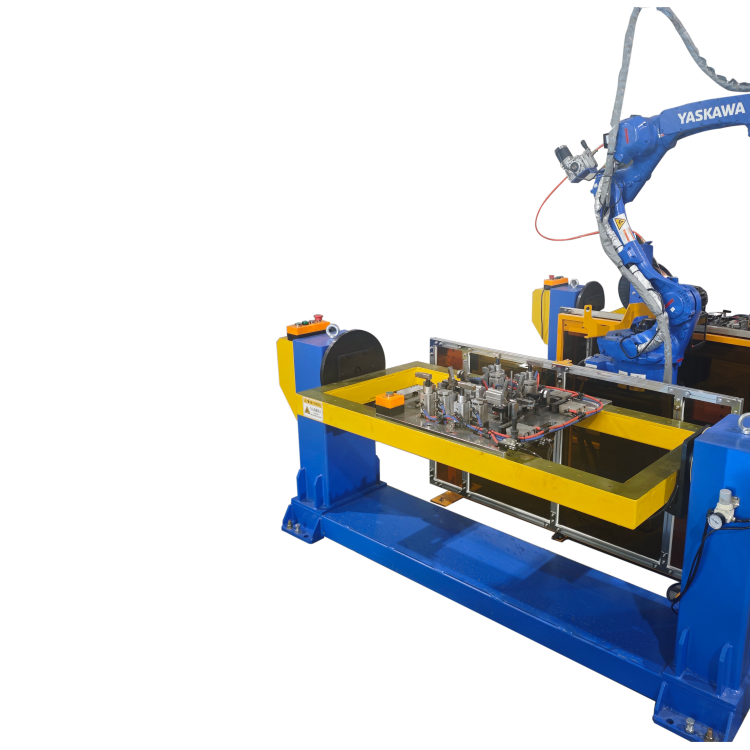
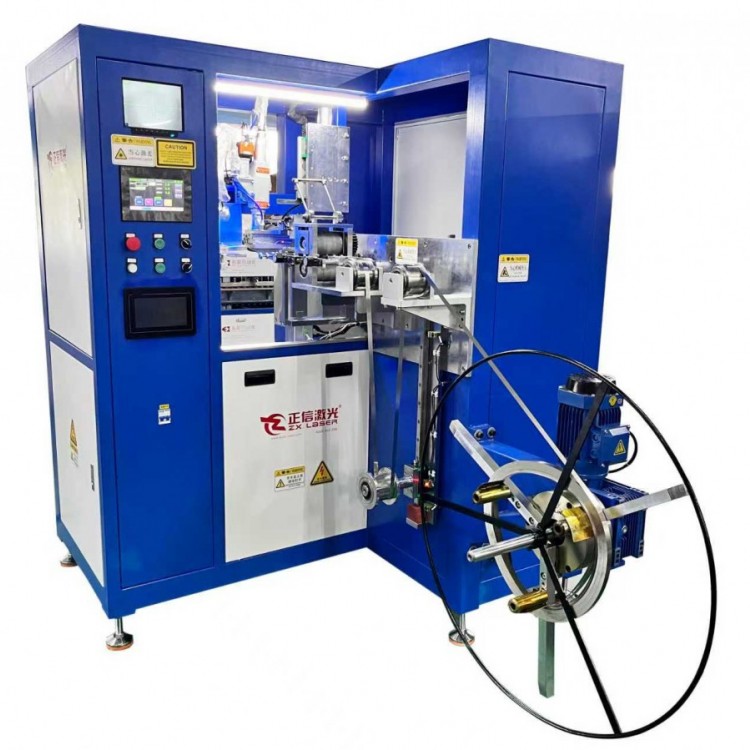
正信拐杖配件激光焊接设备针对拐杖各类接头、支座、脚座搭接、圆周环缝非标定制,适配不锈钢、碳钢、铝合金多种材质,搭载 1500‑2500W 光纤激光光源,搭配旋转工装与 CCD 视觉定位系统,重复定位精度可达 ±0.02mm,热影响区控制在 0.18mm 以内,工件焊接综合变形量≤0.13mm,保障伸缩弹珠孔位、装配基准尺寸一致性,省去大量校形工序。焊缝组织致密无虚焊,接头抗拉强度达到母材 88% 以上,抗交变疲劳性能优异,成品批量良率提升至 97% 以上,焊缝成型光滑少飞溅,多数工况焊后仅需简单处理即可直接进入阳极氧化、喷涂工序。
设备支持直线焊缝、圆周环缝、搭接点焊多种焊接模式,焊接速度可达 35‑60mm/s,生产效率为传统电弧焊 3‑4 倍。工装可快速换型,焊接工艺参数可存储调用,快速切换单拐、腋杖、四脚拐杖多款配件生产,整机支持 24 小时不间断量产,焊接过程无需焊丝填充,降低辅料消耗,配套烟尘净化装置满足车间环保要求,可对接自动化上下料单元,广泛应用于助行拐杖、腋杖、四脚助行器各类金属配件的规模化焊接生产。




 冀公网安备13010402002588