





医用消毒盒用于手术器械收纳、高温高压灭菌存放,主体框架与盒体板材多采用 304、316L 不锈钢薄板,板材厚度 0.4–1.2mm,焊接位置集中在盒体折边、角位拼接、底座边框。产品长期处于高温蒸汽灭菌环境,焊缝需要耐腐蚀、不渗漏,焊接变形会造成盒盖合缝不严、锁扣对位偏移,焊缝表面不能存在缝隙、毛刺,防止残留污物滋生微生物,对焊接密封性与外观平整度有严格医疗规范要求。
传统氩弧焊、薄板点焊加工消毒盒,热输入量大,热影响区 0.7–1.3mm,不锈钢薄板容易出现烧穿、板面鼓包扭曲,焊接后整体尺寸偏差可达 0.08–0.13mm,盒体边角变形,出现关盖间隙不均。焊缝易产生焊渣飞溅、氧化发黑,需要大量人工打磨、抛光、去毛刺,加工周期长。焊缝容易出现连续微缝隙,灭菌蒸汽渗漏,传统工艺批量良率仅 72%–80%,返工打磨工作量大,生产成本偏高。
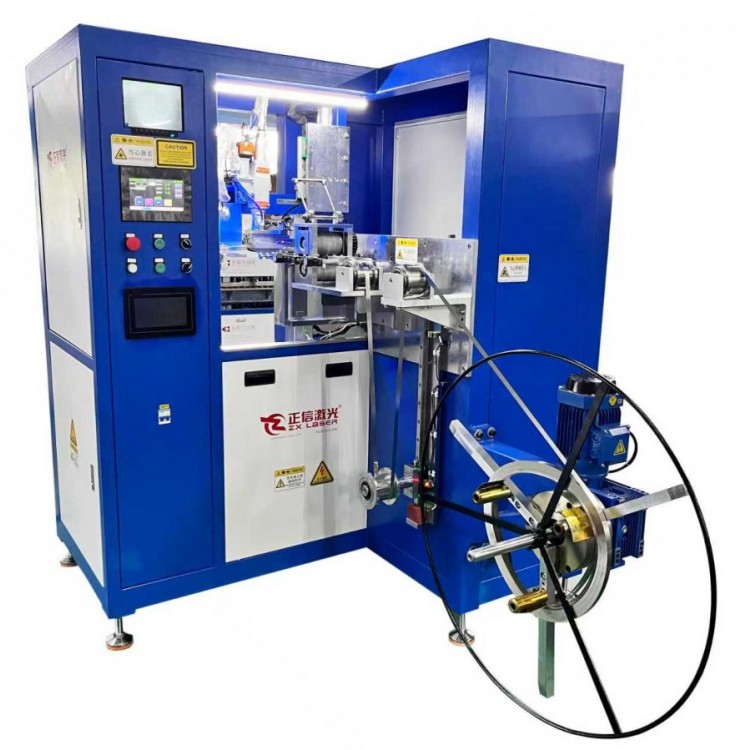
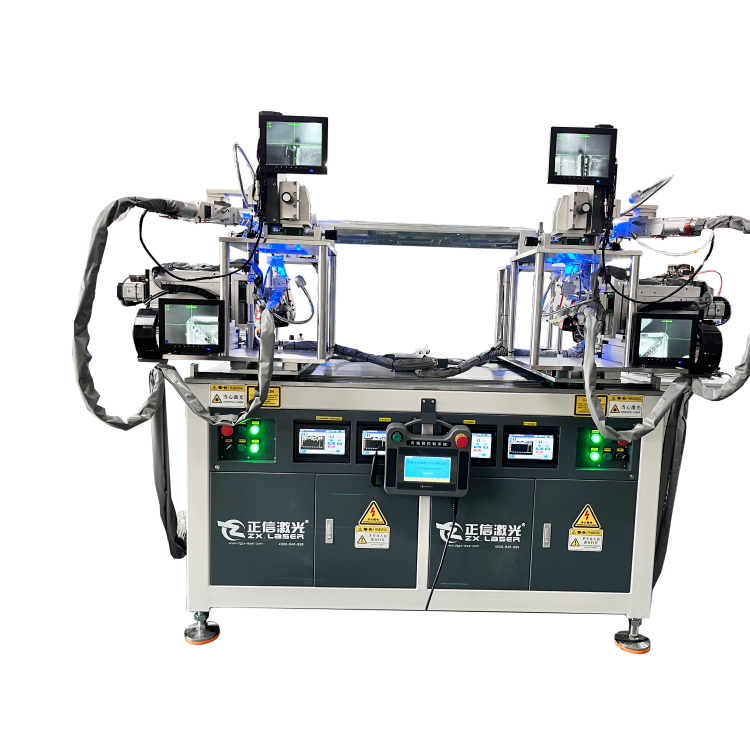
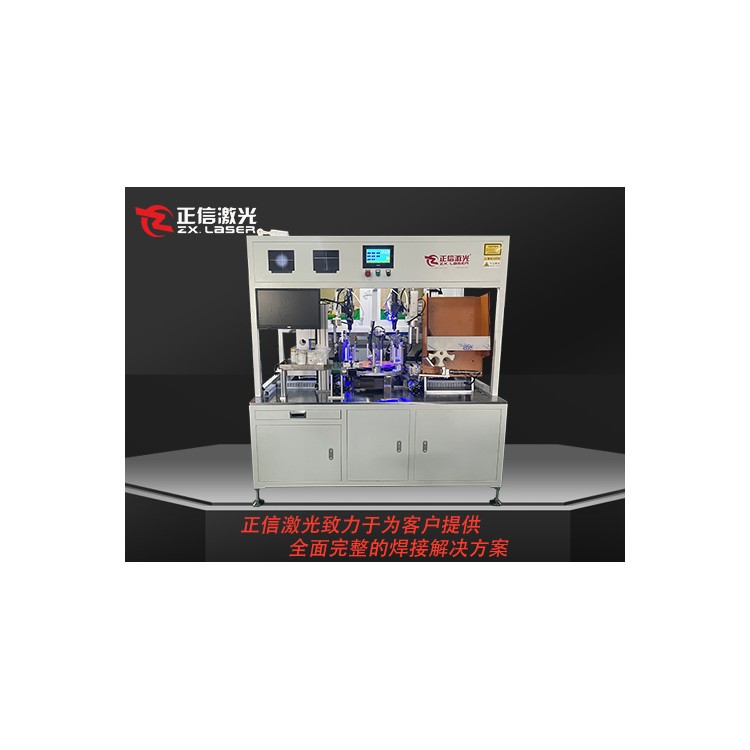
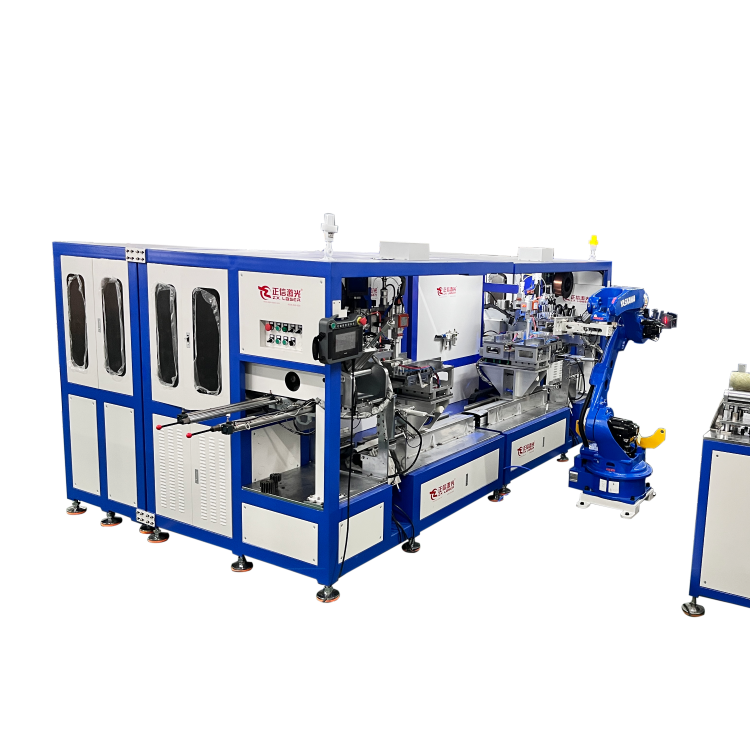
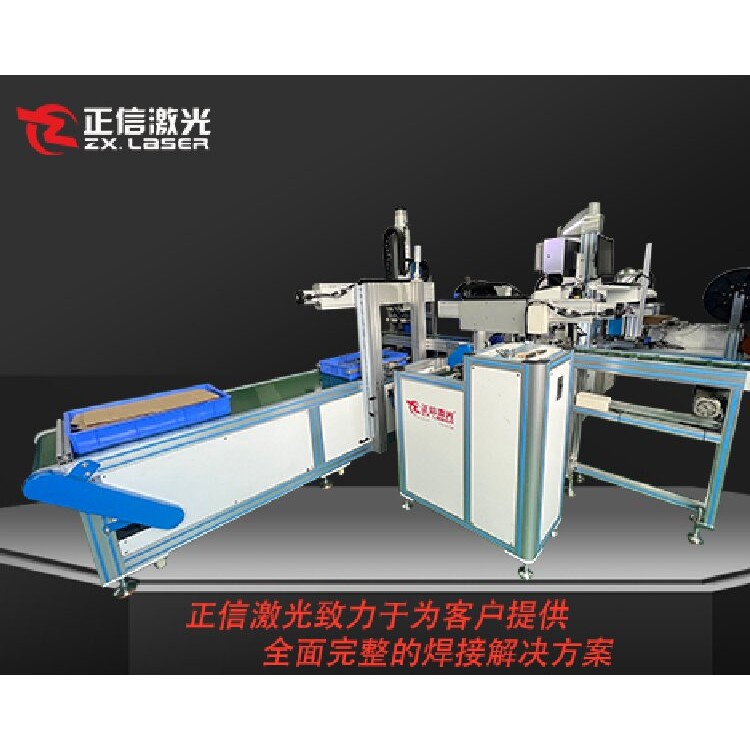
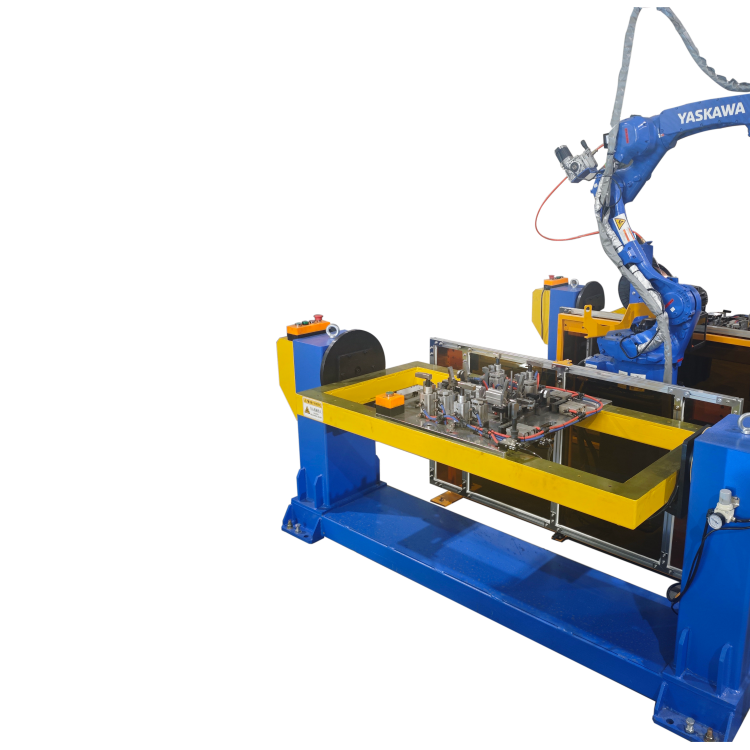
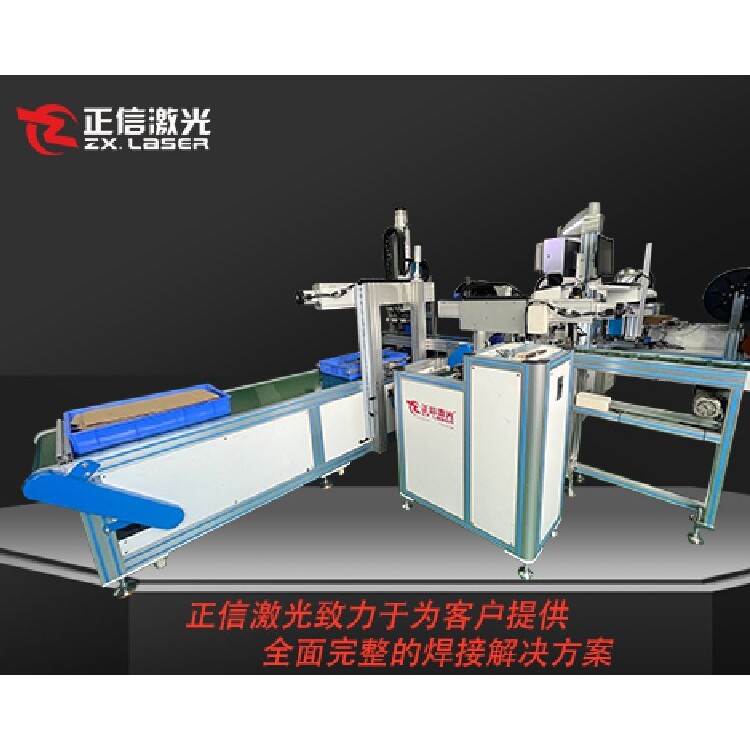
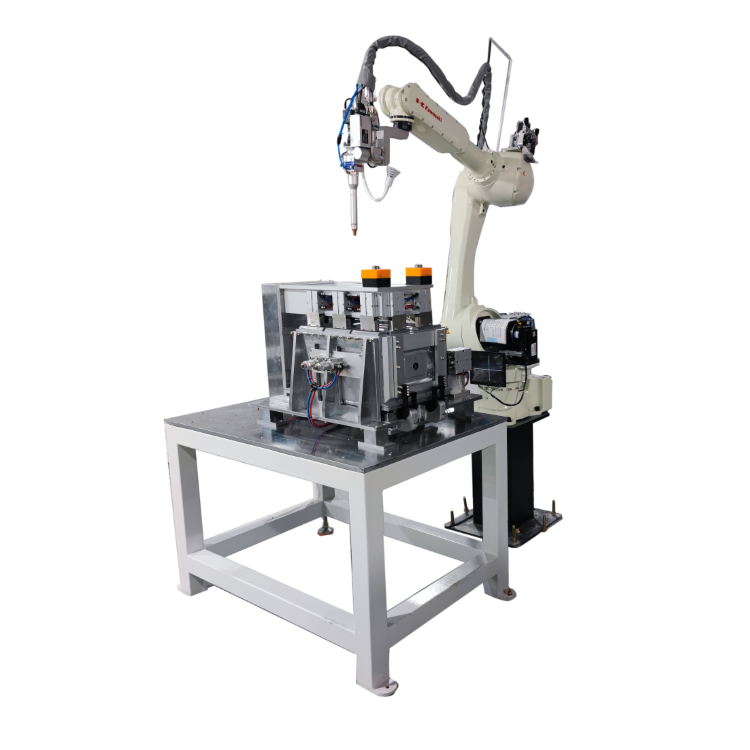
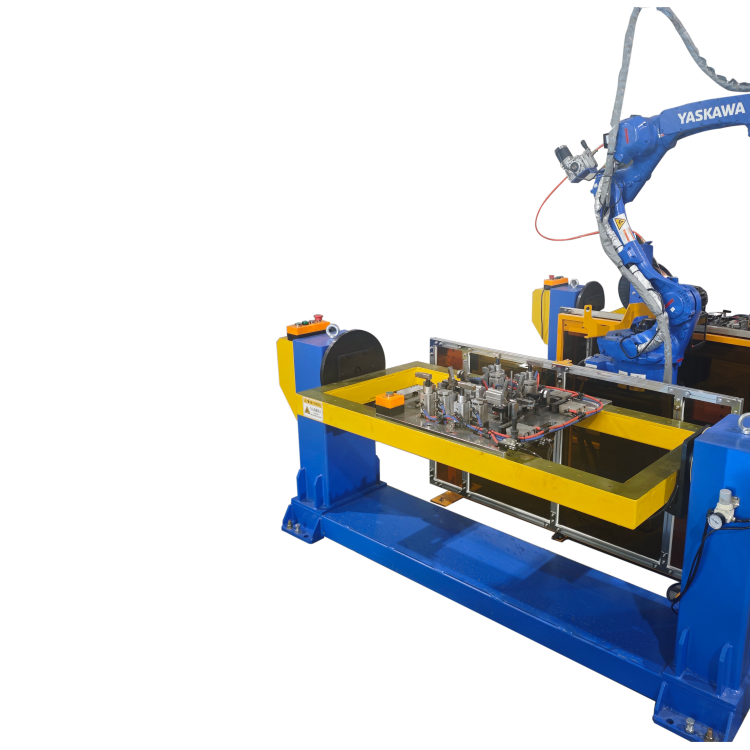
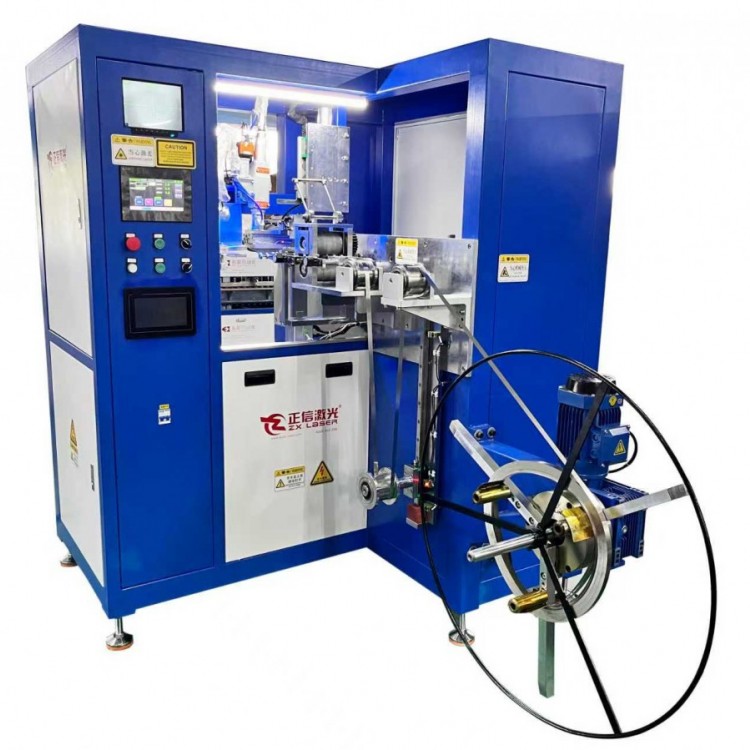
正信激光焊接设备针对消毒盒薄板边框、角缝焊接定制工艺,激光能量集中可控,热影响区控制在 0.14mm 以内,工件整体变形量≤0.02mm,有效避免薄板烧穿、板面扭曲问题。设备搭载视觉定位与能量闭环调控模块,重复定位精度 ±0.02mm,直线及角接焊缝焊接速度最高可达 130mm/s,单件盒体焊接总耗时 1.2–3.5 秒。焊缝连续致密,无气孔裂纹,耐腐蚀性能优异,可长期耐受反复高温高压灭菌;焊缝成型光滑,毛刺极少,大幅削减打磨抛光工序。设备可定制多工位工装,适配不同尺寸单层、双层器械消毒盒,换产简单便捷,批量生产良率稳定 98.1% 以上,相比传统工艺良率提升 18%,可配套自动化上下料与流水线,满足医疗无尘车间生产标准,减少人工与板材报废损耗,为医用消毒盒薄板焊接提供稳定高效方案。




 冀公网安备13010402002588