





牙科车针座是高速手机配套核心零件,连接车针夹持结构与手机传动杆,材质多为 316L 医用不锈钢,部分采用钛合金,零件体积微小,焊接部位空间狭小,属于微型精密构件。车针座在高速旋转工作时持续承受交变载荷,同时要频繁进行高温高压消毒,焊缝必须具备优异的抗疲劳强度,不能出现微裂纹;焊接变形会直接导致动平衡失效,高速转动时产生抖动、噪音,影响临床使用,对焊缝尺寸、光洁度、密封性都有极高的医疗标准。
传统微氩弧焊、电阻点焊加工牙科车针座,热输入偏大,热影响区 0.6~1.1mm,微小工件极易受热变形,尺寸偏差可达 0.06~0.10mm,破坏零件动平衡。焊点容易出现飞溅、氧化发黑、微小气孔,后续需要精细打磨抛光,人工操作难度大,耗费工时。微小工件隐性虚焊、微裂纹难以检测,传统工艺批量良率仅 74%~81%,返修与报废成本高,很难满足牙科器械大批量稳定生产要求。
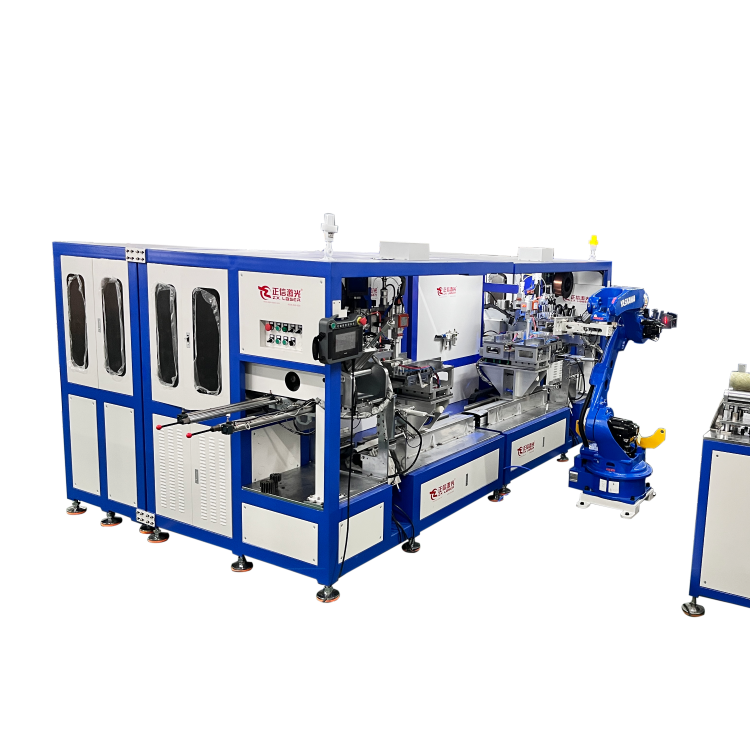
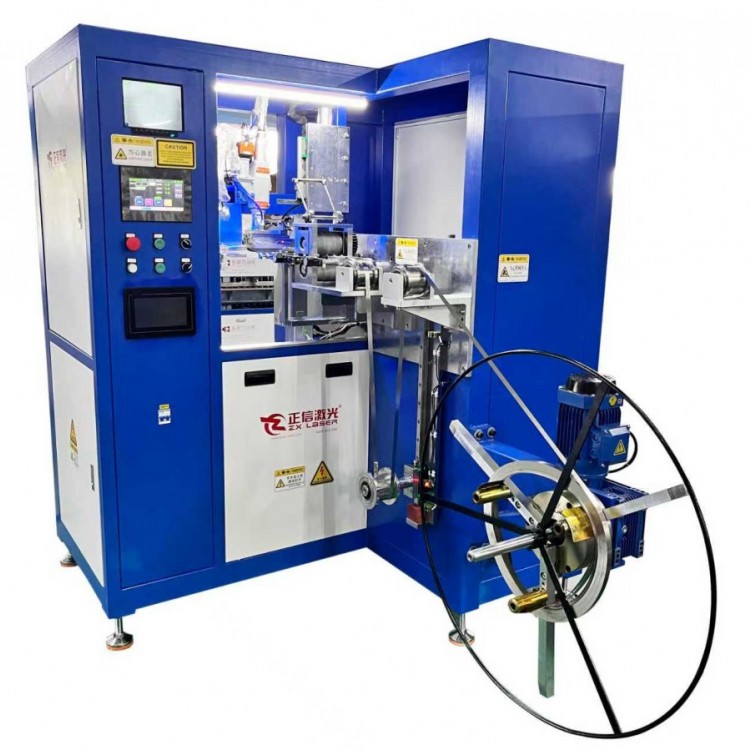
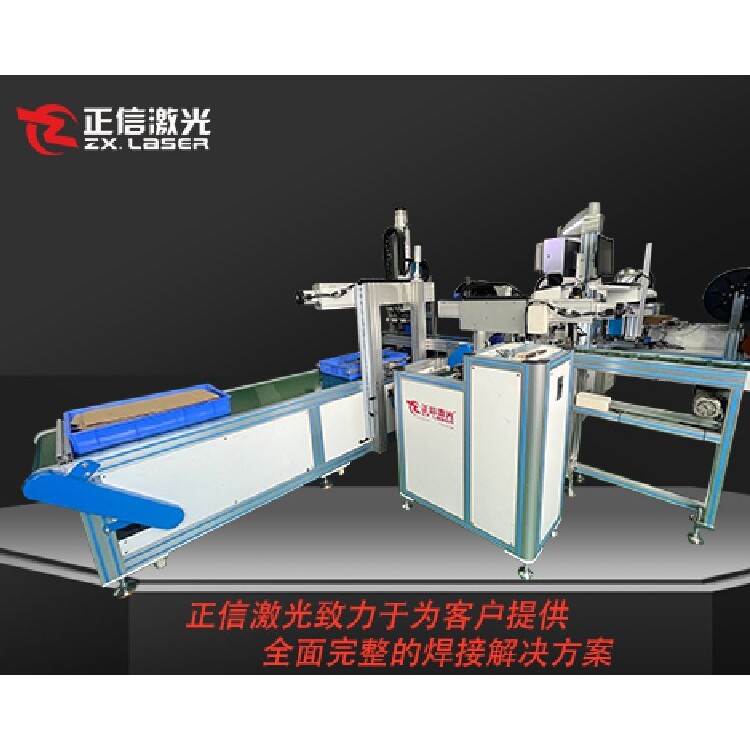
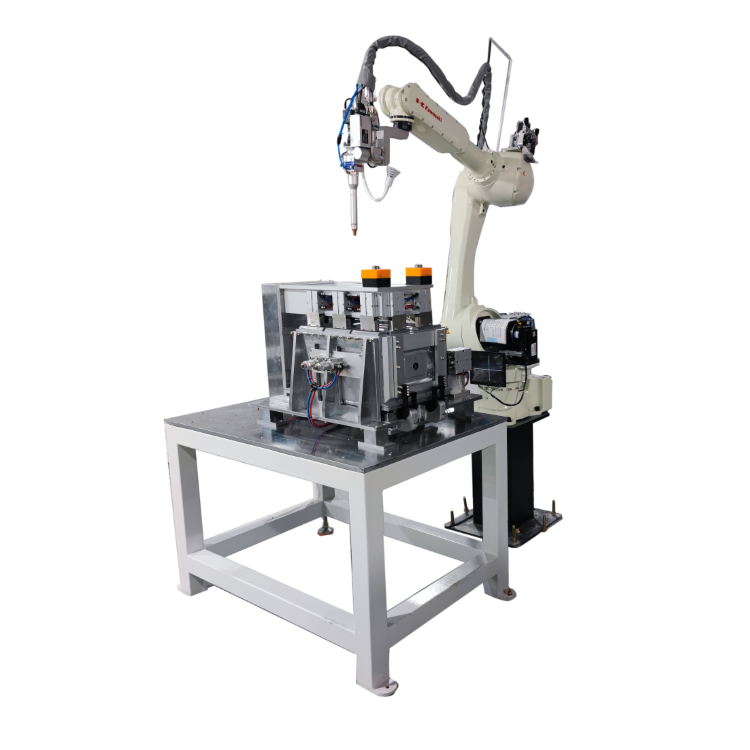
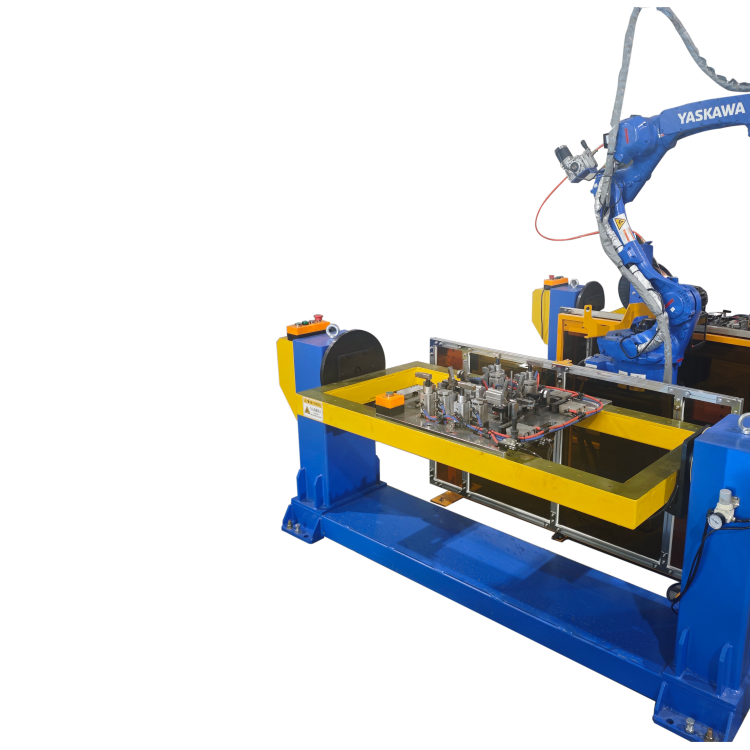
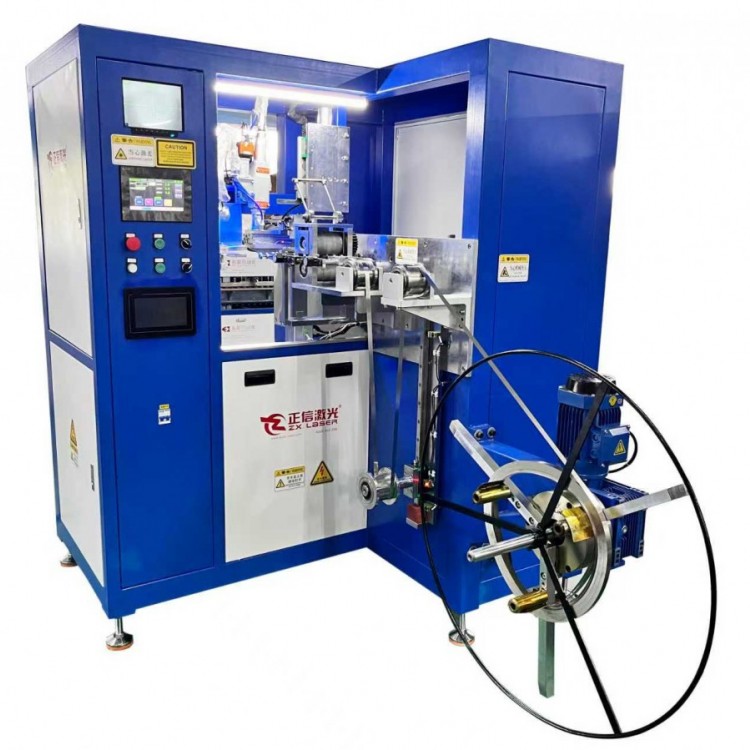
正信激光焊接设备针对牙科车针座微型焊点开发专属精密焊接工艺,激光能量高度集中可控,热影响区控制在 0.1mm 以内,工件整体变形量≤0.015mm,最大限度保障零件动平衡精度。设备搭载高精度视觉定位系统,重复定位精度 ±0.015mm,精准捕捉狭小焊接点位,焊接速度最高可达 100mm/s,单件焊接耗时 0.25~0.8 秒。焊缝成型细腻平整,无飞溅、无氧化,基本省去打磨工序;焊缝组织致密,无气孔裂纹,抗疲劳性能强,反复高温消毒后焊缝不会开裂,各项指标符合牙科医疗器械规范。设备可定制微型工装夹具,适配多款不同规格车针座快速换产,批量生产良率稳定 98.4% 以上,相比传统工艺良率提升超 17%,支持对接自动化上下料,适配无尘车间生产,大幅降低人工与废品损耗,是牙科车针座精密焊接的可靠方案。




 冀公网安备13010402002588