





纵横交错T型槽地轨加工注意事项
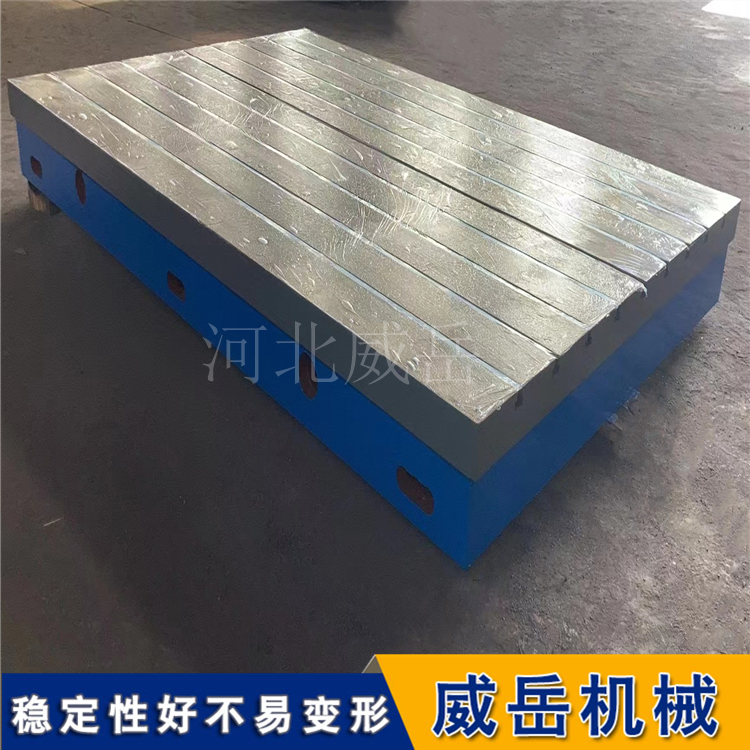
纵横交错的T型槽地轨作为细致工装基础部件,广泛应用于机床、检测设备、重型装备等领域,其加工质量直接影响装备的定位精度、承载稳定性及使用寿命。由于其结构存在纵横交叉的T型槽特征,加工过程中需兼顾槽体精度、交叉部位完整性及整体刚性,以下从加工全流程梳理核心注意事项。
一、加工前准备阶段注意事项
1. 原材料选型与预处理把控
原材料需优先选用高强度、高稳定性的铸铁(如HT250、HT300)或合金钢材,确保材料具备足够的承载强度和抗变形能力,避免后续使用中因材料刚性不足导致精度衰减。预处理环节一定完成时效处理,包括自然时效(不少于6个月)或人工时效(如振动时效、热时效),完全释放材料内部应力——若应力未充分消除,加工后易出现翘曲、开裂,尤其会导致纵横槽交叉部位产生隐性裂纹。同时,原材料表面需进行除锈、除渣处理,检查表面是否存在气孔、砂眼等缺陷,缺陷区域需提前修补并打磨平整。
2. 加工方案与工装设计规划
需结合地轨的规格(长度、宽度、厚度)、T型槽参数(槽宽、槽深、槽间距、纵横交叉角度)及精度要求(平面度、平行度、垂直度)制定详细加工方案,明确加工顺序——通常遵循“先面后槽、先纵后横”的原则,先加工地轨的基准平面(上下表面),再加工纵向T型槽,很后加工横向T型槽,避免交叉加工导致的基准偏移。工装夹具需采用刚性强、定位无误的设计,如使用螺栓压板将地轨牢固固定在机床工作台上,定位面需与机床工作台面紧密贴合,间隙不超过0.02mm,同时在夹持部位加装软质垫片(如铜片),防止夹持力过大造成地轨变形。此外,需提前规划刀具路径,避开纵横槽交叉的薄弱部位,减少加工应力集中。http://www.chinaweiyue.com/
3. 设备与刀具检查调试
加工设备优先选用数控铣床、加工主旨等高精度设备,加工前需对设备进行精度校准,包括工作台的平面度、主轴的径向圆跳动及轴向窜动,确保误差在允许范围内(如主轴径向圆跳动≤0.01mm)。刀具选择需匹配T型槽加工需求,粗加工时选用高速钢立铣刀,精加工时选用硬质合金T型槽专用铣刀,刀具的刃口角度、尺寸需与T型槽参数一致,刃口需锋利无崩损,安装后需检查刀具的跳动量,跳动量超过0.02mm时需重新装夹或更换刀具。同时,需检查切削液系统是否通畅,确保切削液能充分冷却刀具和加工区域,避免过热导致刀具磨损或工件表面烧伤。
二、加工过程核心控制事项
1. 基准面加工精度控制
基准面是后续T型槽加工的定位基础,一定严格控制其平面度和表面粗糙度。粗加工时采用大进给量、小切削深度去除大部分余量,精加工时采用小进给量(50-100mm/min)、小切削深度(0.1-0.2mm),确保基准面平面度误差≤0.03mm/m,表面粗糙度Ra≤1.6μm。加工过程中需多次测量基准面精度,使用水平仪、百分表等工具进行检测,若发现偏差需及时调整加工参数。此外,需保证上下基准面的平行度,平行度误差≤0.04mm/m,避免因基准面倾斜导致后续T型槽深度不均匀。
2. T型槽加工关键参数把控
T型槽加工需分阶段进行,先加工直槽部分,再加工槽底的扩宽部分,避免一次性加工导致刀具受力过大。直槽加工时,需控制槽宽尺寸误差在±0.02mm内,槽深尺寸误差在±0.03mm内;扩宽加工时,需确保槽底与直槽的垂直度误差≤0.02mm,避免出现“倒锥”或“扩口”现象。对于纵横交叉的槽体,交叉部位需控制,加工横向槽时需避开纵向槽的槽壁,预留0.1-0.2mm的余量,后续通过手工打磨或精铣修整,确保交叉部位光滑过渡,无台阶、毛刺——若交叉部位存在台阶,会导致装配时工装定位卡滞,影响使用精度。
3. 加工应力与变形防控
纵横交错结构易在加工过程中产生应力集中,需通过合理控制切削参数缓解:粗加工时切削速度控制在80-120m/min,切削深度不超过5mm;精加工时切削速度提升至150-200m/min,切削深度控制在0.1-0.3mm,避免高速重载切削导致工件变形。加工过程中需分段进行,每加工完一组槽体(如纵向槽)后,暂停加工并静置30分钟,释放加工应力,再进行横向槽加工。对于大型地轨(长度超过3m),加工过程中需在中间部位加装支撑装置,防止因自身重力导致的弯曲变形。
4. 切削液与排屑管理
根据加工材料选择合适的切削液,铸铁地轨优先选用乳化液,钢材地轨选用切削油,确保切削液具备良好的冷却、润滑和排屑性能。切削液需连续均匀喷射至切削区域,喷射压力控制在0.3-0.5MPa,确保及时带走切削热量,减少刀具磨损和工件热变形。排屑需及时完全,采用高压气枪配合人工清理的方式,避免切屑堆积在T型槽内,尤其要防止切屑卡在纵横槽交叉部位,导致后续加工时刀具崩损或工件表面划伤。加工过程中需定期检查切削液的浓度和清洁度,及时更换变质的切削液。
三、精度检测与质量把控事项
1. 关键精度指标检测http://www.chinaweiyue.com/
加工完成后需对核心精度指标进行整个检测:平面度采用水平仪或平尺配合百分表检测,每米误差不超过0.03mm;T型槽的槽宽、槽深采用游标卡尺、深度尺检测,尺寸误差控制在±0.03mm内;槽体的平行度(同方向槽体之间)采用百分表检测,误差≤0.04mm/m;纵横槽的垂直度采用直角尺配合百分表检测,误差≤0.02mm/100mm;表面粗糙度采用粗糙度仪检测,Ra值≤1.6μm。对于交叉部位,需使用塞规检查过渡光滑度,确保塞规能顺畅通过,无卡阻现象。
2. 缺陷排查与修复
整个检查地轨表面及槽体是否存在缺陷,排查以下问题:表面是否有划痕、烧伤、气孔等;T型槽槽壁是否有崩缺、台阶;纵横交叉部位是否有裂纹、毛刺。对于轻微的毛刺和划痕,可采用油石手工打磨修复,打磨时需保持槽壁平整,避免破坏精度;对于槽宽、槽深超差的部位,可进行二次精铣修复,但需控制修复量不超过0.1mm,防止过度加工导致工件刚性下降;若发现裂纹、严重崩缺等缺陷,需判定为不合格品,禁止投入使用。
四、加工后处理与储存事项
1. 表面清理与防锈处理
加工完成后,需完全清理地轨表面及T型槽内的切削液、切屑和杂质,采用高压气枪吹扫后,用棉布蘸取酒精擦拭干净。防锈处理需及时进行,小型地轨可涂刷防锈油,大型地轨可采用防锈纸包裹,确保防锈层均匀覆盖所有表面,尤其要注意T型槽内部及交叉部位的防锈,避免储存过程中出现锈蚀。
2. 储存与搬运规范
储存时需将地轨水平放置在平整的垫木上,垫木需放置在距地轨两端1/4长度处,避免单点支撑导致变形;不同规格的地轨需分类存放,避免堆叠挤压,堆叠高度不超过3层,且层间需加装垫木隔离。搬运时需使用叉车或起重机配合专用吊具,吊具与地轨接触部位需加装软质保护套,避免碰撞损伤;搬运过程中保持平稳,禁止剧烈晃动或翻转,防止地轨变形或表面划伤。
总结:纵横交错T型槽地轨加工的核心在于“控应力、保基准、精槽体、防变形”,需从原材料预处理、加工方案设计、过程参数控制到精度检测全流程严格把控,尤其要重视纵横交叉部位的加工质量,确保产品满足精度要求和使用稳定性。
官方网址:http://www.chinaweiyue.com/
联系人 田红梦 15632782238 微信同步 竭诚为您服务




 冀公网安备13010402002588