


深度解析铸铁实验平台全套制造工艺,读懂平台核心评判标准
市场上铸铁实验平台产品种类繁多,外观尺寸看似相差不大,但投入实际使用之后,稳定性、抗变形能力、使用寿命会出现明显差距。造成差距的根本原因在于整套铸造、热处理、机加工工艺流程是否完整落地。不少采购方只关注价格,忽略生产工艺细节,采购到工艺简化的产品,短期看不出问题,投入使用数月之后工作面变形,试验精度持续衰减,后期修复成本很高。想要选到靠谱的铸铁实验平台,就要看懂从毛坯到成品全流程关键控制点。
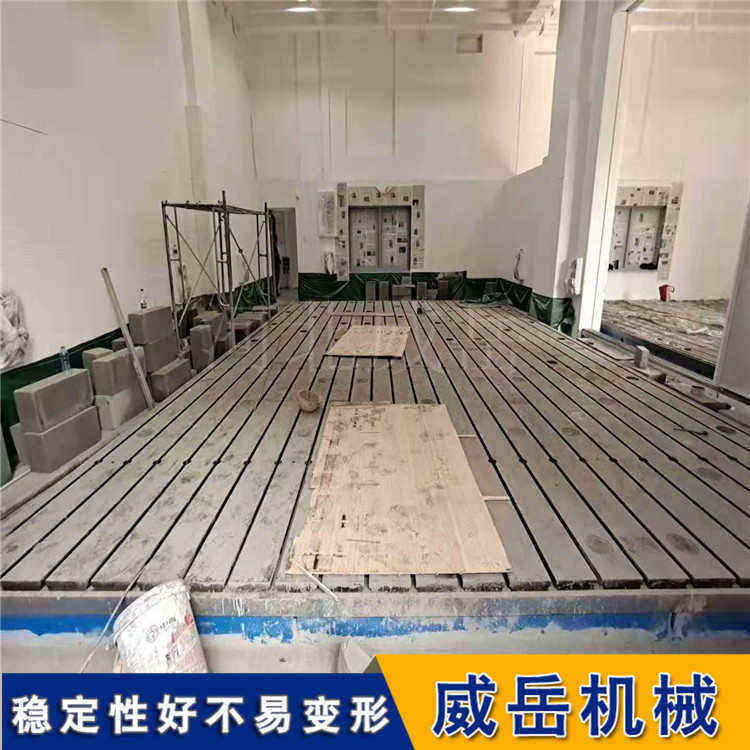
首先工序是铸件熔炼铸造。原料选用 HT250、HT300 灰铸铁,把控铁水化学成分配比,保证铸件基体组织致密均匀,浇注成型后不允许出现气孔、砂眼、缩孔、裂纹等铸造缺陷。结构设计大多采用箱体加筋形式,工作面加厚处理,内部筋板科学排布,并非筋板越多越好,合理布局才能在承受重载冲击的时候分散应力,提升整体抗形变能力。大规格试验平台会优化筋板间距,防止局部受力出现凹陷变形。毛坯铸件成型之后,不可以直接上机床加工,内应力处理是决定平台长期稳定性的核心工序。
时效处理分为人工时效与自然时效两种方式。人工时效也就是退火热处理,将毛坯铸件送入退火炉,按照设定温度梯度升温、保温、缓慢降温,消除铸造过程产生的大部分内应力。部分厂家为压缩生产周期,直接跳过退火工序,只靠自然放置,应力释放不充分,精加工完成后,受载荷、环境温度变化影响就会慢慢变形。对于用于高精度测试、大功率电机试验的铸铁实验平台,建议采用人工时效搭配自然时效,双重处理,把残余应力降到更低水平。
毛坯完成应力释放之后进入机加工阶段,使用大型龙门铣床铣削加工工作面以及 T 型槽。T 型槽的槽口宽度、深度、直线度公差十分关键,公差不合格会造成螺栓卡滞,工装固定不牢靠。对于高精度等级铸铁实验平台,铣削结束后还要进行人工刮研工序,通过手工刮研提升工作面接触点密度,优化平面基准性能。全部加工完成后,开展成品检测,使用专业检测设备核验工作面平面度、T 型槽尺寸,做好外观检验,留存检测记录。
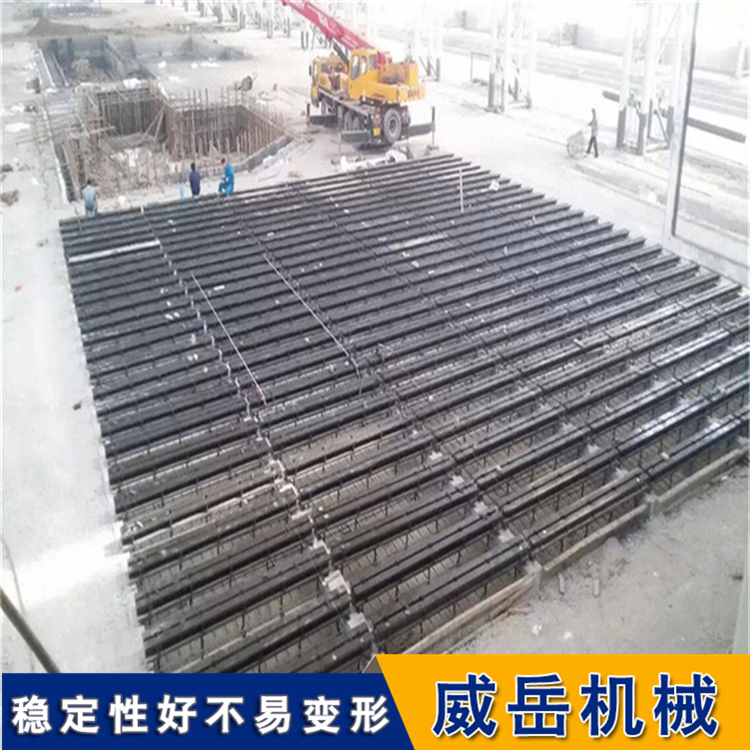
针对客户个性化工况,厂家可以开展非标定制。重载冲击工况加大铸件壁厚;多样机同步测试,可以调整加密 T 型槽;受厂房运输条件限制,可制作拼接式铸铁实验平台。拼接平台对拼接结合面加工要求严苛,拼接面精度不足,使用时会出现台阶错位,破坏整体基准。
很多采购比价只看重量,忽视铸造质量、时效工艺、机加工精度。铸铁实验平台属于长期使用的固定资产,铁水熔炼、时效处理、机加工、成品检测每一道工序缺一不可。完整严谨的生产工艺,才是平台长期稳定运行的根本保障,企业选型时应当把工艺指标纳入考察范围。
威岳机械诚挚欢迎新老朋友前来参观考察指导合作,发挥各自优势,携手共进,再创辉煌!
官方网址: http://www.chinaweiyue.com/
联系人 销售部经理 李女士 15632782238 竭诚为您服务





 冀公网安备13010402002588