
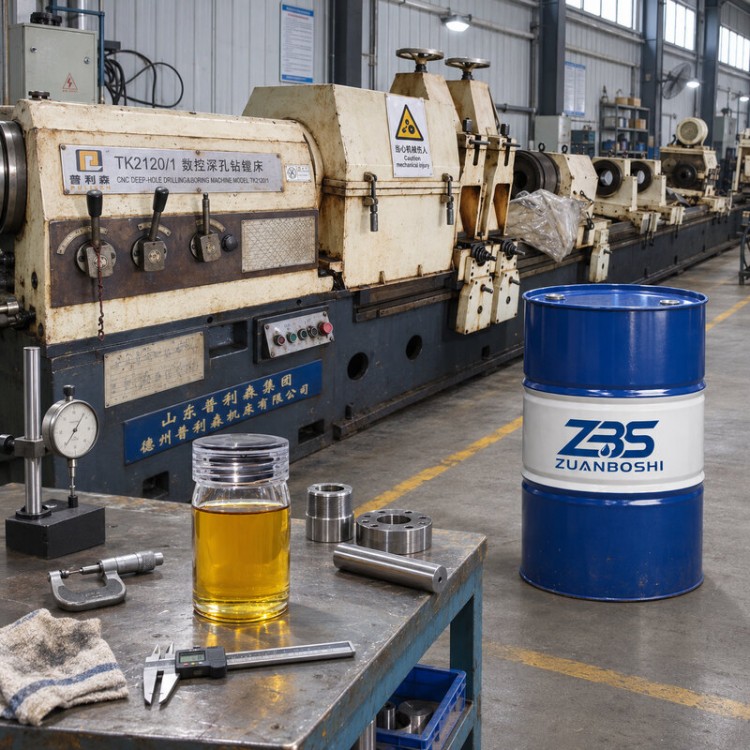


810深孔专用切削油是企业产品型号式称谓,深孔钻镗床采购时应先明确该编号对应的具体产品资料。客户关心810是否能同时用于深孔钻削和镗削,不能仅凭型号回答,应区分设备供油方式、加工材料和目标表面。若实际存在不同后缀或不同技术版本,还需逐项核实完整商品标识。
810型号与钻镗床的配套关系
深孔钻镗床的工序包括粗镗、精镗等不同加工阶段,切削量和表面要求可能存在较大差异。选用810深孔专用切削油前,应核实该设备是单独镗孔还是与钻削、刮削等工序共用油箱。共用系统要对各工步分别提出润滑和过滤要求,不能只按某一道工序决定采购。
810这一编号本身不代表国际通行的黏度等级或统一的极压性能,不同供方给出的型号含义可能不相同。采购深孔钻镗床配套油时,应将产品全称、技术数据和供货标识同时确认。即使属于同一系列,不同品种在材料适用范围、流动性及后续清洗要求上也可能有所差别。
深孔镗削对供油连续性较为敏感,油液需要抵达切削区并协助排出较长孔道内的切屑。候选油的黏度既影响油膜,也可能改变循环阻力与回油速度,应与机床泵组和过滤条件一起核查。高黏度不等于高极压,二者需要依据具体技术文件分别评估。
供油黏度和不同工序如何协调
深孔钻削与镗削可能采用不同的供液回路,810深孔专用切削油的使用条件要与具体设备逐项对应。对长孔连续加工,应核对进入切削区的油量与返回过滤系统的切屑状态。油液黏度偏高或偏低都会改变输送与接触润滑的平衡,不能以编号替代机床用油规定。
深孔镗削有较长连续工作时间,油箱温升与回油过滤状态可能在稳定班次后才明显体现。810深孔专用切削油是否适合具体设备,应以实机连续加工的可复核记录为依据。采购方不能将短时试样表现扩大解释为全部机床和材料上的固定效果。
需要进一步进行刮削滚光的油缸管生产线,应核实810型号是否获得设备方认可并能满足滚压接触工况。滚光对表面纹理与残留油膜也有要求,普通钻镗适用不等于滚光工艺适用。建议对真实工件安排连续试机,记录孔壁表面、清洗效果和油液循环状态,再作设备配套判断。
810系列若存在不同后缀或针对不同材料的配置,应按完整产品标识逐项核实,不能把某一款试样的资料套用给同系列其他产品。采购方可要求报价单和样品标签一致,并在到货时核对技术文件版本。这样有助于防止选错具体型号。
810深孔专用切削油订货核对
订单写“810深孔专用切削油”仍需附产品供应方、完整型号、适用工序以及机床对黏度的限制。采购人员宜核对技术说明、批次检测项目、安全技术说明书和包装规格,必要时确认样品与批量货物的识别方式。试用时应覆盖钻削或镗削的代表性材料和孔深,而不应把某一种工况视为通用验证。
现用油更换前,需要了解旧油类别、残留比例与混用后的可能影响。不同油品接触可能改变泡沫、过滤或金属表面表现,是否清洗要结合兼容性资料与现场判断。对候选810油品,建议在稳定负荷下观察加工质量、过滤器状态、油温及用油量,并保留可复核记录。
问:810是否代表规定的黏度等级?答:不能依据编号推断,必须查看对应产品的技术文件。问:深孔钻镗床如何检验试样?答:采用实际工件连续运行,观察孔壁纹理、切屑带出、油温、过滤负担与清洗残留。











 冀公网安备13010402002588