
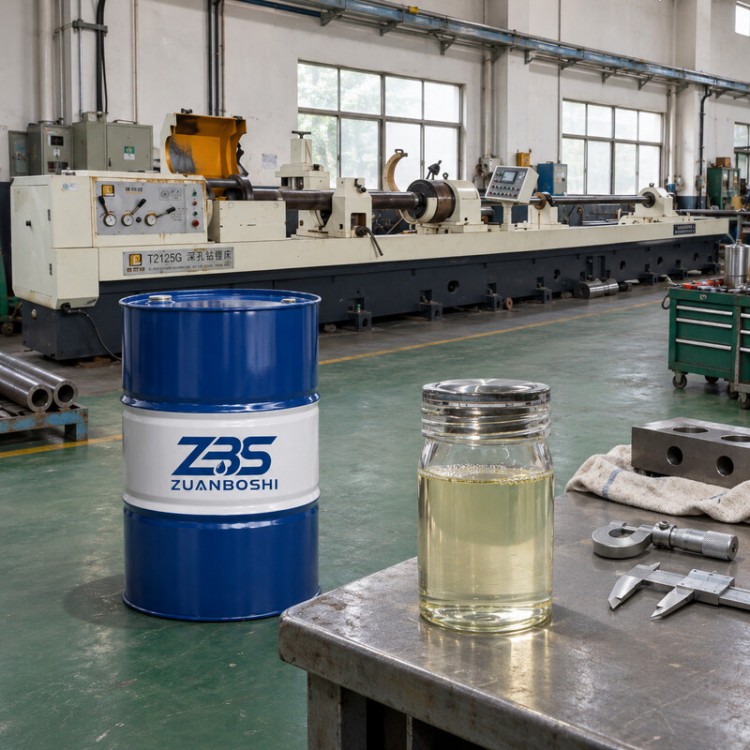


深孔钻镗床切削油可作为钢制缸筒深孔镗削、刮削及滚光工序的油基介质候选,但并非名称相同就适合整条机组。采购问题在于:同一油箱能否同时满足刮削带屑和滚光接触润滑。应先核对机组是否共用循环油路,再按管材、内孔尺寸及表面验收条件确定试样范围。
刮削滚光共用切削油的前提
刮削加工依靠切削刃修整内孔,产生的切屑需要随着切削油返回循环系统;滚光依靠接触压力形成表面塑性变形,对润滑膜连续性有不同要求。深孔钻镗床切削油适配刮削滚光时,不能只记录内孔是否光亮。应同时关注供油流动、滚压后的表面纹理以及残屑是否影响后续工序。
刮削滚光机组如果共用循环油箱,一种油液要同时满足刮削部位的携屑要求和滚压部位的接触润滑要求。油液黏度偏高可能改变供油流动,偏低则须关注接触区油膜,不能单独以流动性判断适用。试验前应确认加工速度、表面目标和回油过滤条件,避免不同工序互相干扰。
缸筒内孔工序通常以较长加工行程运行,切屑与细颗粒需要沿回油路径返回分离装置。若循环介质中颗粒积累,可能影响后续工件表面,而这一现象不能单靠换油作解释。采购方应记录过滤器前后状态、沉降效果与回油温度,再判断候选油液是否匹配设备。
刮削与滚压对油液提出不同要求
刮削滚光后的缸筒通常需要符合内孔粗糙度、尺寸和表面纹理要求,因此不能仅凭肉眼光亮程度验收。候选深孔钻镗床切削油应在同批材料、同种加工余量和相近节拍下对比。试机记录应包含加工前后的关键尺寸、表面检测数据以及油液状态,方便区分介质与工艺参数的影响。
液压缸筒的原管材可能经历不同的前道加工和热处理,管壁状态会改变刮削负荷及润滑需求。对于同机加工多种管材的车间,应分别选择代表性样件进行试验,避免用单个试件概括整线适用性。若缸筒后续还需清洗与装配,油膜残留及工序间防锈也应列入评价。
缸筒材料可能包括不同等级的碳钢和合金钢,材料的表面状态与热处理要求会影响润滑需求。若工件后续需要清洗、防锈或装配,采购方还应确认切削油残留和清洗工艺的匹配情况。可用同批材料开展小批量试验,比较表面、清洗和停放后的变化,再评估是否适合扩大使用。
缸筒项目还要区分一次性试件与长期连续生产的验收方法。若采购合同要求稳定的孔内表面,应约定按同一量测位置和方法记录结果,并注明不同班次的加工负荷。这样可以减少偶然样件表现对用油决策的干扰。
整线配套试样与采购资料
整线采购深孔钻镗床切削油,应在询价单写明刮削和滚光是否使用同一介质、加工内径、管材、行程及原用切削油类型。供应方需提交拟供油品的黏度、闪点、材料相容范围和安全技术资料。双方可以按实际工艺顺序试制,记录刮削后与滚光后的表面数据、油温及过滤状态,再讨论批量配套。
替换油品时应核查旧油残留及混用风险,必要时根据兼容性评估安排清洗或过渡。试机应覆盖稳定加工而非仅看几件样品,比较孔内表面、油温、过滤器状态和油雾情况。验收前还需统一包装规格、供货批次识别及检测项目,便于后续追溯。
问:刮削滚光能否直接采用现有镗削油?答:须确认滚压接触润滑、介质残留和机床规定后再试用。问:选油时只测表面粗糙度够吗?答:还应记录内孔尺寸、纹理、循环过滤状态及工件清洗后的表现。











 冀公网安备13010402002588