
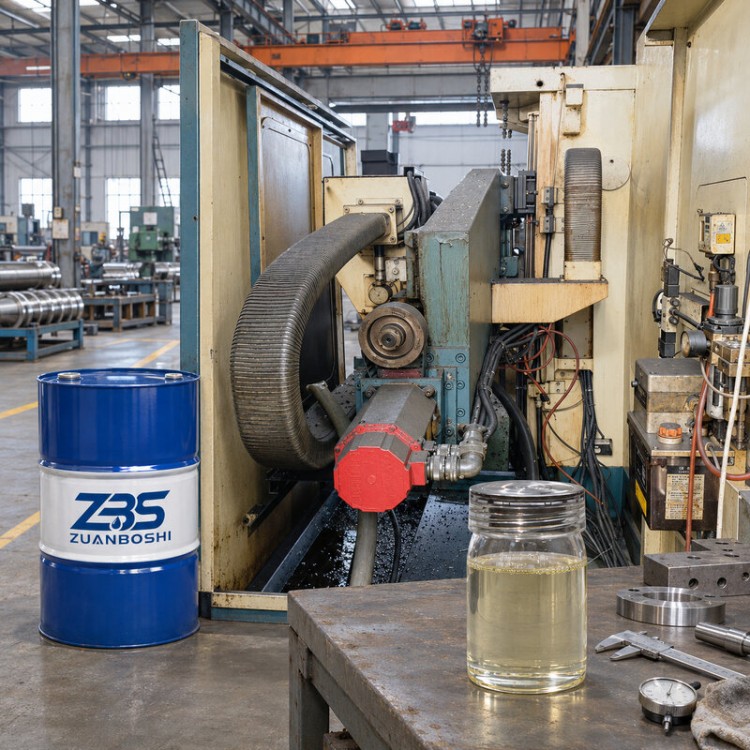


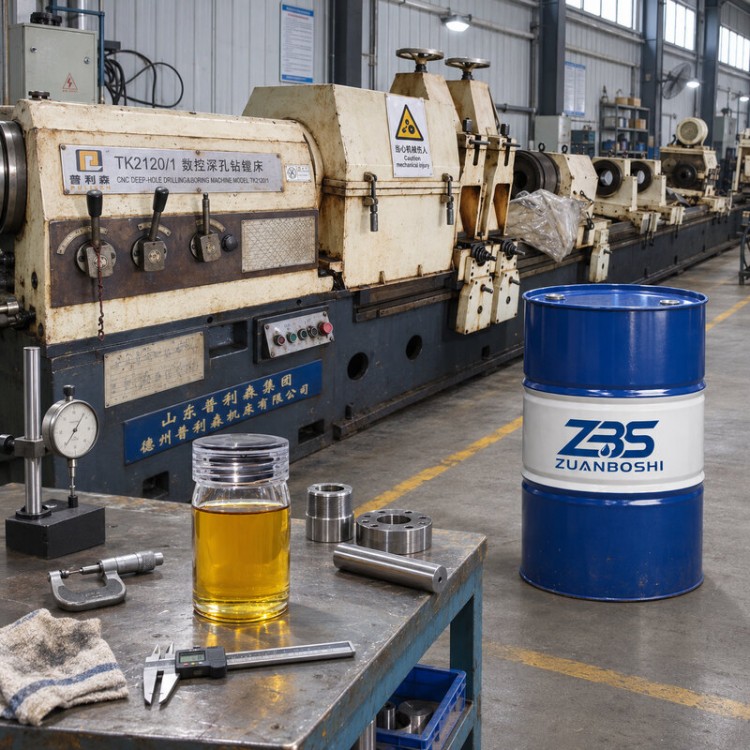
深孔极压切削油面向接触负荷较高的深孔钻削和镗削工况,是需要结合设备循环系统选用的油基切削介质。加工厂采购时常问高负荷是否意味着必须选择黏度较大的油,实际应将极压润滑、流动阻力和切屑输送分别评估。候选产品能否用于具体深孔设备,应由工件材料、加工余量及供液条件共同决定。
高负荷深孔加工如何界定用油需求
高负荷深孔加工并非单一工艺:钻削、粗镗及精镗的接触方式和切屑形态可能不同。工件硬度升高或加工余量增加时,切削区域的边界润滑要求可能增强,但油品还需保持适合供油通道的流动性。询价前可提供工件牌号、孔径深度、实际工序及每班加工节拍,便于核对候选介质。
极压抗磨作用通常与添加剂体系、接触温度和金属表面条件有关,不能依据含硫或含磷字样直接判断优劣。部分活性添加剂对铜及某些合金材料可能存在适用限制,混线加工需要事先核对。深孔极压切削油在钢件上的表现,也不能自动推断到铝合金或铜合金工件。
深孔加工设备供油系统需要让切削介质持续抵达加工区,并将切屑送回过滤环节。黏度提高可能改变油膜与流动阻力,不能以油品黏稠来代替对极压性能的判断。采购方应提供实际供油流量、油温变化、过滤方式及孔内出屑情况,形成可检验的设备配套条件。
极压润滑与供液状态需要同时评估
深孔极压切削油的评价应分开考察接触润滑和材料相容性。部分含活性成分的添加剂可能与铜合金或特定有色金属存在限制,因而钢件试用结果不能直接代表混材生产线。对于高负荷设备,应观察连续负荷下的孔壁表面、油温与过滤残渣,不能以极压名称代替实际验证。
高负荷镗削会产生切削热,油基切削介质的散热效果与循环流量和换热条件共同相关。现场试验应记录稳定负荷下的油液温度和工件表面变化,避免用短时空载油温判断冷却表现。对于要求后续清洗或防锈的零件,还需核对残留油膜和工序衔接,防止只关注镗削过程。
极压性能与油品黏度不能分开讨论。过高黏度可能增加细长油道的流动阻力,过低黏度则需要进一步核对润滑膜形成条件。应先确保供油量和过滤条件满足设备要求,再在目标黏度区间内比较润滑表现;试机时同步记录油温和油雾,避免只追求单一加工指标。
深孔极压切削油厂家采购核查
向深孔极压切削油厂家询价,可要求说明候选品的40℃运动黏度、适用材料、闪点、技术文件和安全资料。采购方应同步告知设备供液压力与流量、过滤方式、现用油类别以及工件检验标准。双方宜约定小批量试机范围,在相同材料和工艺条件下比较润滑表现、带屑效果与清洗残留。
更换油品宜采用可追踪的试样方案,确保加工条件、刀具状态与工件批次具有可比性。可记录每批孔壁质量、刀具磨损、油液温升、过滤残渣及清洗后的外观,必要时延长观察至稳定生产周期。涉及与旧油混用时,要提前确认相容性及过渡方案,防止混油干扰试机结论。
问:极压切削油能否通过加大黏度替代极压功能?答:黏度与边界润滑作用不同,必须结合实际负荷和油品资料核对。问:深孔镗削该观察什么?答:建议同时记录孔壁质量、切屑输送、循环油温、过滤器状态及清洗后残留。











 冀公网安备13010402002588