
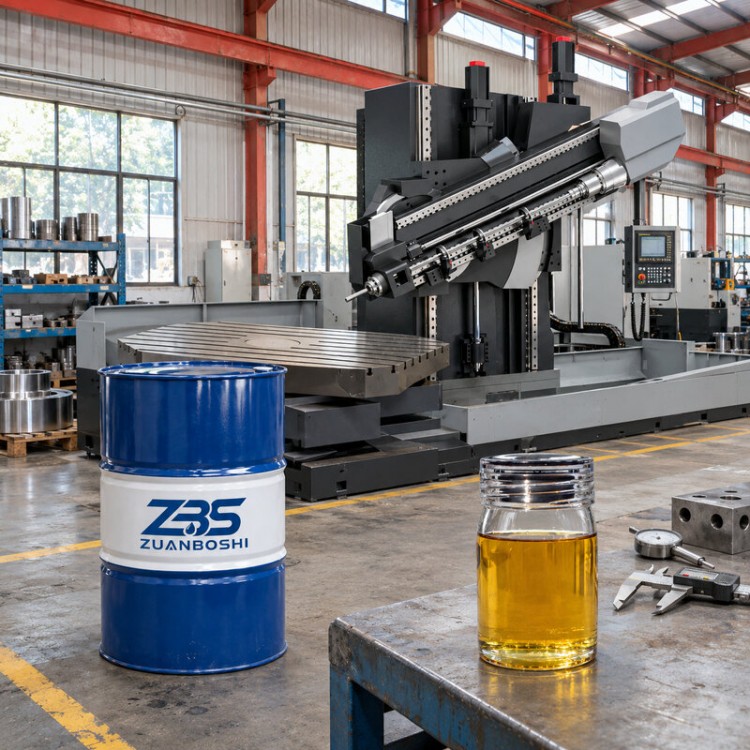


深孔钻切削油是深孔钻削时用于切削区润滑、带屑和热量转移的油基介质,不锈钢深孔加工设备配套采购不能只按产品名称下单。对BTA钻床,应先明确钻削钢号、孔径与孔深,再将设备供油方式和允许黏度范围一并核实。若工件存在较长连续加工时间,还需评估回油过滤和稳定运行时的油温。
不锈钢深孔钻削为何要确认供油条件
BTA深孔钻削采用外部供液、钻杆内部排屑的典型路径,油液需经过环形通道到达钻头。客户若只提供“深孔钻床”而不说明BTA或枪钻系统,供应方就难以判断合适的流动性。对不锈钢连续深孔作业,应先确认循环流量、压力头密封和回油带屑状态,再比较候选油品。
深孔钻切削油黏度偏高时,环形流道中的输送阻力与泵组负担可能发生变化;黏度偏低时,则需重新评价接触面的润滑膜。判断是否适合某台BTA设备,应把设备允许的黏度范围与实际油温结合考虑。不能只因某款油的标称黏度较低,就认定其钻削表现一定更好。
不锈钢深孔钻削常伴随较长接触时间和持续出屑,切屑如果在回流通道中聚集,会增加加工不稳定的可能。候选油品需要与供油量、回流沉降和过滤方式协同评价,不能依靠油品名称代替系统条件。试用时应同时记录回油含屑状态、油箱温度和孔内表面,而非只观察钻入速度。
BTA钻削油膜与携屑的协调
304、316等奥氏体不锈钢与其他不锈钢牌号的硬度和加工硬化倾向可能不同,深孔钻切削油的润滑要求也应随实际材料改变。采用极压体系的候选油应核实对工件及后续清洗的适配边界,不能把钢件通用用油直接当作所有不锈钢的专用结论。试样时应把孔壁纹理、刀具磨损与出屑状态一起记录。
BTA钻削通常连续接触时间较长,油基介质传热能力须结合流量和设备换热条件评价。稳定生产时的油温变化可能与开机短时试钻不同,采购方应按相同孔径、材料和加工节拍进行比对。若油温、工件表面或过滤状态发生明显改变,应保留记录供双方分析,而不是直接归因于配方。
油基切削介质通常具有不同于水基切削液的散热特点,持续重负荷加工还需考虑油温积累。选择深孔钻切削油时,应结合循环油箱、换热条件和班次负荷评估油温,而不是把冷却效果当作固定卖点。现场试用可以记录起始与稳态油温、孔表面质量以及过滤器状态,形成可复核的比较依据。
不锈钢深孔钻切削油采购验收
不锈钢深孔钻削设备配套询价应列出机床型号、BTA钻头与钻杆形式、钢号、孔径孔深、班次负荷和原用油信息。供应方需提供拟供产品的技术说明、安全技术说明书以及可核对的黏度、闪点等指标。试机验收宜在实际孔深和连续生产条件下开展,避免仅凭短孔样件判定配套结果。
更换原有切削油时,应先弄清旧油种类、残留比例和循环系统污染情况。不同配方混用可能影响泡沫、过滤、材料相容或工件表面残留,是否需要清洗应由油品兼容性与现场情况共同决定。试样应在有代表性的孔深、材料和加工节拍下完成,记录用油量、油雾和操作区域的实际感受。
问:BTA钻床加工不锈钢能直接用枪钻油吗?答:名称相近不代表供油路径与黏度要求一致,应结合BTA回油排屑条件重新确认。问:配套采购怎样验收?答:在代表性不锈钢工件上连续试机,比较孔壁质量、油温、过滤负荷以及清洗后的表面状态。











 冀公网安备13010402002588