



✅ 执行标准
母材:GB/T 1173-2013 铸造铝合金焊丝:GB/T 10858-2023 铝及铝合金焊丝全国标准信...
✅ 适用工艺
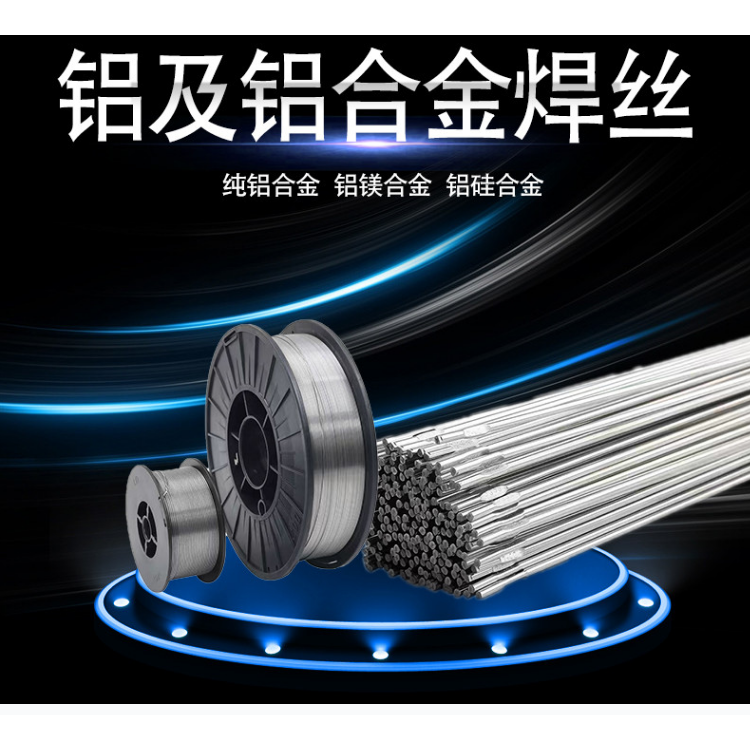
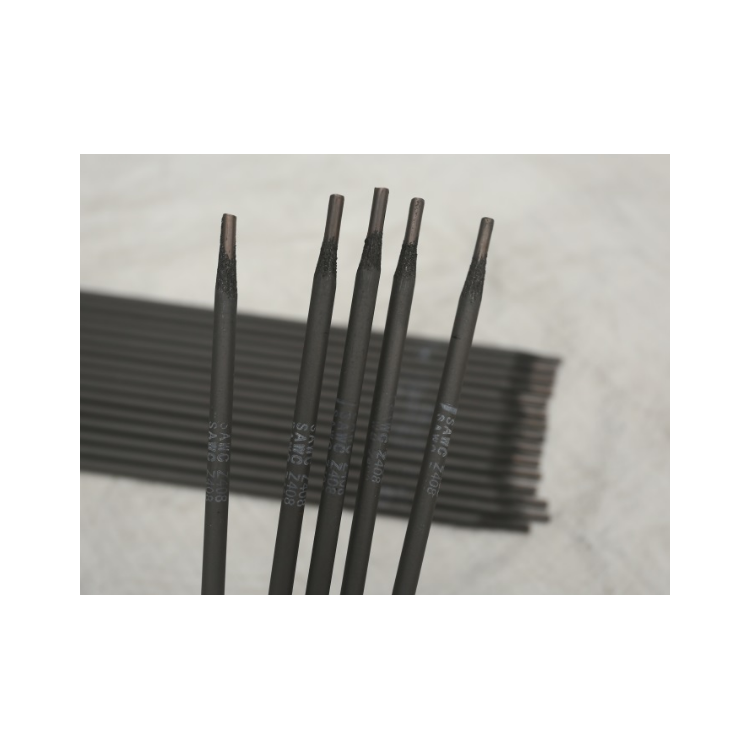
TIG 氩弧焊、MIG 气保焊、CMT 冷金属过渡、WAAM 电弧增材、冷焊精密补焊
只适合ZL104 铸铝母材同材质焊接修复,不建议焊 ZL101A、ZL205A 等其他铸铝
✅ 用途
ZL104 铸件返修:砂眼、气孔、缩松、裂纹、缺肉补焊;焊后可 T6 热处理,焊缝致密、可探伤、承压不漏
发动机壳体、缸盖、曲轴箱、变速箱铸铝件
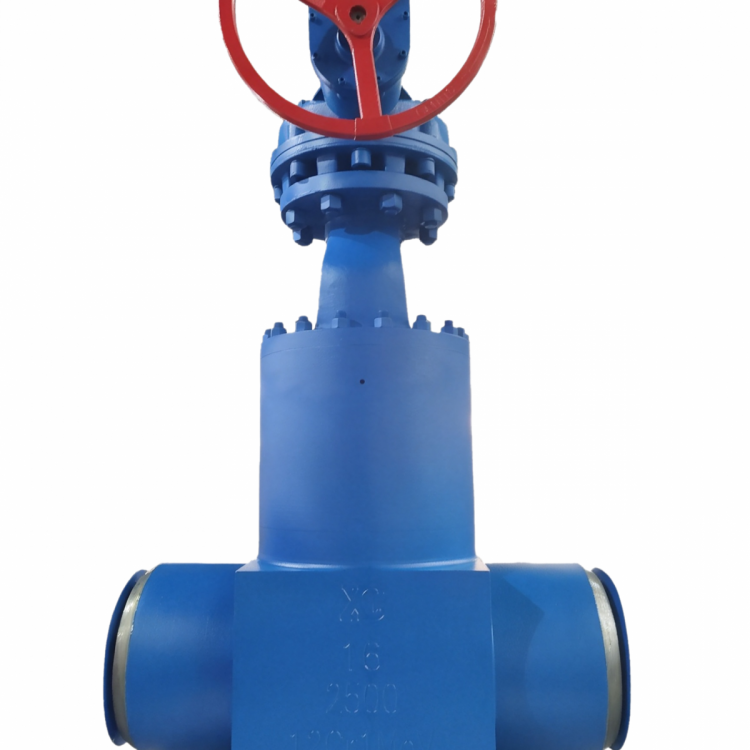
铸铝泵体、阀体、空压机缸体、液压壳体(气密油密件)
农机、减速箱、风机铸铝构件、电弧增材堆焊成型
✅ 性能参考
抗拉≥150MPa,延伸率≥6%,流动性好、抗热裂,焊缝和母材收缩率匹配,不容易渗漏、机加工无硬点



















 冀公网安备13010402002588