

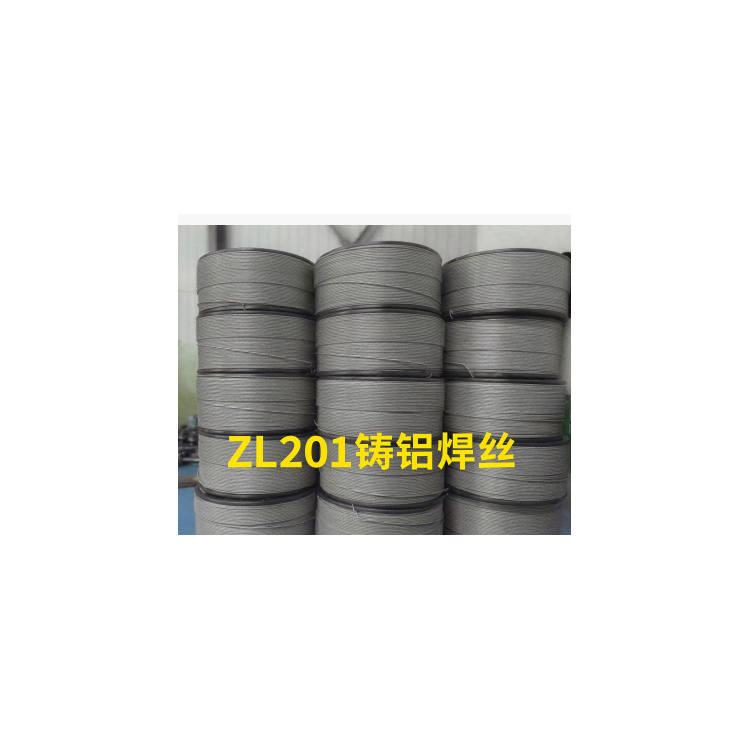
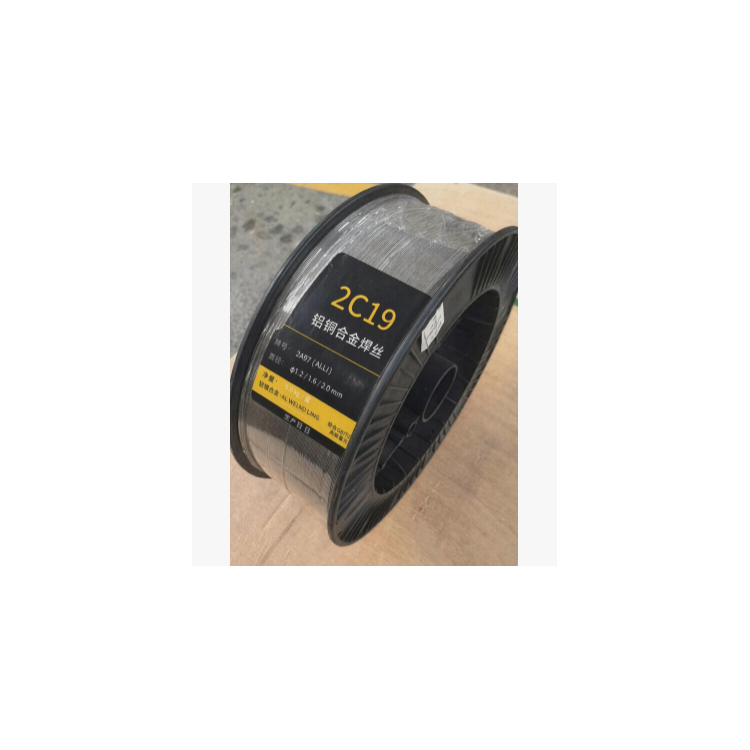


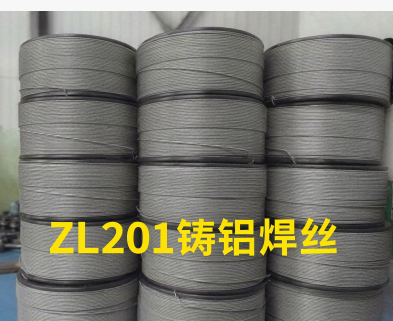
ZL201A 铝焊丝(ZAlCu5MnA)产品介绍
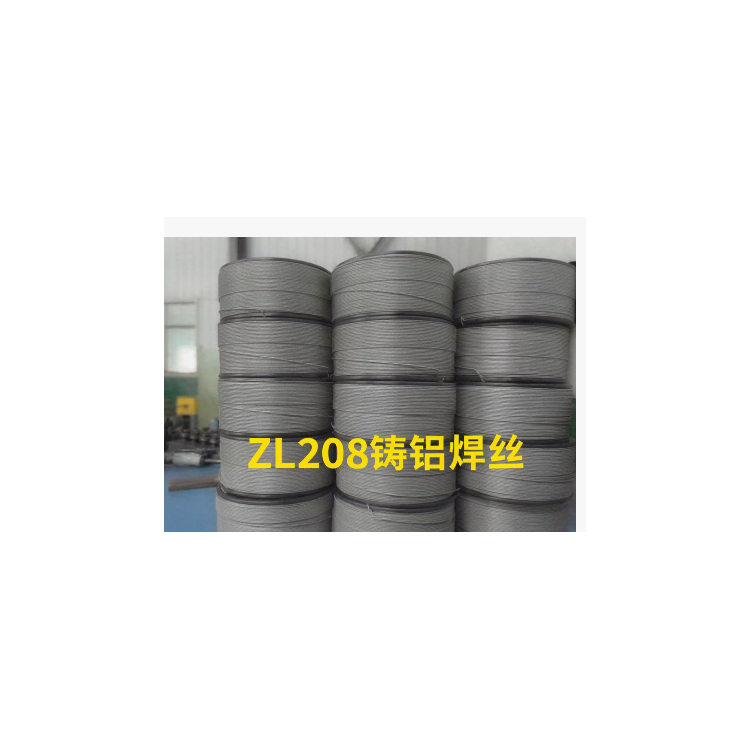
ZL201A 铝焊丝属于Al-Cu-Mn 铝铜系可热处理强化铸铝同质焊丝,专门匹配 ZL201、ZL201A 高强铸铝件补焊与增材,不属于国标 ER 系列焊丝,焊后可跟随母材做 T5/T6 热处理,突出高强度、中温耐热,是航空航天承力铸铝件专用填充丝。
✅ 化学成分(wt%)
Cu:4.8~5.3
Mn:0.6~1.0
Ti:0.15~0.35(晶粒细化,降低热裂倾向)
Si ≤0.10,Fe ≤0.15(高纯探伤级)
Zn ≤0.05,杂质严控,Al 余量
✅ 力学性能(熔敷金属参考)
焊态(不热处理):290~330MPa
T5 热处理:≥390MPa,伸长率≥8%,HB≥100
T6 热处理:390~430MPa,HB 110~120
特点:150~250℃中温工况强度保持好;缺点:耐蚀性一般,热裂纹敏感性高于铝硅系 ZL105A 焊丝,焊接工艺要求更严格
✅ 执行标准
GB/T 1173-2013《铸造铝合金》(母材成分对标)
GB/T 10858-2023《铝及铝合金焊丝》(焊丝外观、丝径、包装检验)
高端航空件配套参考 HB 962-2001
✅ 主要用途
ZL201/ZL201A 铸铝缺陷返修:砂眼、气孔、缩松、裂纹、缺肉、尺寸超差;焊后可机加工、RT/PT 无损探伤
航空航天承力构件:附件机匣、承力支架、接头、壳体、机载耐热铸铝件
中温承载结构件:长期工作温度可达 250℃左右,短时最高至 300℃
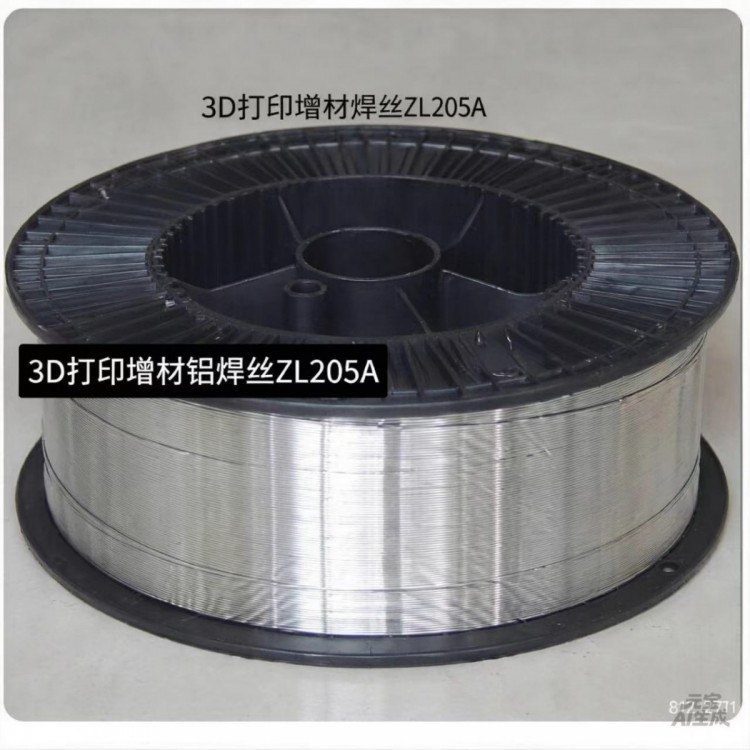
WAAM 电弧增材、激光填丝成型,打印 ZL201A 高强铸铝坯料、再制造
❗禁止用来焊 ZL105A、ZL101A、ZL114A、ZL205A、5 系变形铝,成分不匹配易开裂、强度不达标
✅ 适用焊接方式
TIG 氩弧焊、脉冲 MIG 气保焊、激光填丝、冷焊精密补焊;保护气高纯氩 99.99%
工艺要点:低热输入、分段断续焊、严控层间温度,焊前彻底除油除氧化膜;铸件预热 100–180℃,抑制热裂纹


















 冀公网安备13010402002588