
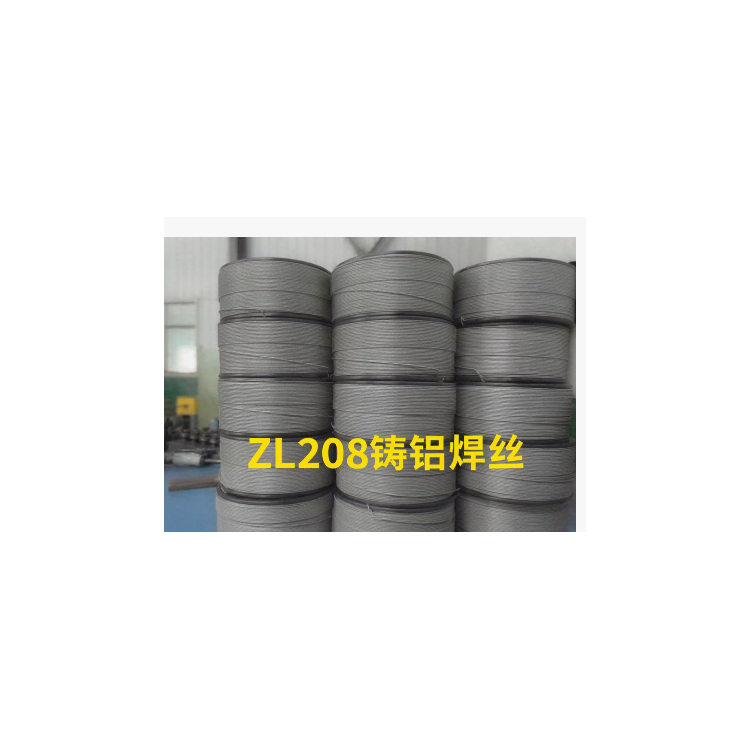
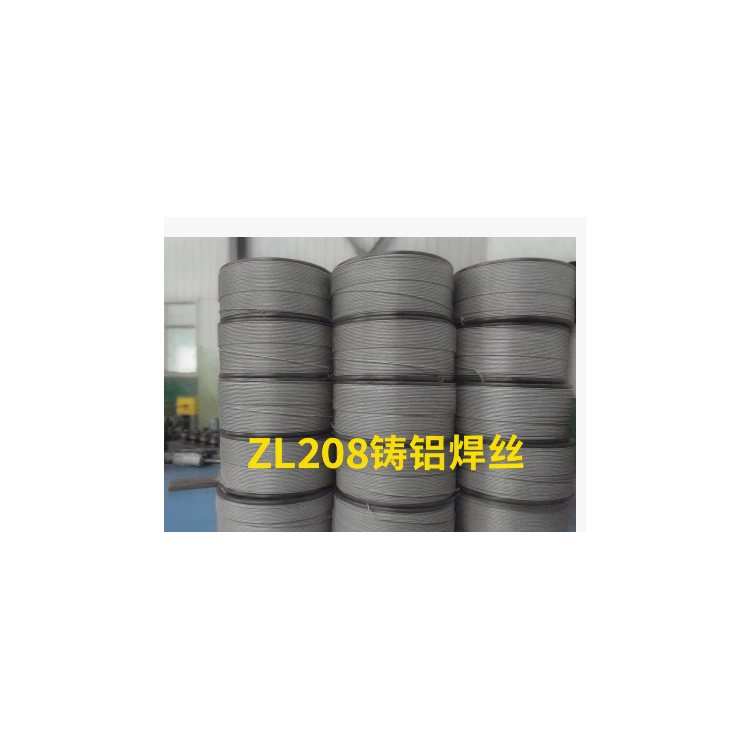


ZL208 铸铝焊丝(ZAlCu5Ni2CoZr)产品介绍
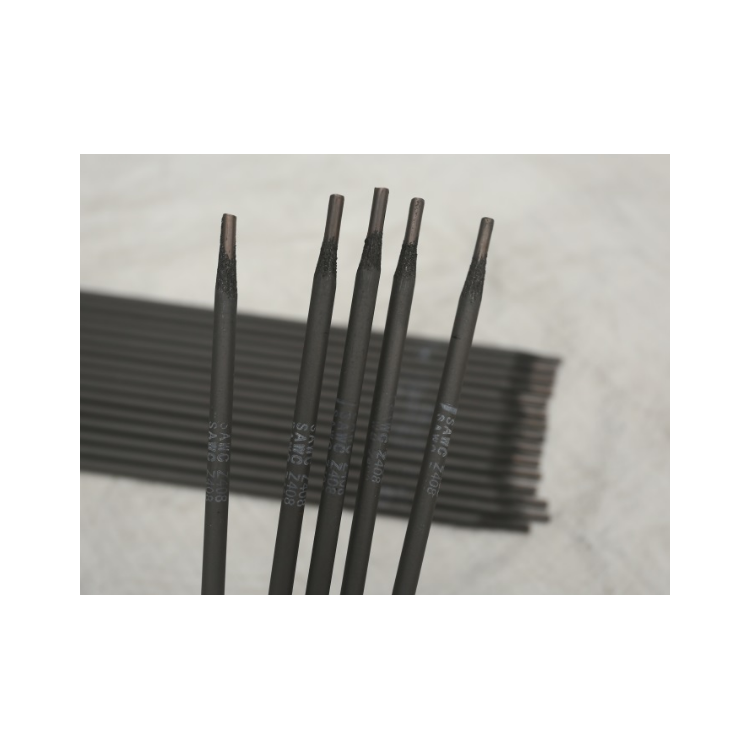
ZL208 焊丝属于Al-Cu-Ni-Co-Zr 多元耐热铸铝同质焊丝,不属于国标 ER 系列焊丝,专门匹配 ZL208 耐热铸铝件补焊、增材成型,焊后支持 T7 稳定化热处理,主打高温强度稳定、抗蠕变,是航空高温铸铝件专用填充丝;热裂纹敏感性偏高,对焊接工艺要求严格。
✅ 化学成分(wt%)
Cu:4.6~5.3
Ni:1.8~2.3
Co:0.1~0.3
Zr:0.1~0.25
Mn:0.2~0.4
Si ≤0.3,Fe ≤0.15,Zn ≤0.1,Mg ≤0.05
Al:余量,高纯探伤版本严控杂质总和
镍、钴、锆是耐热核心元素,高温下抑制晶粒长大,保障高温承载、抗蠕变性能。
✅ 力学性能(熔敷金属参考)
焊态:260~300MPa
T7 热处理(570℃固溶 8h+220℃时效 16h):抗拉≥330MPa,硬度 90~97HV,高温 250~300℃强度保持率远优于 ZL201A、ZL105A;短时可承受接近 400℃工况
✅ 执行标准
GB/T 1173-2013《铸造铝合金》(母材成分对标)
GB/T 10858-2023《铝及铝合金焊丝》(焊丝外观、丝径、包装检验)
✅ 主要用途
ZL208 铸铝缺陷返修:砂眼、气孔、缩松、裂纹、缺肉、尺寸超差;焊后可机加工、RT/PT 无损探伤、高温承压试压
航空高温构件:发动机附件壳体、高温活门壳体、气压调节器、高温接头、受热承力铸铝件
WAAM 电弧增材、激光填丝成型,再制造 ZL208 耐热铸铝坯料
高端装备耐热腔体、涡轮配套铸铝件
❗严禁混用:不要焊 ZL105A、ZL201A、ZL205A、ZL101A、5 系变形铝,成分不匹配易热裂、高温性能失效
✅ 适用焊接方式
TIG 氩弧焊、脉冲 MIG 气保焊、激光填丝、精密冷焊补焊;保护气采用高纯氩 99.99%
✅ 工艺要点(重点)
焊前彻底除油除氧化膜;焊丝 120–150℃烘干 1–2h 除水汽
铸件预热 180–220℃,低热输入、分段退焊、控制层间温度≤150℃,降低热裂纹风险
厚大件焊后缓冷;需要高温性能的工件,配套 T7 热处理



















 冀公网安备13010402002588