
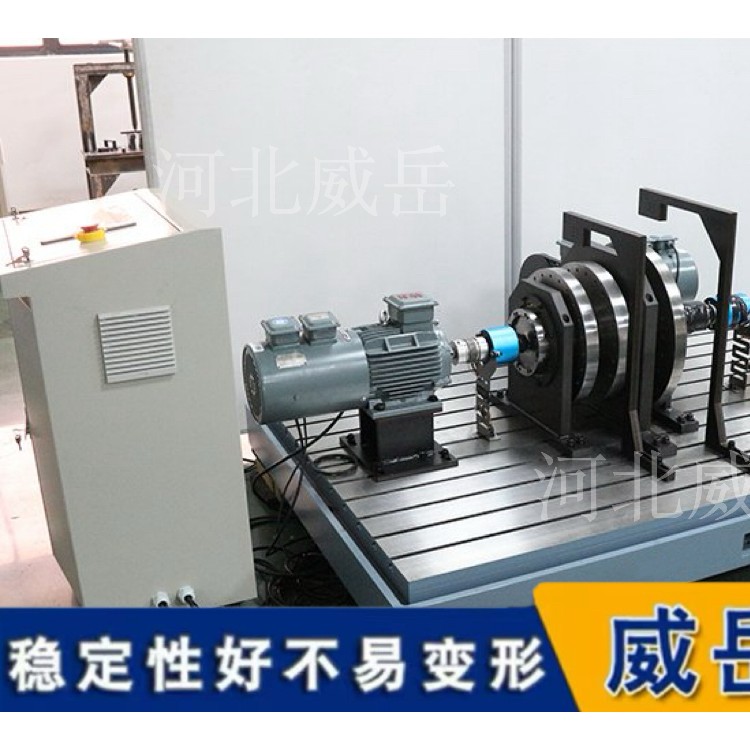


T型槽试验平台的安装,核心就三件事:基础要稳、找平要准、固定要柔。下面按从零开始的顺序,把完整步骤拆开讲清楚,照着做即可。
一、安装前的准备
1. 检查地面基础(决定平台以后会不会“沉”)
平台不能直接放在普通水泥地面上,必的须确认基础满足条件:
材质与厚度:混凝土地面,标号建议 C30 以上,厚度不低于 150 mm(重载或大型平台建议 200 mm 以上,甚至配钢筋)。
平整度:基础表面平整度偏差控制在 ≤2 mm/m。
承载力:地面承重能力要达到“平台自重 + 工件/设备重量”的 1.5 倍以上,防止日后沉降。
环境:远离冲压机、大风机等振动源,建议保持 5 米以上距离;避免潮湿、腐蚀性介质;高精度试验建议温度控制在 20±2℃。
2. 准备工具和材料
水平仪:精度 ≥0.02 mm/m 的框式水平仪或电子水平仪,这是调平的核心工具,不能凑合。
垫铁:铸铁材质的调整垫铁(斜垫铁或机床调整垫铁),严禁用木块、橡胶垫、普通钢板或碎铁片代替,否则受力不均、精度很快漂移。
吊装工具:软吊带或吊装带,严禁用钢丝绳直接捆扎平台工作面,会划伤精度表面。
其他:扭矩扳手、卷尺、清洁剂、防锈油;重载或大型平台还需准备无收缩灌浆料、地脚螺栓/地锚器。
3. 开箱检查平台本身
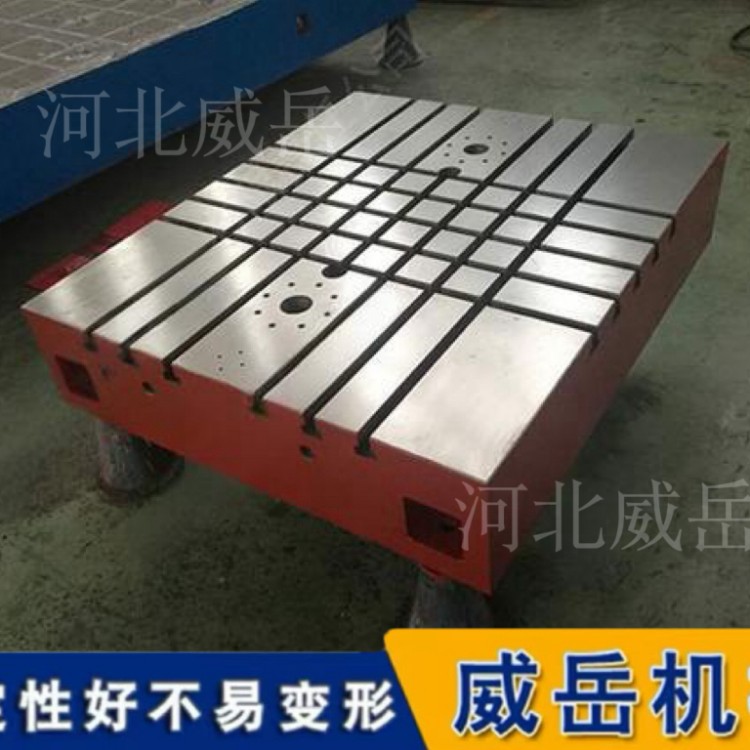
核对型号、尺寸、T型槽数量和位置是否与图纸一致;检查工作面和T型槽内壁有无磕碰、裂纹、砂眼、毛刺;清除槽内铁屑、防锈油和杂物。T型槽里如果有残留铁屑,后期装螺栓会别劲,必的须清干净。
二、放线定位
在地面上弹出平台的中的心线和四边边线,确保平台中线与作业基准对齐,偏差控制在 ≤2~5 mm。同时预留操作空间,四周至少留 300 mm,方便装卸工件和后期维护。
三、布置垫铁(关键的一步,做错后面全白费)
垫铁的位置直接决定平台受力是否均匀,平台变形大多是从垫铁没放对开始的。
必的须对准加强筋:平台底部有加强筋(筋板),每块垫铁都必的须落在加强筋正下方,严禁悬空或落在面板薄弱处。
间距:一般控制在 500~800 mm;边缘垫铁距离平台边缘不超过 150 mm。
布置规则:四个角必的须各放一组;长边中间按间距补放。
垫铁接触要实:垫铁与平台底面、与地面的接触面用塞尺检查,间隙应小于 0.05 mm,不能有“虚点”。
重载平台或大型拼接平台,这一步可能需要改用地锚器或地脚螺栓预留孔方案,原理类似:先把支撑点定位准,再调平。
四、吊装就位
用软吊带对称吊装,吊带夹角不大于 60°,缓慢将平台放到垫铁上方,对准地面基准线,对位偏差控制在 10 mm 以内。禁止硬撬、撞击台面或让钢丝绳接触工作面,铸铁平台工作面一旦磕伤,精度很难恢复。
五、粗调水平(先让平台“大致平”)
把水平仪放在平台长边和短边的中线位置,通过旋转垫铁调节螺母或敲击斜垫铁来升降。
粗调目标:水平度误差控制在 ≤0.1~0.2 mm/m,平台四角无悬空、用手按压不晃动即可,不必在这一步追求。
六、精调找平(决定终精度)
这是整个安装中技术含量高的环节。
方法:在平台工作面上按网格布点,至少取 3×3 共 9 个测点(大型平台可每 500 mm 一个测点),用水平仪逐点测量,记录偏差。
调节顺序:从中间向四周对称微调,优先校正偏差大的测点,不要只盯着一个角反复拧。
另外,用千分表检查 T 型槽与平台边缘的平行度,偏差宜控制在 ≤0.03 mm/m,否则后期装夹设备时可能产生偏斜。
七、紧固固定
精调达标后,按“从中间到四周”的顺序,用扭矩扳手分 2~3 次均匀拧紧垫铁锁紧螺母或地脚螺栓。
紧固时注意:不要一次性把某一个螺栓拧死,否则平台会被“拽”变形。拧完后必的须再次复测水平度,如果发现变化,需要在紧固状态下重新微调。
重载、冲击试验或长期固定的大型平台,精调和初步固定后还需要做二次灌浆:在平台周边支模板,灌入无收缩灌浆料,灌到垫铁中上部,不要淹没 T 型槽工作面,养护 48 小时以上,期间严禁踩踏和承重。
八、静置复验与验收
紧固完成后,不要立刻投入使用。
空载静置:让平台空载静置 24 小时,释放铸件残余应力,然后再测一次水平度,确认偏差无明显漂移。
外观与附件检查:T 型槽内放入标准 T 型螺栓,滑动应顺畅、锁紧无松动;工作面涂薄层防锈油,盖防尘。
必要时做负载验证:放上接近实际工况的配重或设备,静置后复查水平,确认无下沉、无倾斜、无异常振动。







 冀公网安备13010402002588