



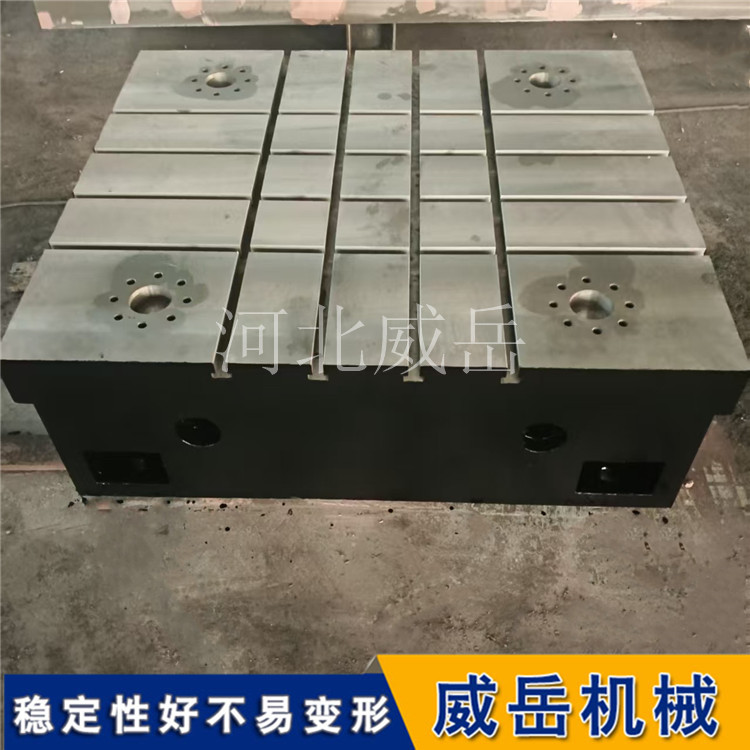
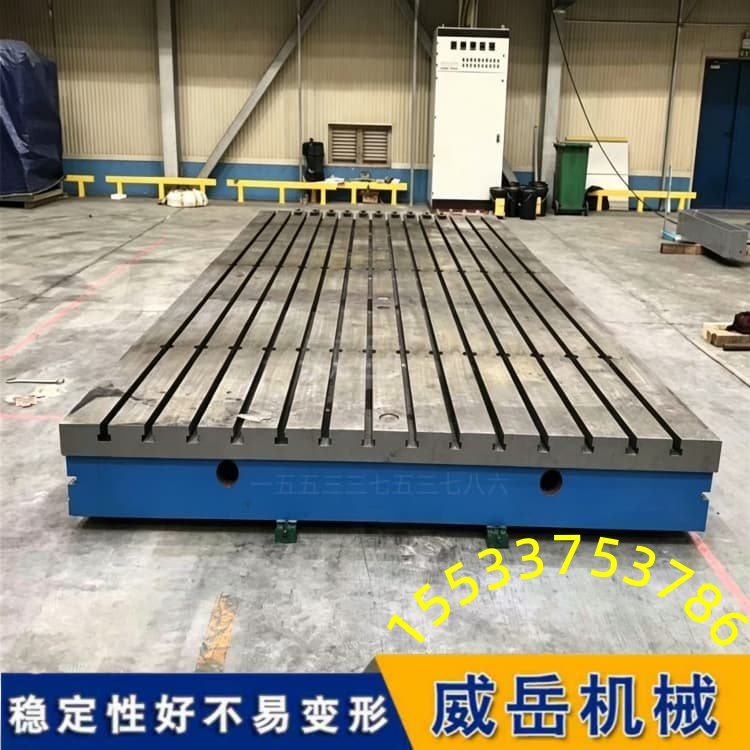
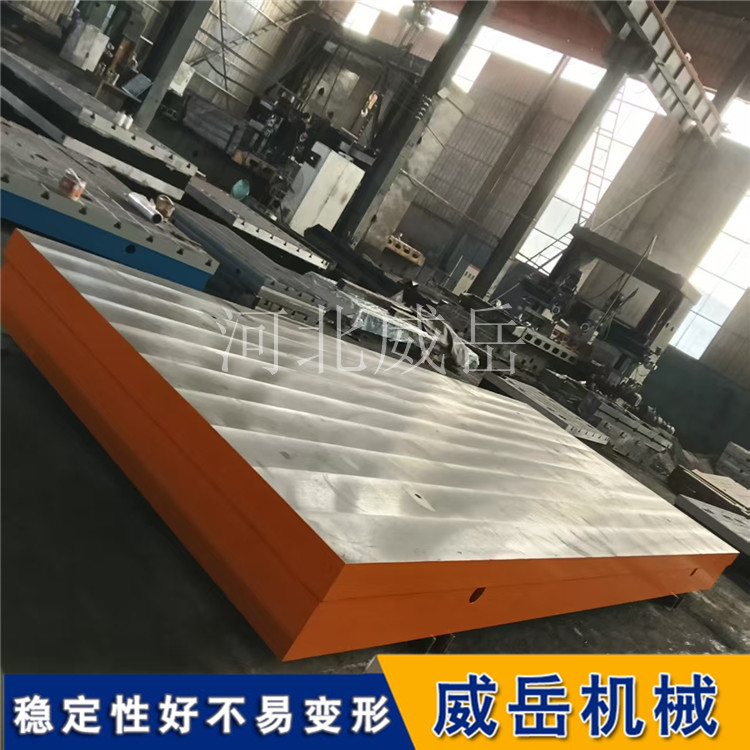


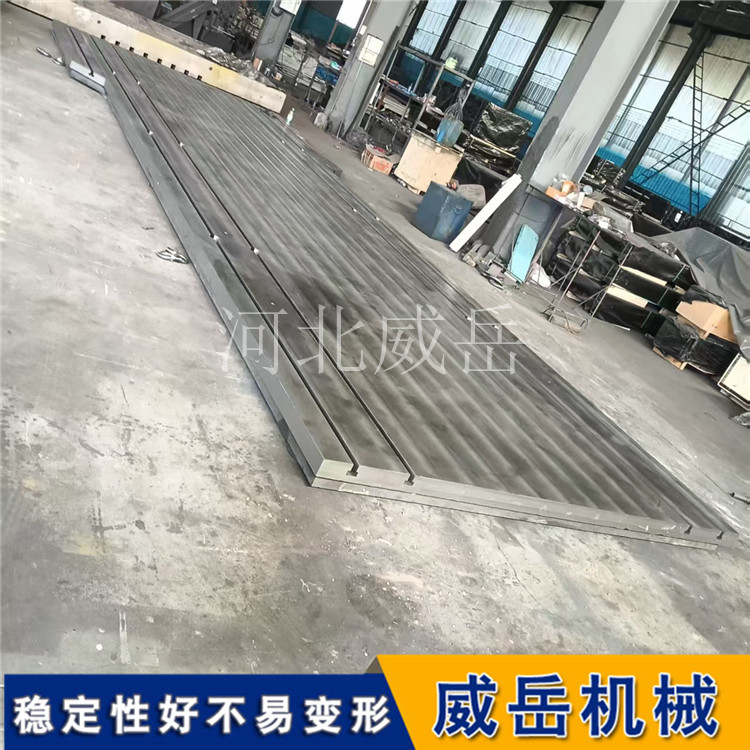
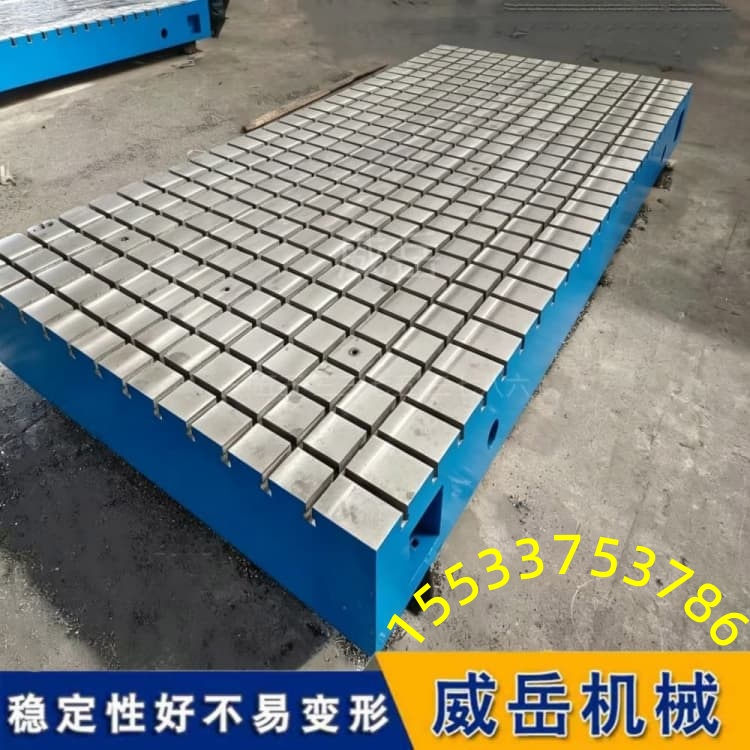
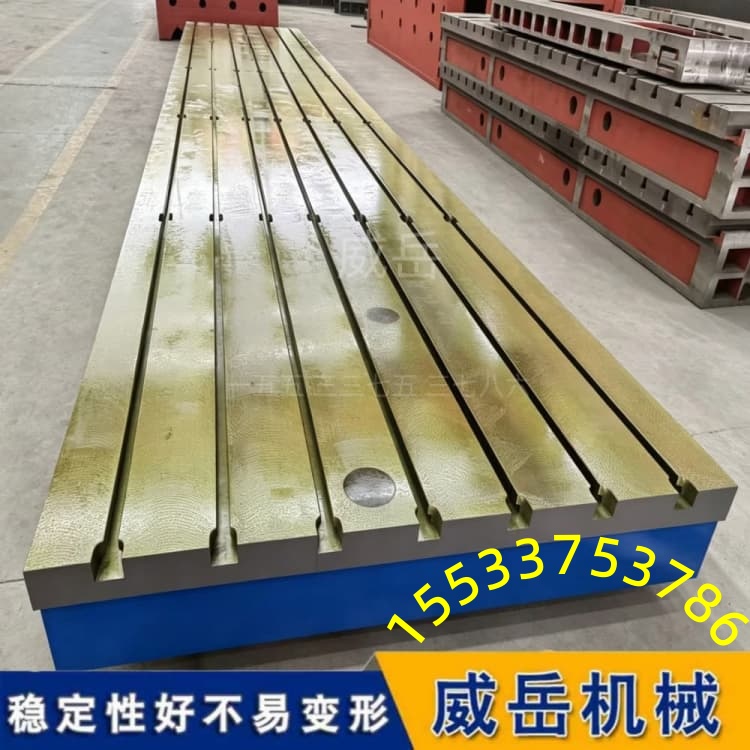
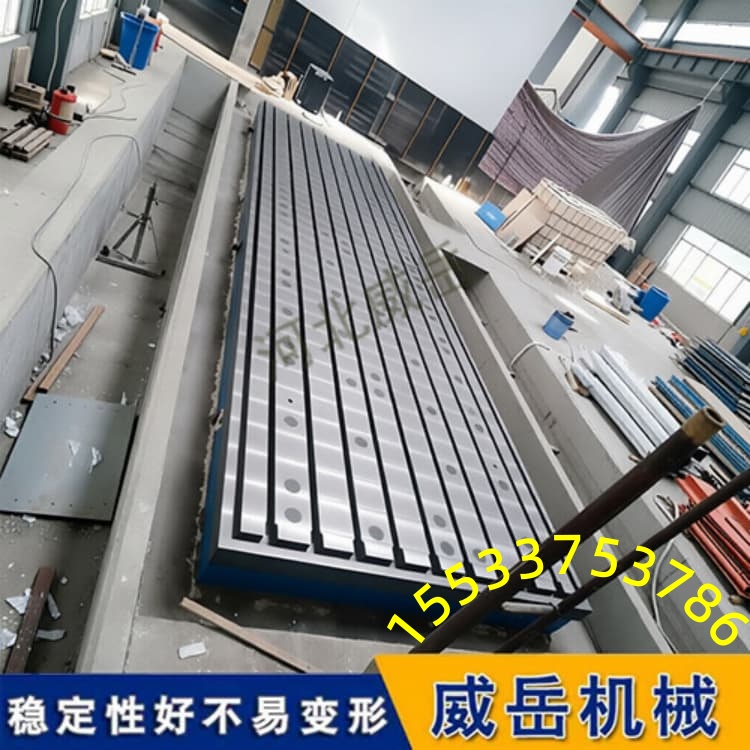
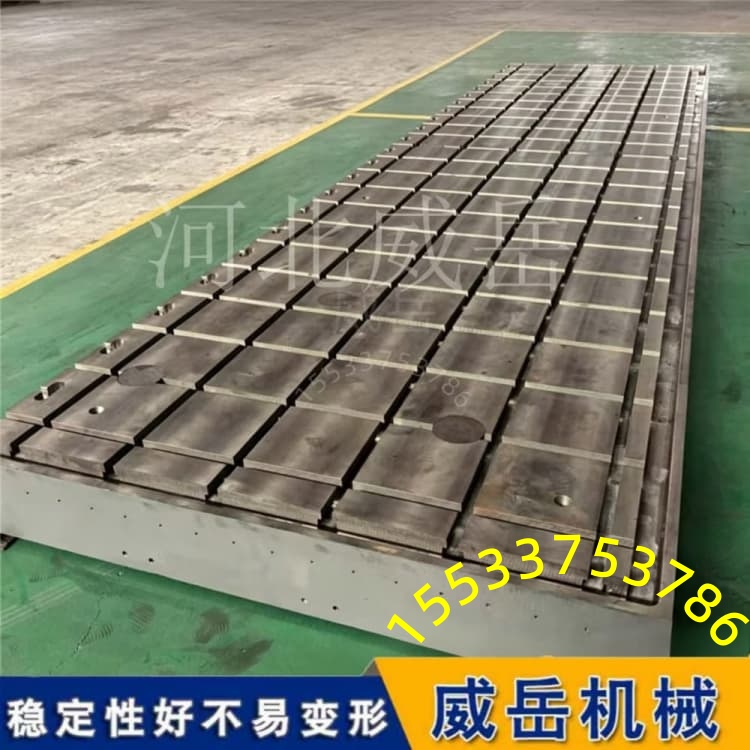
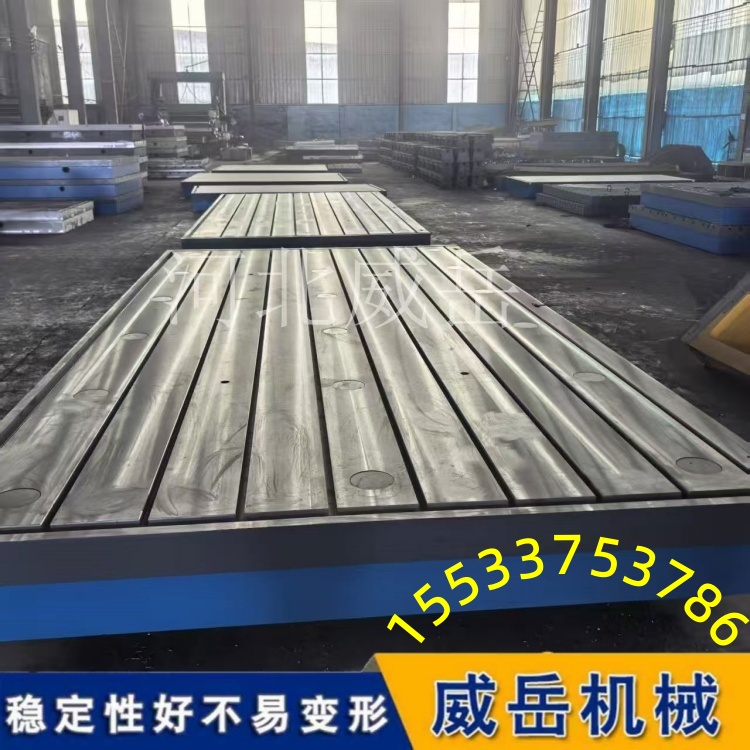
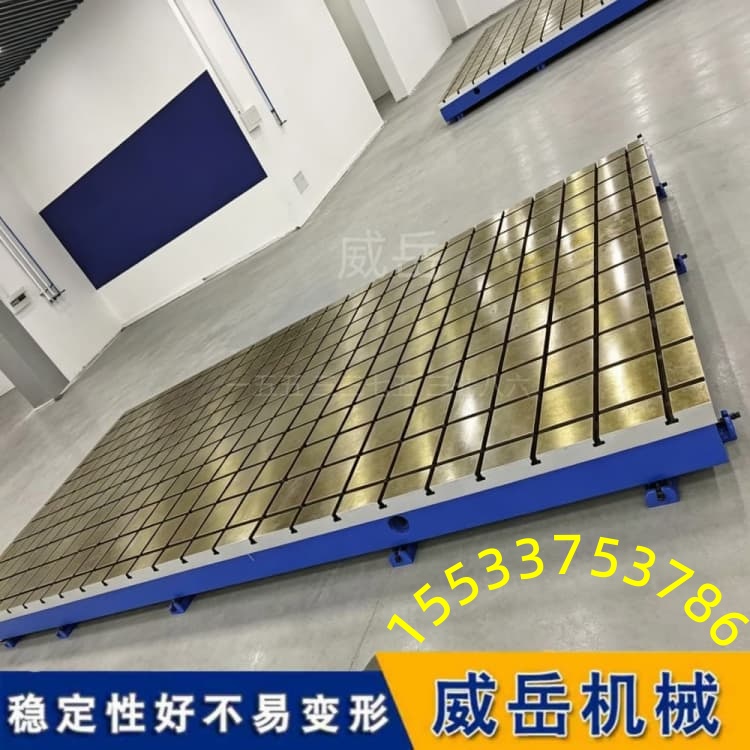
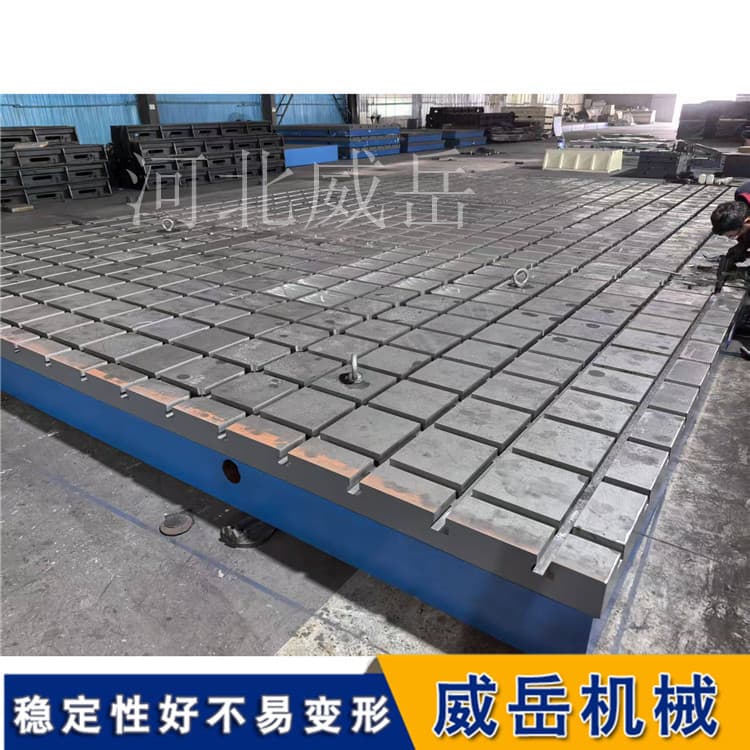
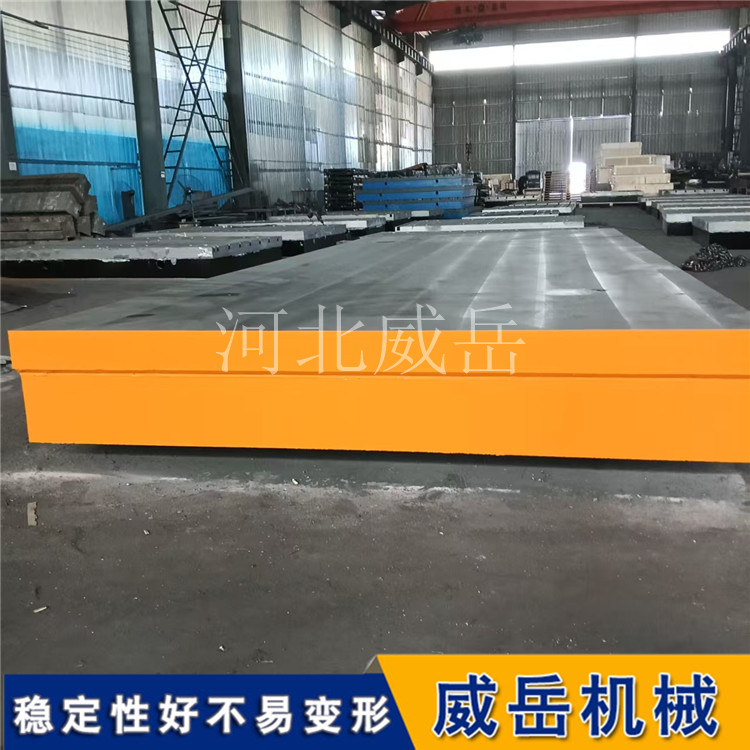
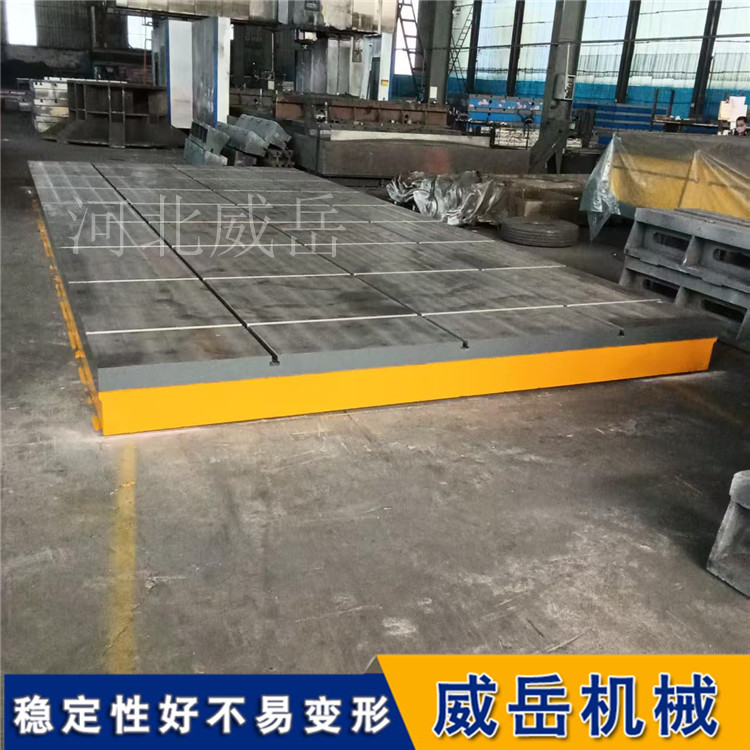
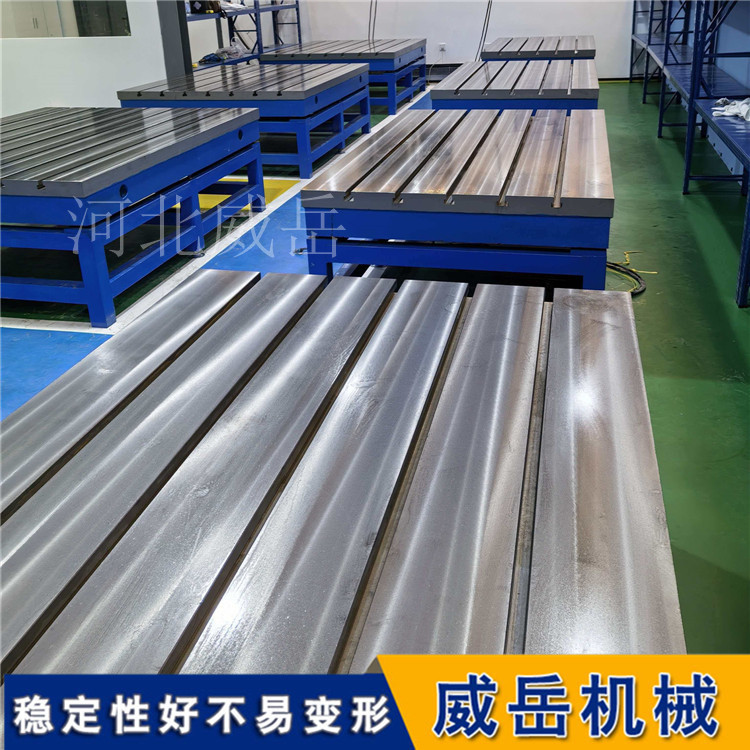
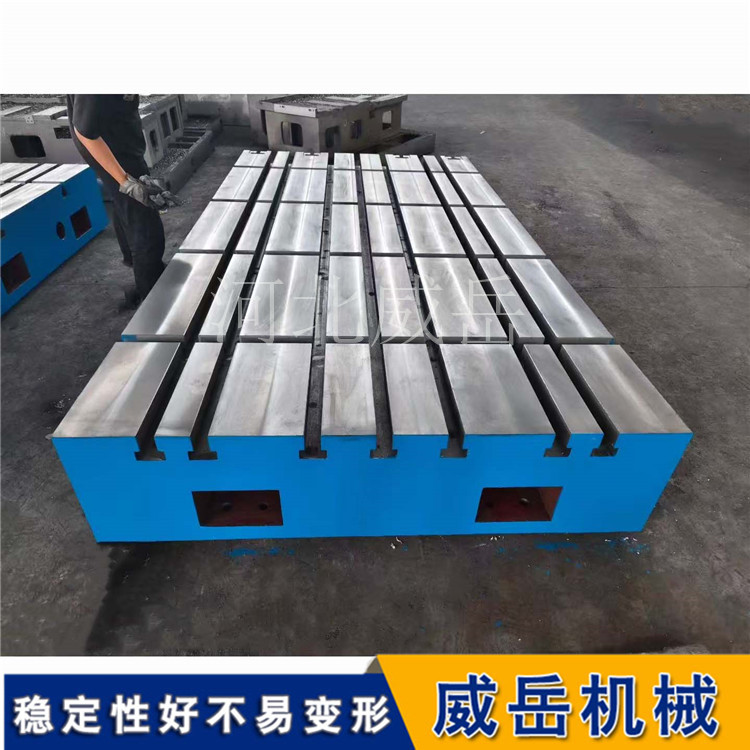
T型槽试验平台是工业精制造领域的硬核基准装备,每一台平台的诞生,都历经烈火淬炼、精细雕琢,从原生铁料到成型成品,历经数十道严苛工序,褪去材质杂质、消除结构隐患、固化精精度,终铸就刚硬铁骨与稳定性能。其完整的生产锻造流程,是精度与品质的层层沉淀,诠释了工业装备精益求精的制造内核。
T型槽试验平台的锻造始于**原料甄选与熔炼工序**,筑牢品质根基。平台核心原料选用高品质原生生铁、废钢及合金辅料,严格配比调控材质成分,不杂质、劣质原料混入,保障成品铸铁密度均匀、硬度稳定、抗形变能力达标。原料配比完成后送入高温熔炼炉,经过1400℃以上高温熔炼,融化原料、分离杂质、净化铁水,通过设备过滤铁水中的渣质、气泡,确保铁水纯度达标,为后续铸造成型奠定好材质基础,从源头规避疏松、气孔、砂眼等质量缺陷。
T型槽试验平台的核心成型环节为**精铸造成型工序**,塑造整体结构。纯净铁水经过温控静置后,注入定制模具,模具采用高强度树脂砂材质,精度高、变形小、脱模顺畅,可精平台外形、T型槽结构与加强筋布局。浇筑过程严格控制浇筑速度、温度与流量,保证铁水均匀填充模具内部,无断层、无空腔,避免成型后出现结构缺陷。浇筑完成后自然冷却定型,严控冷却速度,防止温差过大导致内部产生应力、结构形变,初步成型的毛坯具备完整的平台结构形态。
T型槽试验平台成型后进入**时效去应力工序**,实现铁骨稳形。铸造后的毛坯内部残留大量铸造应力,若直接加工使用,后期必然出现形变、精度偏移,这是平台品质把控的关键工序。首行自然时效处理,将毛坯露天静置1-3个月,利用自然温差、风力释放表层应力;随后送入恒温炉进行人工时效热处理,通过梯度升温、恒温保温、缓慢降温的精温控流程,内部残余应力,让平台结构趋于稳定,解决后期使用中翘曲、变形、精度跑偏问题。
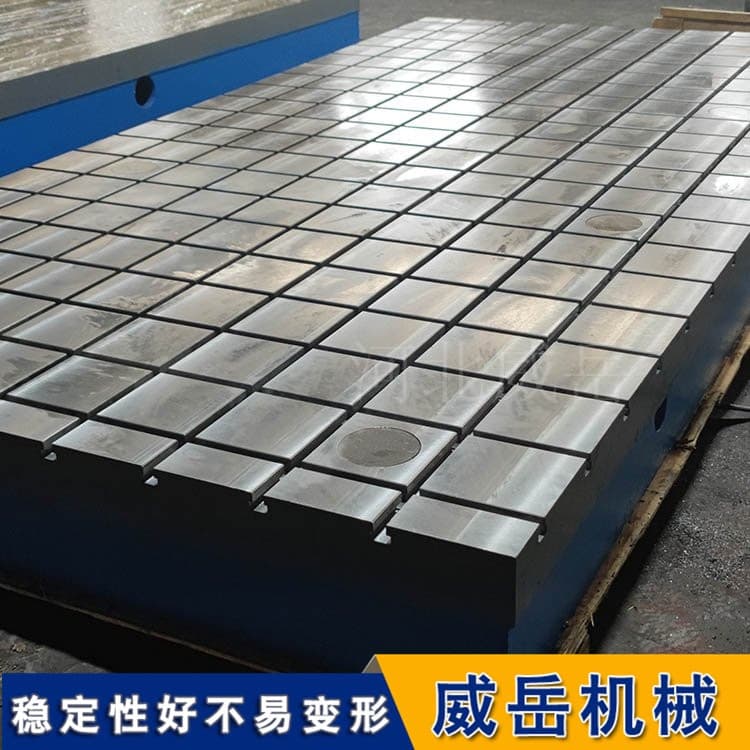
T型槽试验平台历经**精机械加工工序**,雕琢基准精度。去应力后的毛坯进入精加工车间,通过大型龙门铣床、精磨床进行全域加工,先粗铣去除毛坯多余余量,修正整体平面偏差;再进行精铣、精磨作业,逐层打磨工作面,严格控制平面度、光洁度,让工作面达到镜面平整效果。同时精加工T型槽结构,严控槽体深度、宽度、直线度与垂直度,保证槽体规格统一、适配性强,边角规整无毛刺,精设计参数,打造基准工作面。
T型槽试验平台完成加工后进入**精细打磨与防护工序**,提升耐用性能。人工对平台全域进行精细化打磨,消除加工纹路、边角毛刺,平整T型槽内部及边缘细节,优化工作面手感与平整度。随后进行表面硬化、防锈处理,通过钝化、喷涂防锈涂层等工艺,提升平台耐磨、防锈、抗腐蚀性能,避免长期使用中生锈磨损、精度受损。同时对底部支撑面、安装点位进行规整打磨,保障后续安装受力均匀、调平精。
T型槽试验平台终通过**全域精度检测工序**,合格出厂交付。成品完成后,质检人员采用水平仪、经纬仪、塞尺、精卡尺等设备,对平台平面度、水平度、T型槽精度、结构尺寸进行检测,逐点记录精度数据,确保所有参数符合行业标准与设计要求。精度达标后粘贴精度标识、出具检测报告,完成打包出厂。从烈火熔炼到精成型,每一道工序的严苛把控,成就了T型槽试验平台高强度、、高稳定的硬核品质。




 冀公网安备13010402002588