


磨齿油是齿轮精加工磨齿设备可选的油基润滑冷却介质,配套采购时要对应具体磨削工艺和机床要求。客户询问能否统一采购一种磨齿油供多台磨齿机使用,应先确认成形磨齿与展成磨齿等机型的供液条件。齿面精度、循环过滤及热量转移需一起评价,不能只依据油品名称判断。
齿轮精磨设备对磨齿油的基本要求
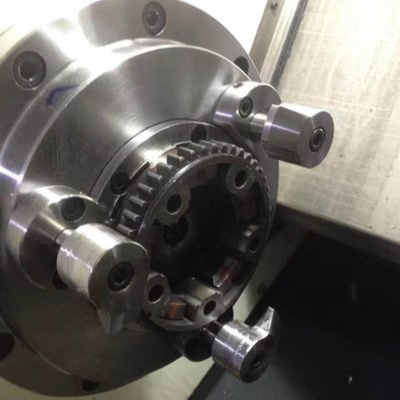
齿轮精磨过程中,砂轮与齿面接触会产生摩擦热和细微磨屑,磨齿油应配合供液系统进入接触区。不同磨齿设备的磨削接触位置和流量条件不相同,即使加工相同材料,也可能需要分别试样。选择候选油品时,宜把砂轮磨削方式、齿轮材料、加工节拍以及检验项目写入询价单。
磨齿设备的接触区位置会随工序变化,油液能否覆盖实际磨削部位需通过现场观察和设备资料判断。黏度偏高可能影响供液流动和磨屑携带,黏度偏低则要进一步评价磨削界面的润滑。不能用某款油在蜗杆砂轮磨齿机上的应用经验,直接替代磨齿设备的实际验证。
高精度齿轮磨削不仅检查可见色泽,还要关注齿面粗糙度、齿形齿向及其他既定验收要求。磨齿油不能独自决定全部齿面加工结果,比较用油时应尽量保持工件材质、加工余量与作业节拍一致。若出现表面过热变色,应记录磨削状态和油液条件,避免把单一现象直接归因于油品。
磨屑过滤与齿面质量的联动
齿面精度不仅涉及表面粗糙度,还可能涉及齿形、齿向及其他图纸验收指标,磨齿油试用不能仅凭表面亮度判断。油基介质的散热效果与供液覆盖和循环换热有关,不应将短时加工油温作为长期生产结论。建议保持同批齿轮和相近加工参数,记录工件外观、齿面检测与回油磨屑情况。
磨齿机长时间运行时,油液温度可能随负荷与循环换热情况变化,短时试磨不能代表稳定班次。候选磨齿油应记录开机与连续加工后的油温、齿面外观和油雾情况。若工件后续需要清洗或短期防锈,还应核对油膜残留对工序衔接的影响。
磨齿设备如果与其他磨齿设备共用油箱,应先确认各机床对介质黏度和过滤的要求是否一致。齿轮批次、硬度与加工节拍发生变化时,需要区分油品变化与工艺条件变化。没有具备可比性的试机记录,不宜将个别工件结果当作批量生产效果承诺。
对于磨齿后仍有严格齿面检验要求的工件,采购方可以提前约定表面检查的位置与抽样方式。若试验前后工件材质、加工余量或班次负荷发生变化,应在对比记录中注明。磨齿油的采购结论应建立在相近加工条件和可复核检验结果之上。
磨齿油批发采购的验收依据
磨齿油批量采购前,应将机床型号、齿轮钢种、磨削方式、供油系统和过滤条件提供给供应方。候选品需核对运动黏度、闪点、材料相容、技术说明及安全技术资料,并确认包装与批次标识。试用验收应围绕齿面质量、油温变化、过滤负荷和工件清洗残留展开,而非依据单一加工样品下结论。
更换现有磨齿油前,应了解旧油类别、磨屑污染与循环系统残留,并确认兼容性。试样阶段可固定齿轮材料、加工余量和工艺节拍,记录表面检测、油温、过滤及清洗结果。批量采购时还需核对包装、批次追溯与检验资料,确保试机样品和实际交付产品具有明确对应关系。
问:磨齿设备能直接照用蜗杆砂轮磨齿油吗?答:应依据设备要求和实际磨削试验核对,不能仅凭名称推断。问:磨齿油越稀越容易冷却吗?答:流动与润滑需综合评价,还要看实际供液量和换热条件。











 冀公网安备13010402002588