
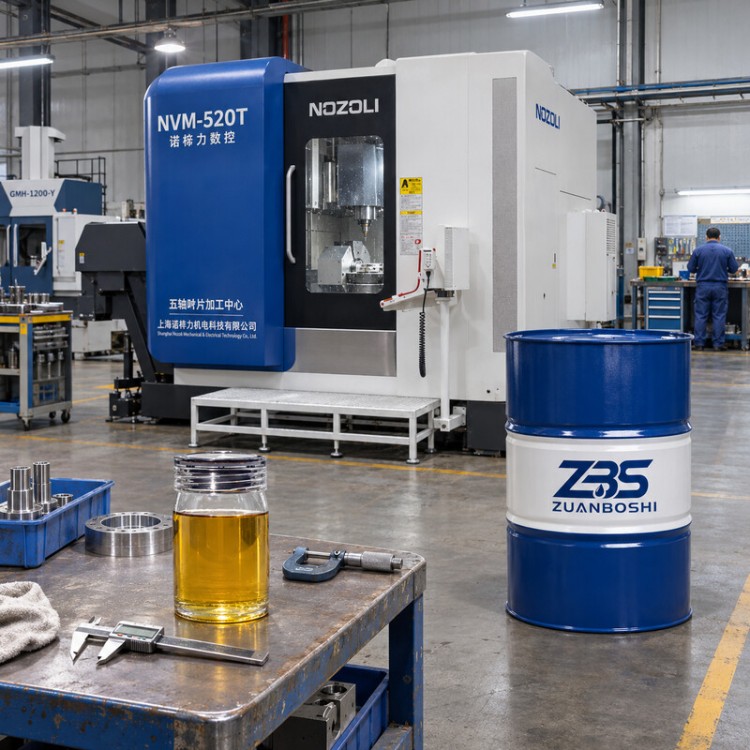
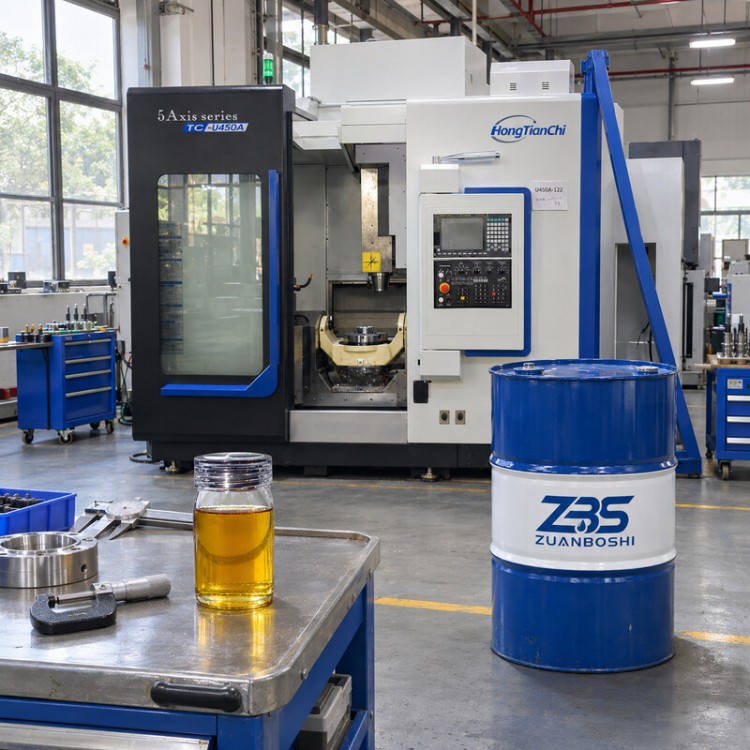
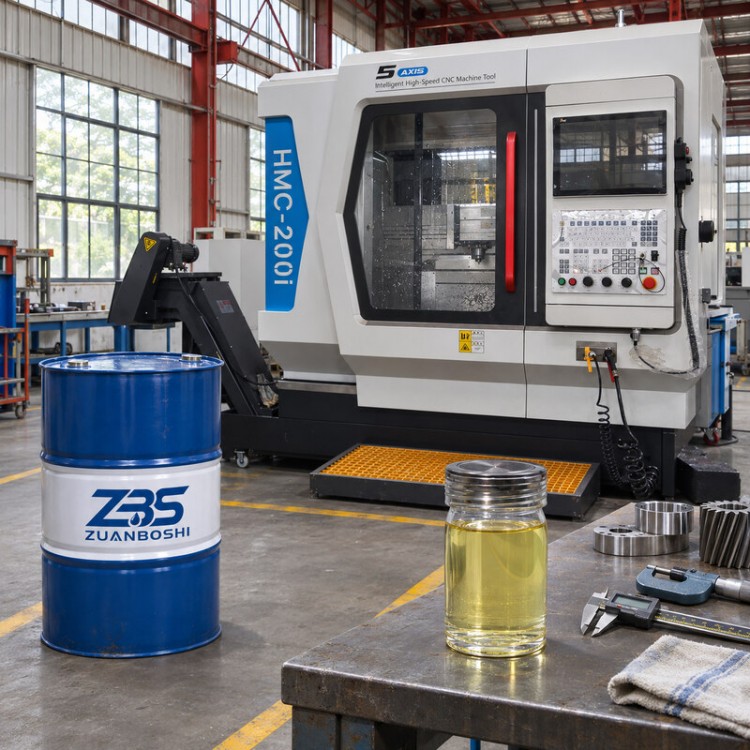


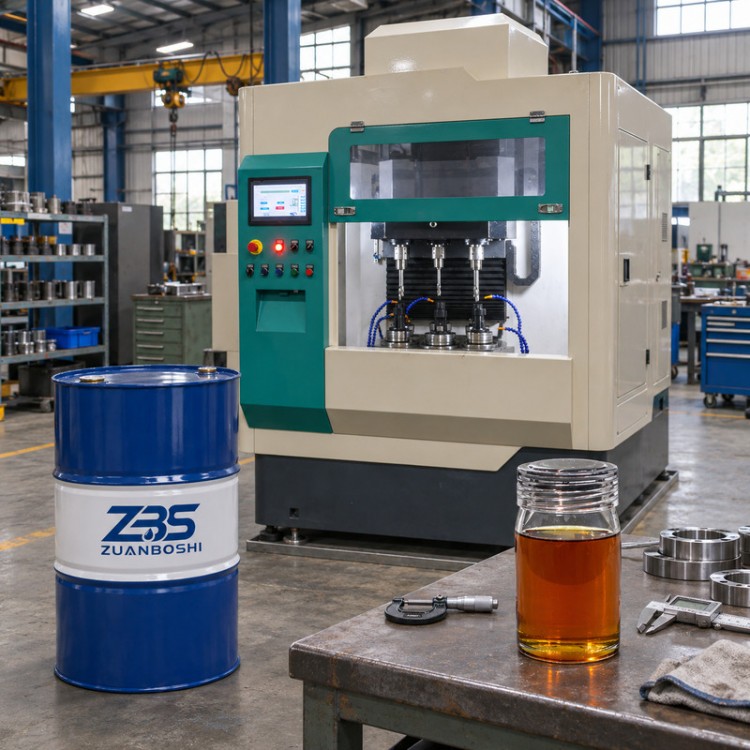
加工中心切削油是用于CNC数控铣床及加工中心金属切削工序的油性介质,具有润滑与辅助带走切屑的工艺用途。采购时应先确认机床是否允许使用油基介质,而不是将原用水基切削液直接替换。对高速铣削或多工序连续生产,还要把油温、油雾和过滤条件纳入选型。
CNC数控铣床是否适用油基介质
CNC数控铣床可能采用外部喷淋、内冷或其他供液结构,但不同机型对油基介质的许可条件不相同。拟改用加工中心切削油时,应核对机床制造商关于供液系统、密封材质、防护与消防条件的规定。若设备明确限定水基工作液,则不宜仅因为希望增加润滑性而擅自换成油性切削油。
CNC数控铣床持续铣削可能形成较高热负荷,油基切削介质的散热特点不同于含水工作液。选油时需要核对实际加工节拍、油箱体积和换热方式,并在稳定作业下记录工件与油液状态。仅凭油基介质具有润滑作用,就认定可满足所有高速加工冷却需求,容易忽视供液系统限制。
油性切削油的运动黏度和闪点应依据产品技术文件确认,尤其要核查机床防护、油雾控制和作业场所要求。封闭式CNC数控铣床的循环油路、密封件及涂层也可能对介质类型提出限制。采购前应取得设备使用说明和油品安全技术说明,避免以商业产品标题替代安全适配审查。
铣削多工序需同步评估温升与残留
铣削、钻孔及攻丝的接触时间和局部负荷不同,候选加工中心切削油需要覆盖实际工序而非只满足一道工序。钢件与铝合金对材料相容及清洗残留的要求可能存在差异,因此应按工件类型分别验收。连续加工时宜记录油箱温度、工件表面和油雾状况,用现场数据判断是否匹配。
钢件、铸铁和铝合金对切削介质的相容要求不一致,油品在一种材料上适用不代表其他材料同样适用。铝合金工件应检查加工后和停放后的色泽,铸铁工件则需关注细屑与过滤表现。若机床轮换加工多种材料,应让供应方提供明确的适用范围并安排实际样件验证。
数控铣床排屑量较大时,油液携屑、回油沉降和过滤负担会共同影响循环状态。试样不仅要看加工区润滑,还应检查油箱含屑状态、过滤器压差变化和清洗后工件残留。不同候选油品如果在不同负荷下比较,其加工结果不能直接作为采购依据。
加工中心切削油采购试机事项
CNC数控铣床配套询价应写明设备型号、工件材料、加工节拍、现用介质与循环过滤结构。向供应方核对油品运动黏度、闪点、安全技术说明和材料适用范围后,再决定样品试机范围。若由水基转向油基,须优先确认设备制造商许可、系统清理要求和消防风险,不宜直接整箱替换。
从水基系统改用油性切削油前,需要核查机床制造商许可、旧液残留、密封适配及作业安全条件。若允许切换,应对清洗和过渡方案形成记录,并在代表性加工负荷下对比表面、油温、排屑及清洗情况。批量采购还需统一包装、批次标识和验收文件。
问:CNC数控铣床能直接把水基切削液换成油基切削油吗?答:不能直接替换,应先得到设备适配确认并评估油雾与消防要求。问:采购油性切削油重点看什么?答:除黏度和润滑外,还需关注稳定油温、过滤、残留及安全技术文件。











 冀公网安备13010402002588