


HM珩磨油是用于缸孔精加工的型号式珩磨介质名称,适用性需要结合珩磨机、油石和实际孔壁质量确认。采购方常问更换珩磨油能否改善交叉网纹或表面一致性,答案应通过同工况试验判断。油液黏度、细屑分离与后续清洗要求都需纳入配套评估。
油石珩磨时如何选择油液流动性
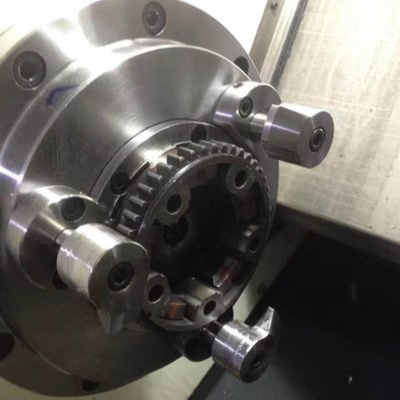
珩磨油需要到达油石与孔壁的接触区,并随往复加工流动带走金属细屑和磨粒。不同珩磨机采用的供液量、过滤结构与油箱容积各不相同,不能只按“HM”代号选择油品。对于缸孔精加工,采购方应提交孔径、加工余量、油石类型和表面粗糙度目标,再核对介质的流动条件。
缸孔工件的粗珩与精珩在加工余量、接触压力和表面目标方面存在差别,一种HM珩磨油能否兼顾两者需要分别检验。粗珩可关注磨屑带出和持续润滑,精珩可重点关注纹理、尺寸以及表面检测结果。试样时应采用相同材料和相近加工节拍,避免工艺差异掩盖用油因素。
珩磨产生的细小金属磨屑与磨粒会进入循环油路,油液应配合机床现有过滤系统进行评价。磨屑滞留可能影响后续缸孔表面,不能只因油液外观看着清澈就判断颗粒状态合格。采购方宜记录过滤器负荷、回油含屑与油液温度,为候选用油建立可比条件。
缸孔交叉网纹与细磨屑的检验
缸孔交叉网纹与表面粗糙度需要按照工厂既定检测方法评估,不能把工件发亮直接当作合格依据。HM珩磨油的试机应记录粗珩与精珩各阶段的孔壁状态、油液温升和细屑过滤状况。若目标还包括圆柱度或尺寸稳定性,则应在相同工件与工艺条件下分别比较,避免将工艺波动归因于油品。
部分缸孔在珩磨后还要清洗、装配和短时存放,残余油膜是否便于处理应与后续工序一并考察。油基珩磨油的散热条件也受循环油箱与作业节拍影响,连续加工时需记录稳态油温。供应方没有实测资料时,不应承诺固定的粗糙度改善数值或稳定使用周期。
一些缸套在珩磨后需经过清洗、检测和短期存放,残留油膜是否容易处理应与工艺配套核查。不同清洗方式对残留的接受程度不同,采购时可用真实工件做清洗与停放观察。若工件还包括有色金属部件,则需要另外确认材料相容性,不能以钢件珩磨结果直接推广。
珩磨工序有时会在同一工件上先后进行粗珩和精珩,二者关注的磨削负荷和表面要求并不一致。若采购方希望使用同一油品,应把两个工步分别列入试机记录,并核对每道工步的实际结果。对只有精珩适用数据的油品,不应推断粗珩同样适配。
HM珩磨油型号及试样确认
订购HM珩磨油时,应确认供应商的完整型号及技术文件,不宜从两个字母推断运动黏度或配方类别。采购清单需包括油石配套方式、缸孔材质、设备允许介质、过滤精度和现用油信息。供应方提供具体产品的黏度、闪点、材料相容资料后,再按代表性缸孔开展试样并确认包装规格。
更换原有珩磨油时应了解旧油类别、混入的磨屑及其他油品残留,确认混用相容性后安排试样。试机可记录工件表面检测结果、磨屑输送、油液温度、过滤状态和后续清洗情况。需要稳定供货的工厂,还应在合同中明确批次资料及质量验收方式,减少不同批次比较困难。
问:珩磨机使用的HM珩磨油都一样吗?答:不同厂家的型号和配方资料可能不同,需要按具体产品核对。问:缸孔珩磨油怎样试用?答:应覆盖粗珩、精珩及连续生产条件,并保留表面检测与过滤记录。











 冀公网安备13010402002588