





 通过中商114


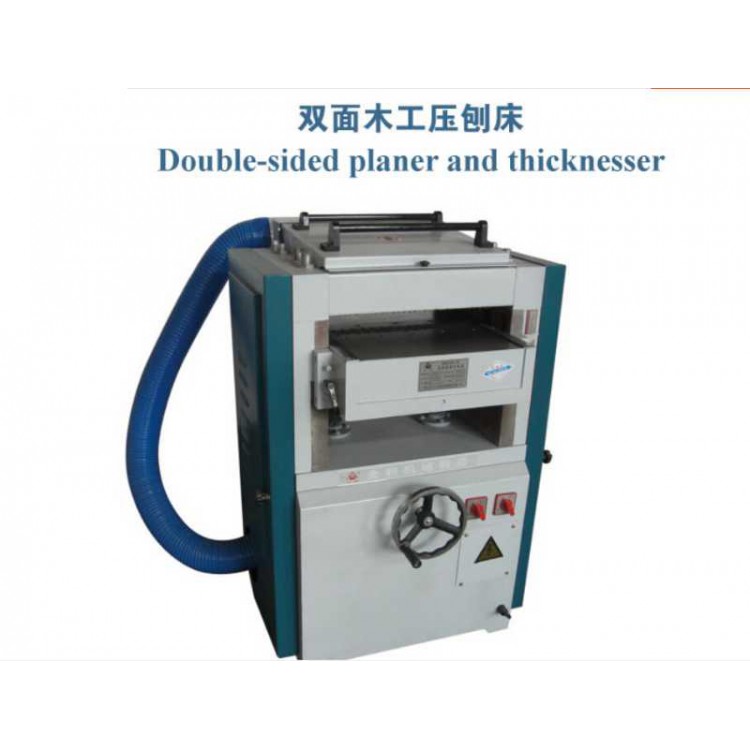
MB204双面压刨介绍
4.有四个切削刃面,若刀片的一个切削刃钝了,需要逆时针方向旋紧螺钉,清理干净刀座和刀片上,建议用汽油或天那水就很容易擦洗干净。转换切削刃面时一定要注意:每片刀片的表面都有记号点,一定要保证统一方位一致,避免新旧刃面换错而造成木材刨削面不平整。 5.如有螺丝太紧或生锈难以松开,应先把批头放入螺钉的梅花口用小铁锤轻轻敲打几下(注意不要敲坏刀片),再用扳手就很容易松开。为了避免出现下次换刀片时螺丝锈死难以松开的现象,建议每次换刀时,一定要清理干净螺孔后,在螺钉上沾一下机油再旋入螺孔,这样就能保证下次换刀片时很容易松开螺钉。
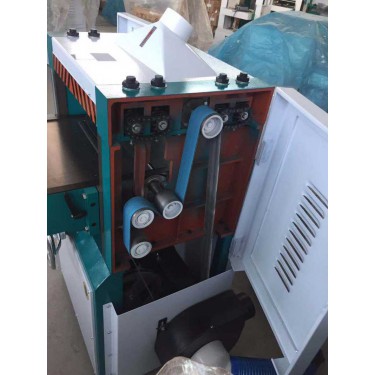
MB204双面压刨说明
木工压刨床用于刨削板材和方材,以获得的厚度。单面木工压刨床的刨刀轴作旋转的切削运动,位于木料上下的四个滚筒使木料作进给运动,沿着工作台通过刀轴。双面木工刨床由两个刀轴同时加工,按刀轴布置方式的不同,可刨削工件的相对两面或相邻两面。三面木工刨床利用三个刀轴同时刨光工件的三个面。四面木工刨床利用4~8根刀轴同时刨光工件的四个面,生产率较高,适用于大批量生产。 木工精光刨床(图2)的固定刨刀片装在工作台中部,板料由无接缝带带动高速通过刀具,将前道工序留下的波浪形刀痕刮去,使其光滑平直,精光刨床适用于木料平面的后精加工。
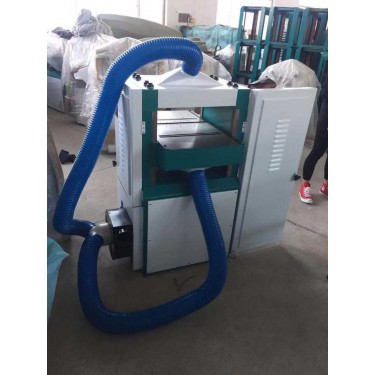
MB204双面压刨种类
用刨床刨削窄长表面时具有较高的效率,它适用于中小批量生产和维修车间。刨床是用刨刀对工件的平面、沟槽或成形表面进行刨削的直线运动机床。使用刨床加工,刀具较简单,但生产率较低(加工长而窄的平面除外),因而主要用于单件,小批量生产及机修车间,在大批量生产中往往被铣床所代替。























 冀公网安备13010402002588