


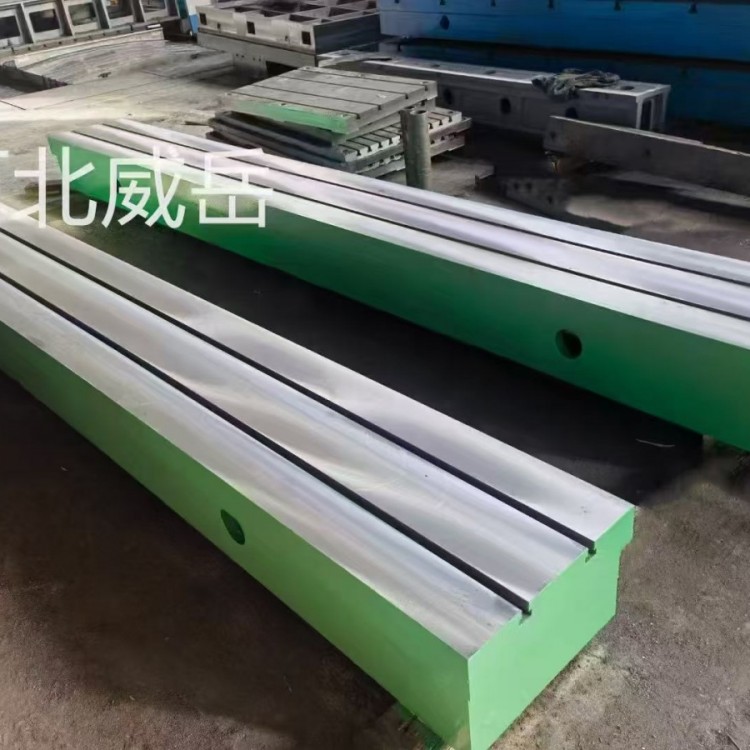


一、材质坑(容易偷料)
1. 偷牌号、杂铁回炉料:口头说 HT250,实际 HT200 甚至杂铁,疏松、砂眼多、硬度不够、减振差,动态试验抖、磨损快;要求合同写明牌号、硬度 HB170–240,可提供材质化验单
2. 混淆灰铁、球铁、铆焊平台:铆焊平台≠铸铁试验平板,焊接应力大、减振弱,严禁用于测功、扭矩、振动试验
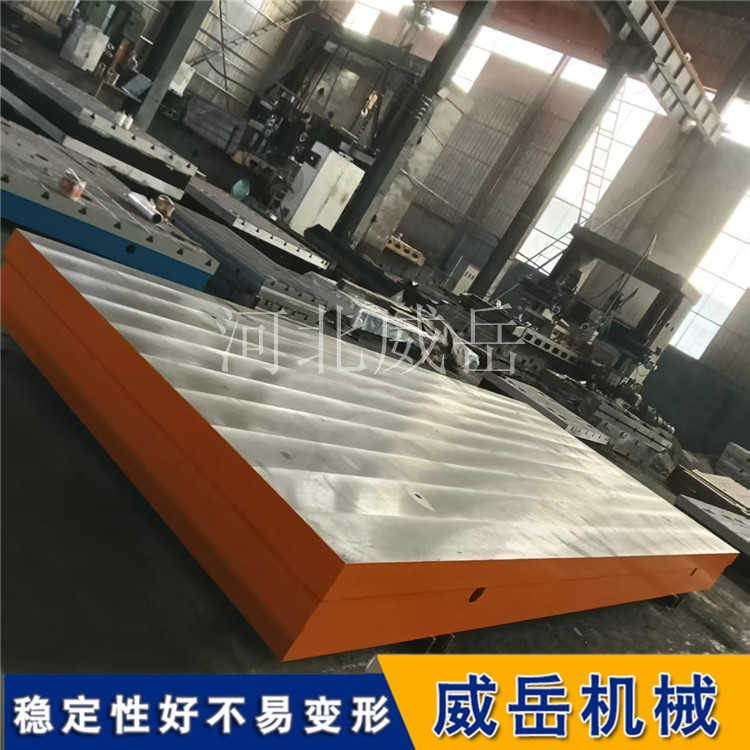
3. 表面补腻子、喷厚漆掩盖砂眼气孔:受力后起皮,基准报废;验收看工作面,树脂砂铸造优先
二、时效工艺坑(变形第的一元凶)
1. 只做简单振动时效,跳过退火 / 二次时效;低价单常见,3–6 个月台面拱起、翘曲,平面度直接飘,试验数据作废
2. 只吹 “自然时效”,没有时效记录;正规试验平板:铸造后高温退火 → 振动时效 → 静置放凉再精加工;要把工艺写进合同,要求提供时效记录
3. 精加工后再做时效:加工完去应力等于白做,会直接把做好的平面度拉歪
三、结构、厚度、筋板坑
1. 面板看着大,厚度、筋板缩水:面板薄、筋稀、筋矮,静态放着平,一加动态载荷就 “软塌抖动”(厚面板、薄筋板,试验台重灾区)
2. 只标 “承载吨位”,不区分静载 / 动载:厂家标的大多是静态限;电机启停、扭矩冲击,动载荷要按静载 ×1.5~2 倍预留余量
3. 减重孔乱开、关键位置掏空:箱体式重载试验平板,减重孔不能随便布置,会切断传力筋
4. 拼接大板配对不合格:多块拼接地轨 / 试验地板,不同批次、不同应力,使用一段时间接缝高低差变大;要求同炉、同工艺、配对加工、配对检定
四、精度与加工坑
1. 精度虚标:口头承诺 1 级,按 2 级甚至 3 级出货;只给一张打印纸,无正规检定报告
2. 铣面冒充刮研:铣面便宜,刀纹粗、储油差、耐磨差;高精度试验、长期反复对中,优先人工刮研;刮研验收:25×25mm 方框内接触点数达标(0/1 级≥25 点,2 级≥20)抖音百科
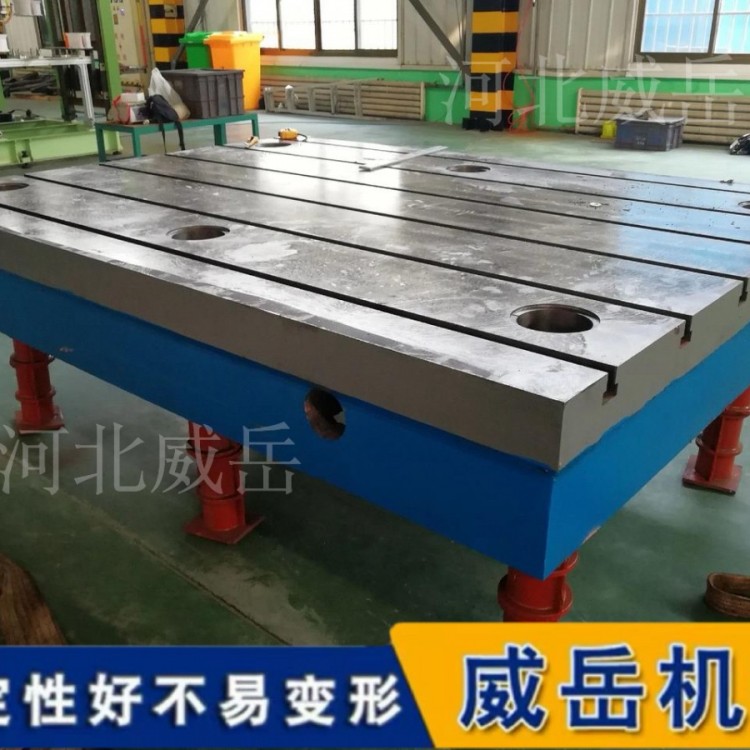
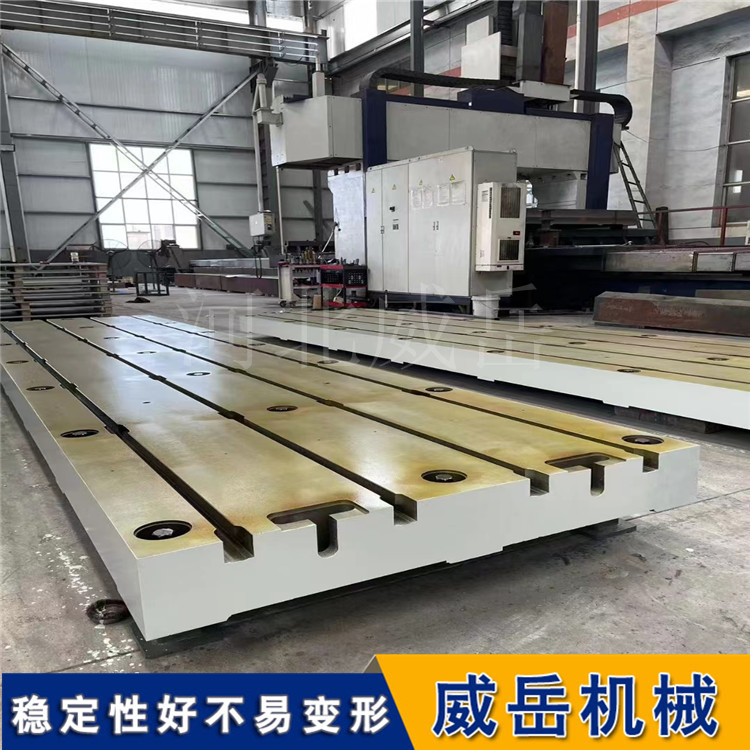
3. T 型槽偷工:槽宽、槽深、圆角不达标,槽壁薄、淬火不足,螺栓拧紧容易崩边;槽距公差乱,转接板装不上;提前确认 T 槽规格(14/18/22/28)、公差、倒角
4. 工作面只加工一半,底部、筋面不处理:应力释放不均衡
五、报价、合同、交付坑
1. 低价裸板报价,垫铁、支架、吊装、检定报告另加价;报价要包含:平板本体、调整垫铁、吊环、出厂平面度检定证书、材质证明、时效说明
2. 贸易商冒充源头厂:转包给小作坊,工艺不可控,售后找不到人
3. 吊装孔、吊环简化甚至取消:大板吊装受力不均,就位时直接压变形;重载大板必的须预埋吊环 / 吊装孔
4. 地基、减振方案只字不提:平台再好,直接放普通车间地坪,振动互扰,测功数据飘;动态试验必的须独立地基 + 隔振方案
六、验收检定坑
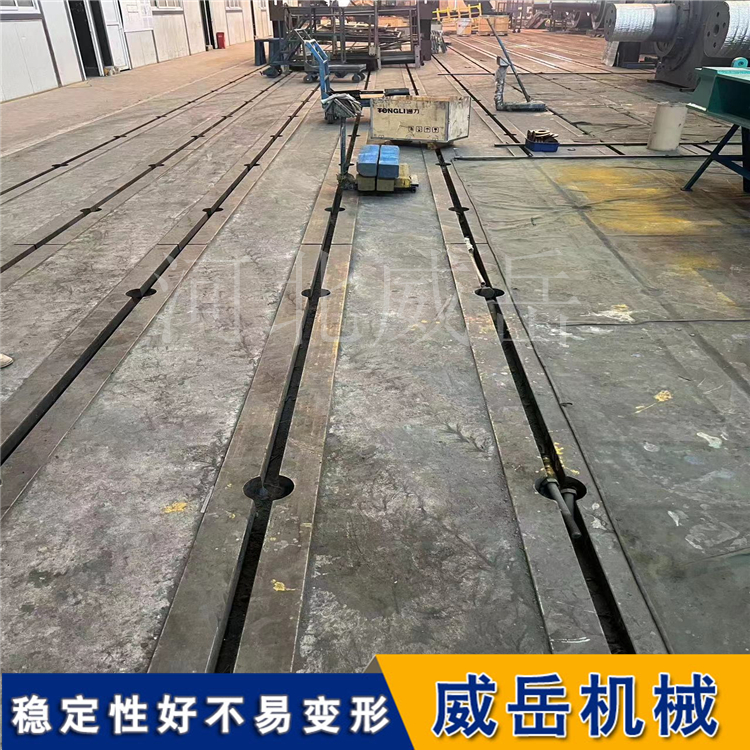
1. 出厂只拍照片,不给正规检定记录;验收要求:按 GB/T22095,在恒温条件下检测平面度,出具带编号检定记录
2. 常温车间验收,后续温差变形甩锅;高精度(0、1 级)要约定验收环境温度;车间昼夜温差大,不要盲目选 0 级
3. 到货不先静置调平就检定:长途运输颠簸,应力释放,到货先放 3–7 天,调平后再复测平面度
七、安装使用避坑
1. 垫铁点太少、分布不合理,局部悬空,一加载就塌
2. 和机床、冲压设备共用地基,外来振动串入试验台
3. 焊割、锤击直接在工作面操作,冲击破坏基准面
4. 长期单边偏载,应力单向累积,慢慢翘曲











 冀公网安备13010402002588