


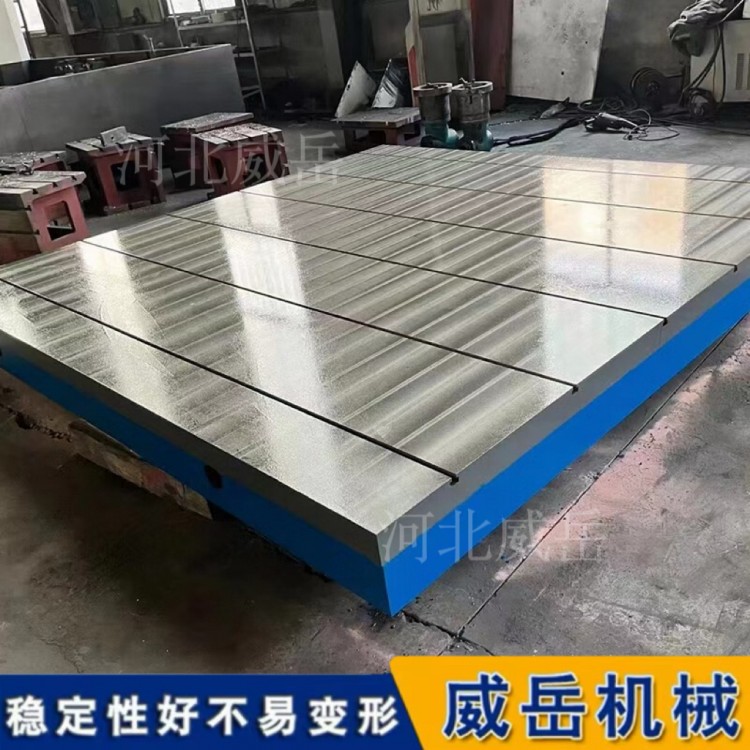


选铸铁试验平台,常见的错误是拿到参数表就开始比“哪块更重、哪个精度等级更高”。但平台是基准件,不是越沉越好,也不是精度越高越对。选型的正确顺序是反过来的:先锁定真实工况,再倒推承重、精度、材质和结构,最后把工艺条款写进合同。按这个顺序走,能避开市面上绝大多数“参数好看、用起来变形”的缩水陷阱。
第的一步:先算承重,用“工况还原法”而不是看标注吨位
厂家标的“承载XX吨”大多是静态理论值,而电机试验、发动机台架这类场景有持续的扭矩冲击和高频振动,动态载荷远高于静态自重。
实操算法是三步:列清单(工件净重+夹具重量+可能同时放置的工件数)→ 乘冲击系数(动态试验按静载荷的1.5~2倍)→ 再乘1.5倍安全系数。举例:工件3吨、夹具0.5吨,冲击系数取1.5,安全系数取1.5,平台额定承载至少要到 (3+0.5)×1.5×1.5 ≈ 7.9吨。多工位共用的大平台,还要按载荷分布不均的不利工况再核一遍。
这里有一个关键判断:承重是铸铁平台“坑多”的板块,因为它关联材质、筋板、时效、标注四个层面,缩水空间大且隐蔽性强;平面度和T型槽的问题反而到货就能测出来。
第的二步:精度按场景定级,不要为用不上的等级买单
国标 GB/T 22095-2008 将铸铁平板分为 0、1、2、3 级。选级原则很直白:
0级:计量室、恒温环境、高精度标定。没有恒温条件却上0级,温度一变精度优势就没了。
1级:车间精的密检测、一般精度检验。1000×1000mm规格的1级平面度公差约13.5 μm量级。
2级/3级:装配、划线、粗加工场景,够用即可。
“使用精度”和“出厂精度”是两回事:出厂靠等级,用起来靠安装调平、定期检定和防锈保养。为整条检测链里弱的一环配精度,比孤立追求高等级更经济。
第三步:材质与结构——动态工况看筋板,静态重载才看面板厚度
材质上有一条清晰的分界线:
HT200~HT300灰铸铁:中轻载、通用检测场景的主力。HT250及以上牌号密度均匀、消震性好,是大型平台的常见选择。
QT600球墨铸铁:抗拉强度可达600MPa量级,冲击韧性优于灰铸铁,适合10吨以上重载或强冲击工况。选重载平台时,材质牌号要作为硬指标核验。
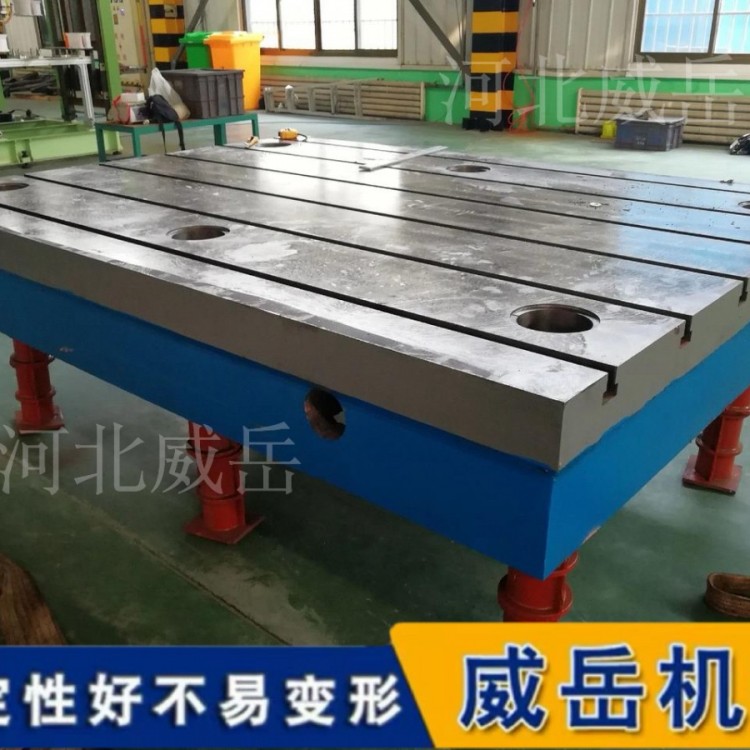
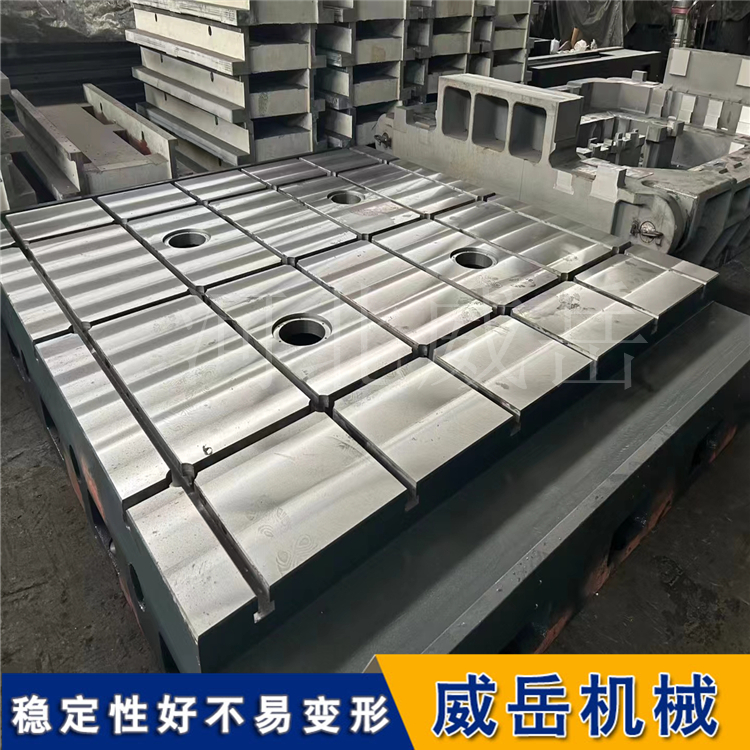
结构上容易踩的坑是“厚面板、薄筋板”。台面厚度主要影响静态局部抗压,而整体抗弯、抗振、抗形变能力靠的是底部筋板布局。发动机台架、电机对拖这类动态工况,均匀加密的筋板能把局部受力快速分散,薄筋板平台静态看不出问题,长期振动后容易整体翘曲、基准偏移。行业常见参考:箱型筋板结构中,筋板厚度约为主板厚度的60%~80%,加强筋间距在300~500mm量级;重载平台对筋板厚度的要求会进一步提高。所以,要求厂家提供筋板布局图,比只看台面厚度有意义得多。
时效工艺是第三个必的须锁死的点。 铸件内应力不释放,精加工做得再准,用一段时间也会缓慢变形。正规工艺至少包括人工时效(如600~700℃退火)加自然时效两道,合同里要写明,不能接受“刚加工完就发货”的毛坯件。
第四步:T型槽按“工装兼容性”核,不按“有槽就行”核
T型槽的坑集中在非标尺寸和槽口工艺:
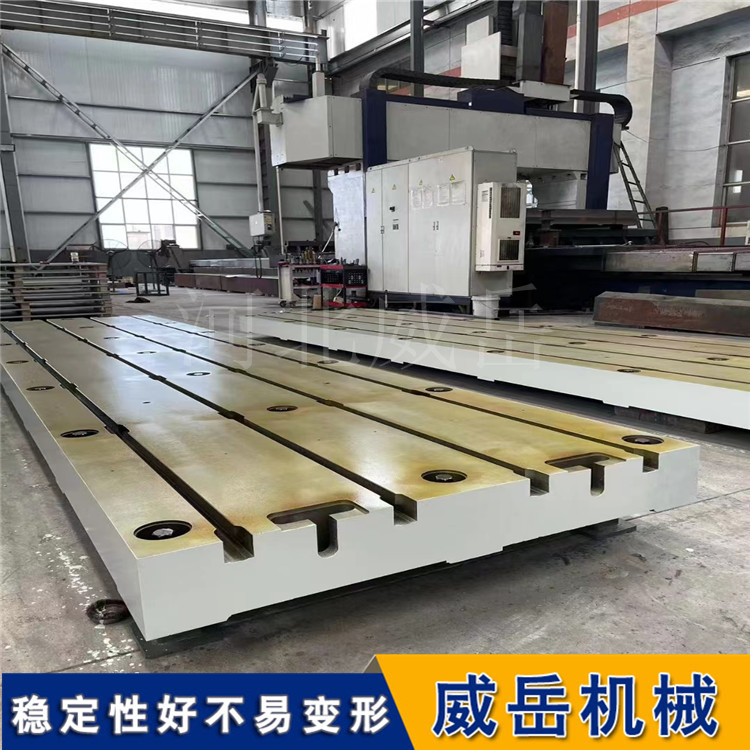
槽宽、槽距走通用标准(常见槽宽14、18、22mm等),到货带标准T型螺栓现场试配,卡不进去后续工装全是定制成本。
多机型轮换的场景选全贯通槽,固定单一机型才可以局部开槽。
槽口要有圆角过渡,直角槽口在反复拆装工装后容易崩边掉块,破坏台面基准。
槽深和锁紧行程要够,重型设备锁不紧,运行中滑移比精度偏差更危险。
第五步:验收与合同——把“口头承诺”变成可核验的条款
采购前核三样:材质检测报告、筋板图纸、时效工艺流程。合同里写明材质牌号、精度等级、承载参数(区分静态/动态)、T型槽规格和验收标准,出现缩水可按合同整改退换。
到货现场用简单工具就能做几项关键核验:水平仪在四角、中部、槽位多点复测,看全台面差值是否均匀、有无局部突变;观察台面有无大面积砂眼、气孔、补焊痕迹;吊装静置24小时后复测水平,看有无形变回弹。安装时垫铁必的须落在底部筋板正下方,不能撑在悬空面板上;垫铁用铸铁材质,木块、橡胶垫长期承重会压缩变形,导致水平度慢慢跑掉。
一句话收束:让承重配得上动态工况,让精度配得上公差链,让筋板和时效配得上平台的十年寿命。 参数表只解决“买哪块”,这三条才决定“买回去能不能一直准”。




















 冀公网安备13010402002588