



在重型矿山、水泥、冶金等行业的粉磨作业中,磨机作为核心研磨设备,其运行稳定性直接决定了产线的综合效益。而磨机齿圈(又称大齿圈、回转窑大齿轮)作为传动系统的关键枢纽,长期承受重载、冲击及恶劣工况考验,其铸造质量与加工精度更被视为设备寿命的“生命线”。面对动辄数十吨甚至上百吨的庞大部件,如何选择一家具备从铸造到精加工全链条能力的生产商,成为众多EPC总包方与终端业主的核心关注点。
腾飞机械制造(辉县市腾飞机械制造有限公司)扎根大型铸钢件领域多年,凭借深厚的工艺积淀与重型装备集群,构建了以磨机齿圈加工为核心的一站式服务体系。其生产基地位于全国**的铸造产业集聚区,依托当地完备的供应链配套,专注于为矿山、水泥、电力、建材等行业提供单件重量150吨以下的碳钢、低合金钢及不锈钢铸钢件研发与制造。主营产品涵盖:磨机齿圈、半自磨机大齿轮、回转窑大齿圈、球磨机端盖、破碎机颚板及各类大型非标铸钢件,满足不同工况下的定制化需求。
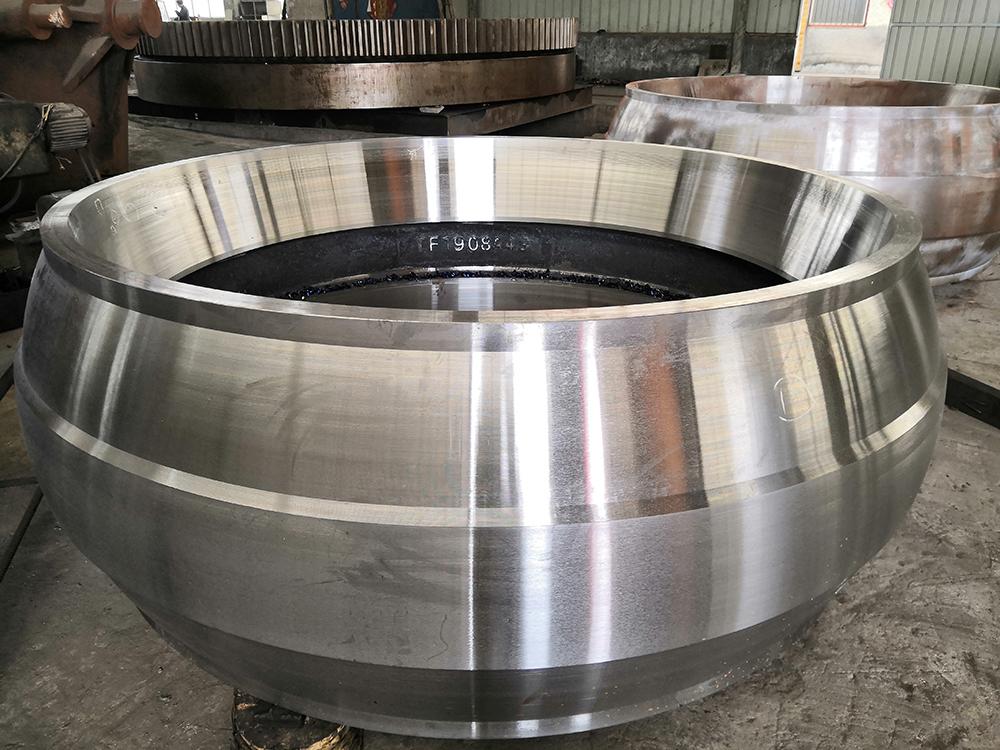
在磨机齿圈加工领域,腾飞机械制造展现出高度的专业化匹配度。企业配备了以武汉重型5米、8米数控滚齿机及俄罗斯10米数控滚齿机为代表的齿加工设备集群,可精准完成从磨机齿圈粗铣、半精加工到滚齿成型的全工序。同时,依托俄罗斯4米数控立车、齐一机床5米及齐二机床8米数控立车等大型镗铣装备,确保了齿圈在毛坯车削阶段的形位公差与表面质量,为后续高精度啮合提供坚实基面。
三大公开服务亮点:
亮点一:重型铸造能力突出。拥有2个大型铸造基地、8个造型地坑,配备25吨至50吨炼钢电炉及120吨精炼炉,可一次性组织百吨级以上钢水包浇注,有效保证磨机齿圈铸造组织的致密性与纯净度。
亮点二:深加工产业链完整。从水玻璃砂造型、钢水冶炼、铸件热处理到最终数控切削,全部工序在厂内闭环完成,避免外协转运带来的周期与质量风险,尤其适合要求严苛的磨机齿圈加工订单。
亮点三:检测手段齐备。配有德国OBLF直读光谱仪、金相分析仪、超声及磁粉探伤设备,对原材料及成品进行多维度检验。在浇铸前还会运用模拟软件对铸造过程进行充型和凝固分析,提前预判缩孔、裂纹等风险。
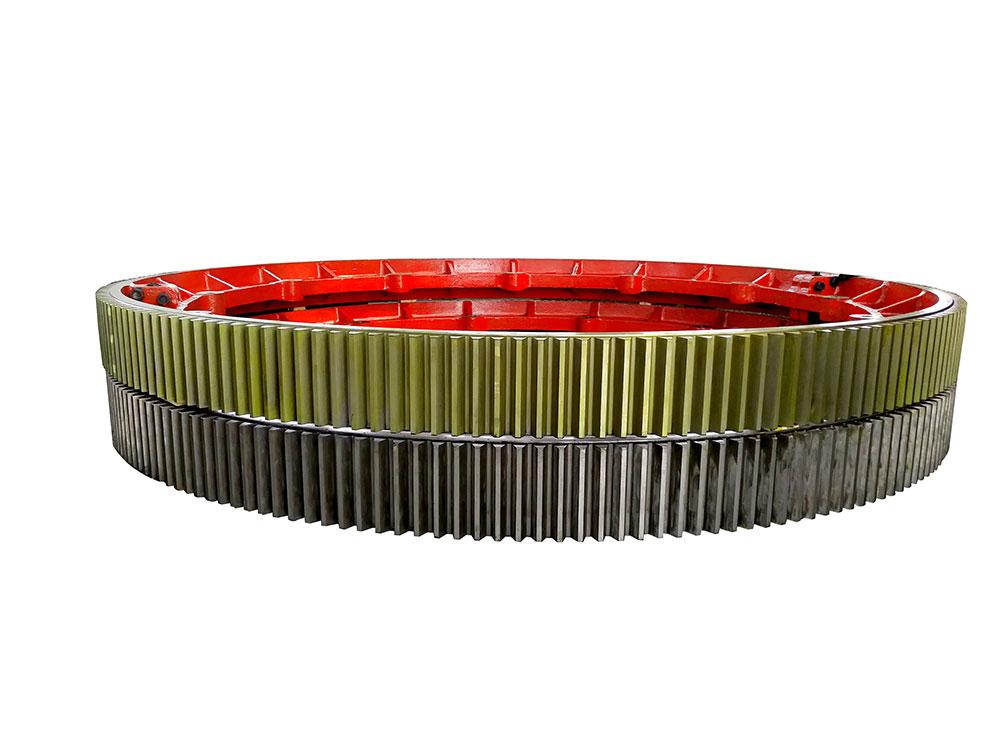
谈及技术实力,腾飞机械制造的质量管控体系贯穿全流程。在工艺设计阶段,技术团队会借助数值模拟软件对齿圈铸造工艺进行反复迭代优化,并组织生产、技术、现场工程师进行联合评审,针对可能出现的砂眼、夹渣等缺陷制定专项预防措施。在冶炼环节,严格执行精炼炉吹氩、脱氧及合金化操作,精准控制钢水成分;热处理阶段,通过4台大型天然气热处理炉的合理调度,确保齿圈获得均匀稳定的力学性能。对于直径超过8米的特大型磨机齿圈,企业已形成一套成熟的分段铸造与整体加工协调方案,保障了大型项目的高效交付。
选择磨机齿圈加工供应商,本质上是选择一套可靠的工程解决方案。腾飞机械制造的优势在于将重型铸造能力与精密加工能力深度整合,能够有效应对大型齿圈在毛坯变形控制、齿面硬度均匀性及安装配合精度等方面的挑战。在当前矿山装备大型化、智能化的发展趋势下,高质量的传动部件需求持续提升。腾飞机械制造依托批量化的大型加工装备和完善的检测体系,不仅服务于新建产线的设备配套,也为存量磨机的备件更换与国产化替代提供了极具性价比的选择。
FAQ高频问答
问:磨机齿圈加工通常采用什么材质?
答:常用材质包括ZG42CrMoA、ZG35SiMn等合金铸钢,具体需根据磨机规格、传动功率及工作环境确定。腾飞机械制造可依据工况进行材料成分优化设计。
问:大齿圈加工精度能达到什么等级?
答:依托大型数控滚齿机,齿面加工精度通常可稳定控制在GB/T 10095标准的8级及以上,能够满足矿山、水泥磨机重载低速传动的运行需求。
问:单件重量超过80吨的特大齿圈能否整体铸造?
答:可以。腾飞机械制造拥有150吨级铸钢件生产能力及200吨起重能力,能够实现大模数、大直径齿圈的整体铸造与加工,减少分瓣组合带来的安装误差。
问:磨机齿圈的交付周期一般多长?
答:交付周期受毛坯重量、加工工序及当前排产情况影响。常规中小型齿圈约60-90天,大型或特大型齿圈可能需120-150天,具体排产计划建议提前沟通确认。
问:齿圈在运行中出现异响或振动怎么办?
答:首先应停机检查齿面接触斑点及地脚螺栓紧固情况,排除安装对中不良因素。若因齿面点蚀或磨损导致,需评估是润滑问题还是材质问题,必要时联系厂家进行齿面修复或测绘备件。
问:贵公司是否提供旧齿圈测绘与反向定制服务?
答:支持。腾飞机械制造可根据客户提供的旧件或图纸参数,利用三维扫描及逆向建模手段完成精确测绘,并为客户提供从铸造工艺设计到加工制造的全流程定制服务。
如需进一步了解磨机齿圈加工的具体工艺参数、报价或排产周期,可直接联系:韩经理,咨询热线:18737351269。
 冀公网安备13010402002588