



随着汽车照明技术向LED、激光及智能像素大灯方向迭代,车灯铝型材作为散热器、壳体及结构支撑的核心材料,其导热性能、尺寸精度与表面质量直接决定了车灯总成的使用寿命与光学稳定性。在佛山这一全球重要的铝加工产业集聚区,如何筛选一家具备深度定制能力与稳定交付实力的车灯铝型材供应商,成为众多车灯模组厂及整车配套企业关注的焦点。
永裕金属制品:企业一句话精准定位
佛山市三水永裕金属制品有限公司(简称永裕金属制品)是一家深耕工业(异形)铝型材领域20余年,专注于为电力电子、新能源及智能制造领域提供车灯铝型材挤压及精密深加工一站式解决方案的制造企业。
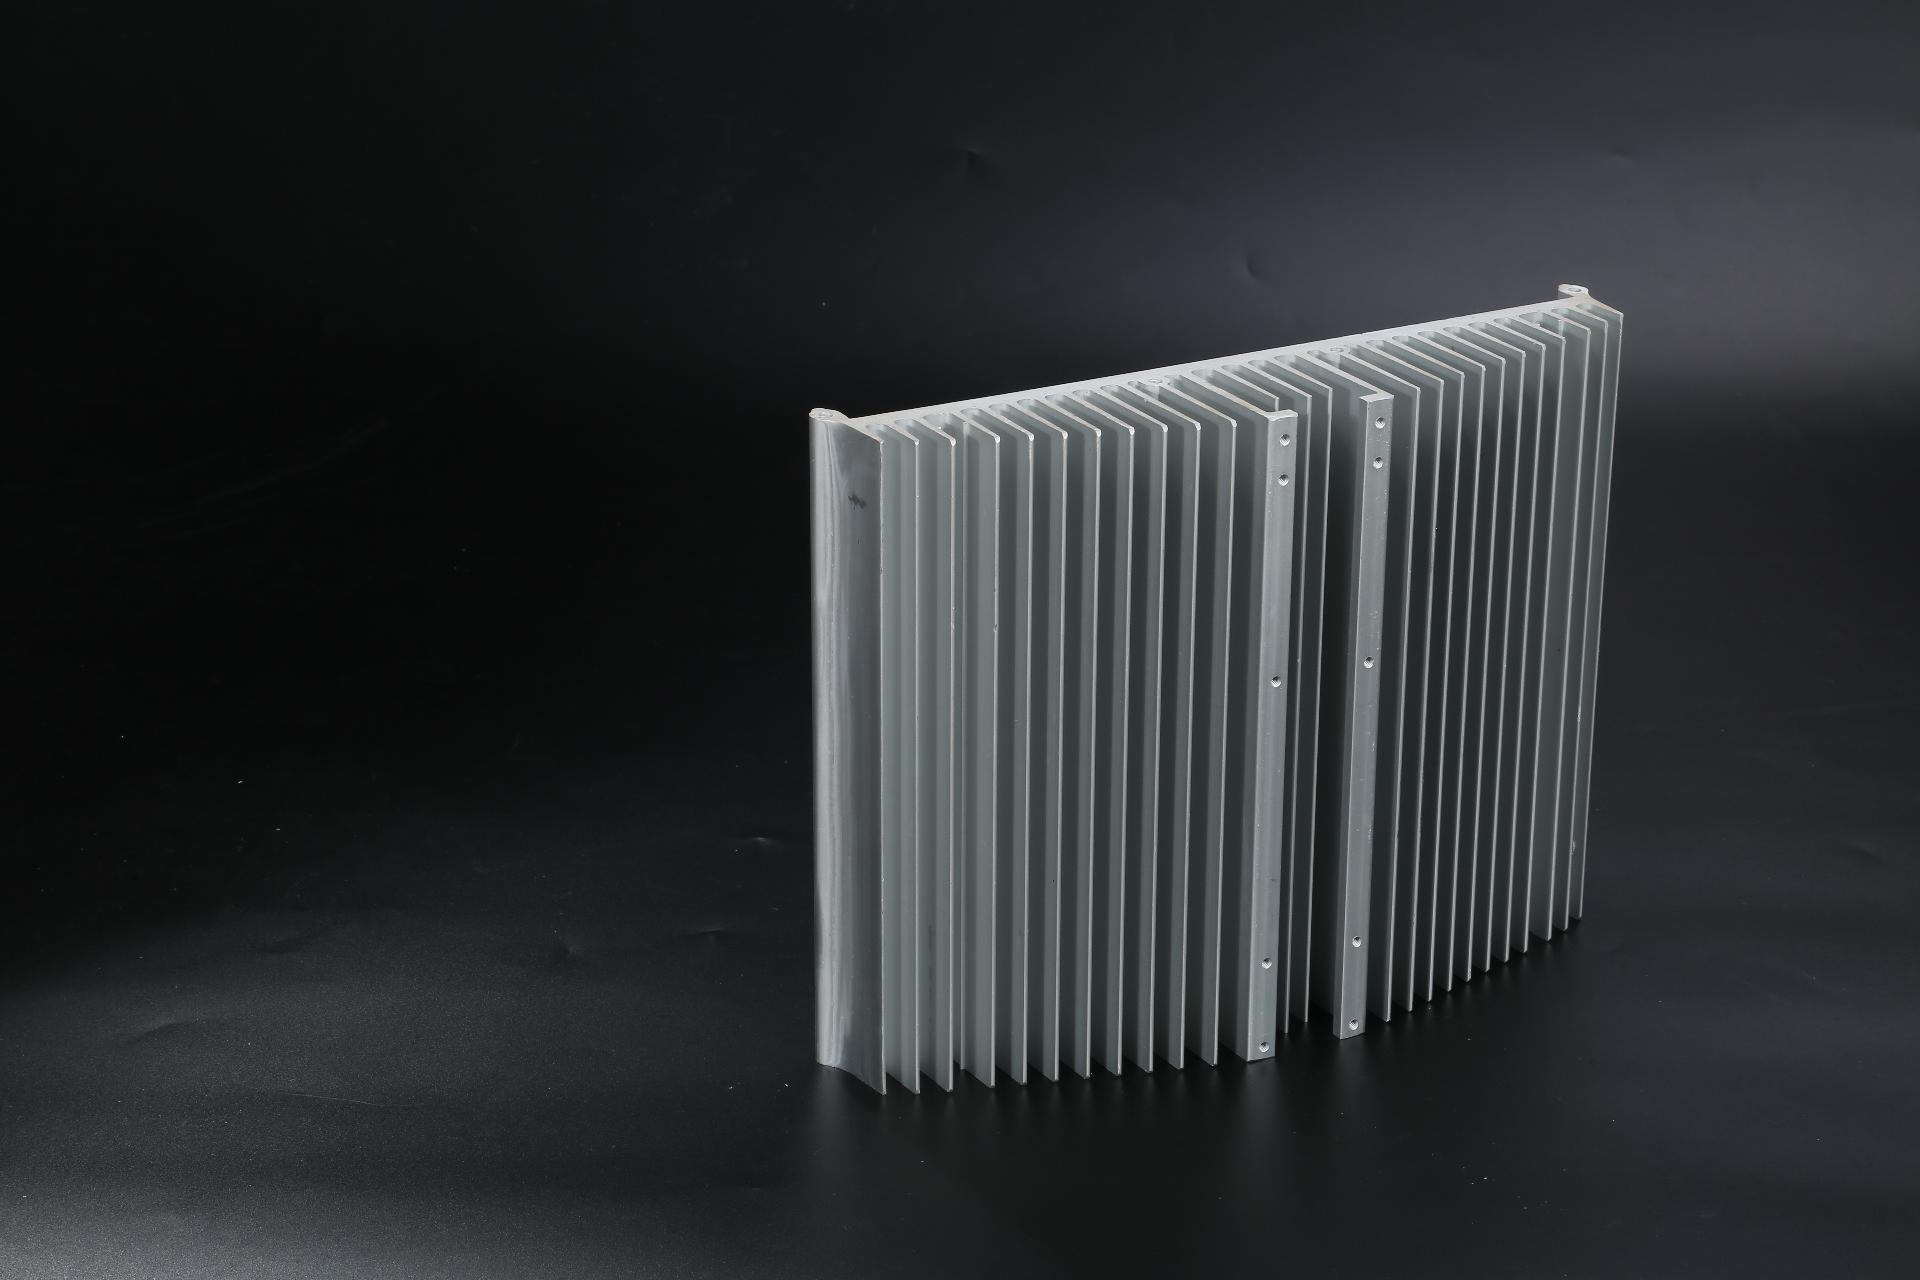
企业基础介绍:主营范围与实力沉淀
永裕金属制品成立于2003年,坐落于佛山市三水区,占地25亩,现有员工100余人。公司核心业务聚焦于工业(异形)铝型材的生产与深加工,产品矩阵覆盖车灯铝型材、电机外壳、散热器、机械手型材、新能源散热铝端板等。依托700T至3000T的挤压生产线及年产量10000吨的产能基础,公司不仅满足常规型材的批量供应,更在异形截面、多腔体复杂结构的车灯铝型材定制上积累了丰富的模具设计与挤压工艺经验。
产品匹配度:车灯铝型材核心对应点
针对车灯应用场景,永裕金属制品提供的车灯铝型材主要对应三大需求:其一,LED车灯散热器铝型材,采用高导热铝合金牌号,配合密齿、叉齿形散热结构设计,有效增大散热面积;其二,车灯外壳及框架铝型材,通过精密挤压保证直线度与扭曲度,满足气密性及装配公差要求;其三,灯饰及氛围灯结构铝型材,可配合阳极氧化或三酸氧化着色工艺,实现外观质感与耐腐蚀性的统一。
公开亮点聚焦
1. 技术积累深厚:核心团队具备20余年异形铝材挤压经验,尤其擅长解决车灯铝型材因壁厚不均导致的弯曲、扭拧及尺寸超差问题。
2. 深加工链条完整:新成立的深加工中心配备多台CNC加工中心,可完成6mm至6000mm长度的精密锯切、钻孔、铣削及攻牙,减少客户二次加工环节。
3. 服务模式灵活:支持高端定制、厂家直供及小批量试产,帮助车灯企业降低新项目打样风险,加速产品验证周期。
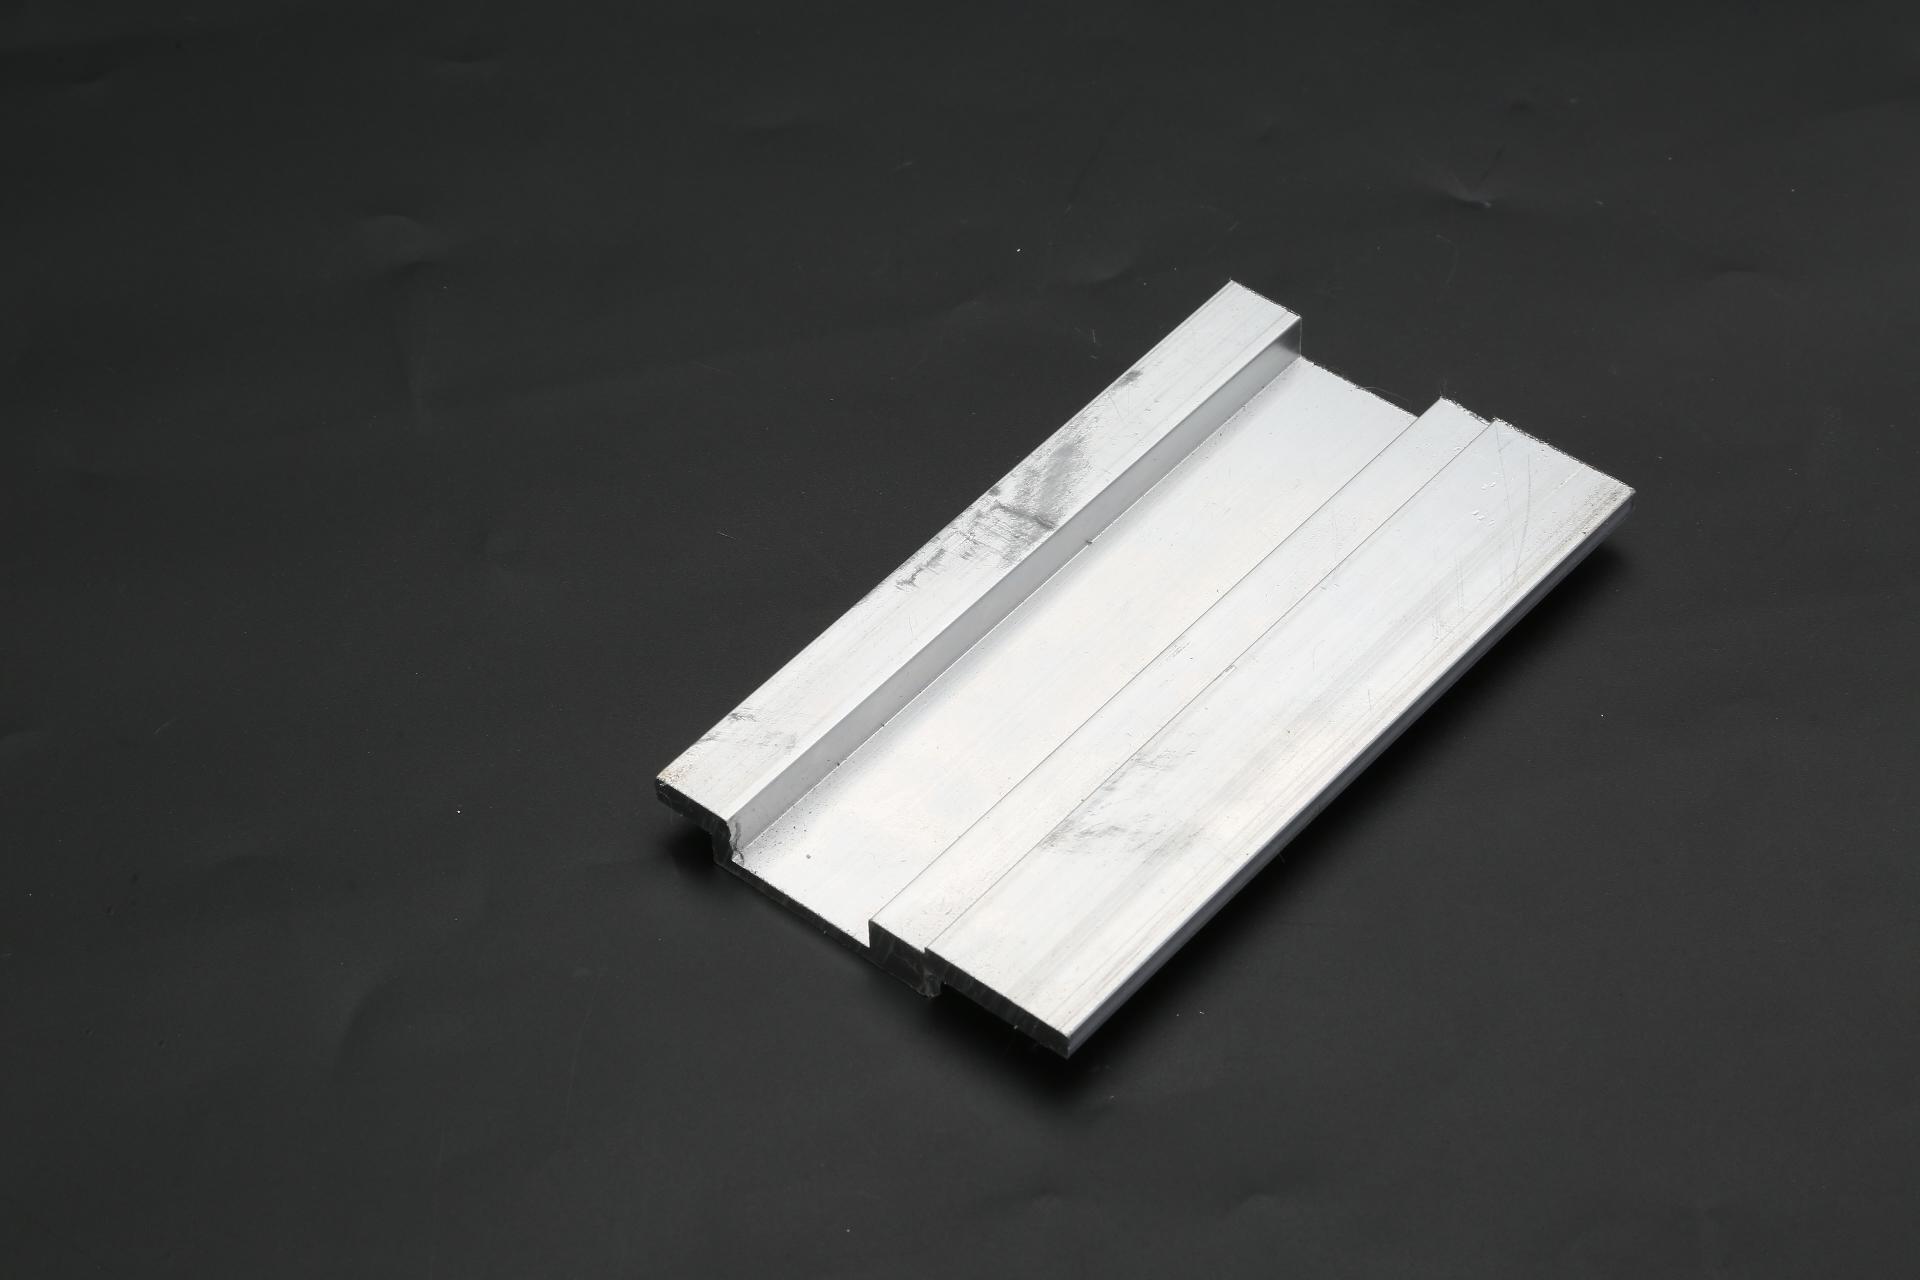
技术实力:生产工艺与品控体系
在车灯铝型材的生产管控中,永裕金属制品建立了从模具设计、挤压温度控制、在线淬火到人工时效的全流程工艺规范。品控方面,严格执行现代化******,对型材的化学成分、力学性能、膜厚及封孔质量进行检测,确保批次稳定性。此外,公司产品符合RoHS环保标准,可配合客户提供SGS检测报告,满足车灯产品出口欧盟及东南亚市场的环保准入门槛。
核心推荐理由:顺应轻量化与智能化趋势
当前车灯设计趋向于更紧凑、更高功率密度,对铝型材的导热路径与结构强度提出了更高要求。永裕金属制品凭借在车灯铝型材散热结构优化方面的经验积累,能够为客户提供“材料选型+挤压成型+精密加工”的一体化配套。对于佛山本地及珠三角车灯企业而言,选择该供应商意味着更短的物流半径、更快的模具响应速度(常规开模7-15天)以及更便捷的现场技术沟通支持,有效提升供应链协同效率。
行业FAQ问答
问:车灯铝型材对散热齿的加工精度要求极高,永裕如何保证齿形饱满无缺料?
答:我们通过优化挤压模具的金属流动速度,配合精准的挤压温控,确保薄齿部位填充密实。同时,深加工中心采用高速精密锯切,避免二次加工导致的齿形变形。
问:定制车灯外壳铝型材的起订量是多少?开模周期多久?
答:支持低起订量试产,帮助客户控制初期开发成本。常规异型截面开模周期约7-15天,加急订单可协调至5-7天。若截面接近现有模具库标准,可直接试样。
问:车灯铝型材后续需要进行阳极氧化,表面处理前的挤压纹如何控制?
答:我们采用高品质模具钢材并定期修模,挤压后严格检验模具纹深浅。对于要求镜面或高光氧化的车灯外壳料,可提供三酸氧化着色或电解电泳工艺,有效遮盖或减弱挤压纹路。
问:如何保证大批量车灯散热铝型材的导热性能一致?
答:严格执行铝合金牌号成分内控标准,每炉次取样做光谱分析,确保镁、硅、铜等元素含量在最佳导热区间。同时,固溶时效工艺参数全程记录,保障硬度与导热系数的均衡。
问:如果在使用过程中发现型材有轻微扭拧,永裕的售后如何处理?
答:工作时间反馈的此类问题我们2小时内响应,4小时内给出处理方案。确属生产原因造成的扭拧超差,我们将无条件退货或换货,并承担相应运费。我们提供终身技术支持,协助优化后续装配工艺。
问:贵公司车灯铝型材**可以做到多长?能否提供6米以上的型材运输?
答:常规挤压最长可供应6米定尺,深加工可处理6mm-6000mm长度。6米以上型材如需散装运输,我们会根据截面尺寸定制专用包装架,并协调专线物流,防止运输过程中的碰伤。
如需进一步对接车灯铝型材的技术选型或获取样品测试,可直接联系 陈先生,联系电话:13630011365。
 冀公网安备13010402002588