

上海洲慧焊接材料
焊接材料,焊接设备,金属材料,机械设备及配件

服务热线
400-8868-300




联系姓名:董经理
联系电话:400-8868-300
所在地区:上海
主营产品:焊接材料,焊接设备,金属材料,机械设备及配件
提交后,商家将派专人为您服务
符合 GB/T 5117 E5015-N7 P相当 AWS A5.5 E7015-GISO 2560-B-E 49 15-N7 P
说明:
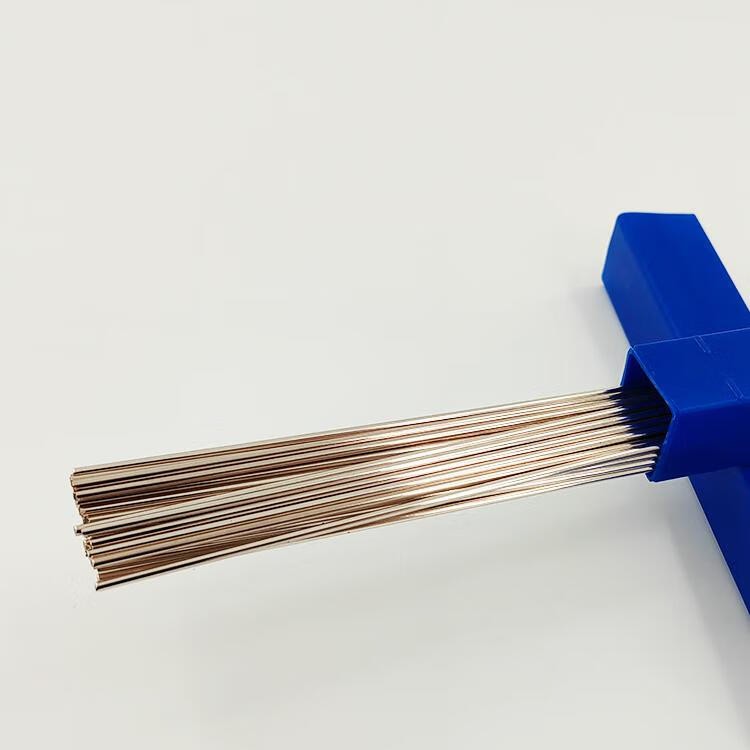
W107Ni是低氢钠型药皮含Ni的低温钢焊条,直流反接,可全位置焊接。由于焊缝含有3.5%左右的Ni,熔敷金属具有良好的回火稳定性。
用途:
焊接06AlNbCuN、06MnNb及3.5Ni钢结构。
熔敷金属化学成分(%)
|
试验项目 |
C |
Mn |
Si |
Ni |
||
| 保证值 | ≤0.050 | ≤1.25 | ≤0.50 | ≤0.030 | ≤0.030 | 3.00~3.75 |
| 例值 | 0.040 | 0.60 | 0.15 | 0.003 | 0.012 | 3.52 |
熔敷金属力学性能(调质处理)
|
试验项目 |
Rm(MPa) |
ReL/Rp0.2(MPa) |
A(%) |
KV2(J) |
|
-100℃ |
||||
| 保证值 | ≥490 | ≥390 | ≥20 | ≥27 |
| 例值 | 520 | 400 | 30 | 90 |
X射线探伤要求:I级
参考电流(DC+)
|
焊条直径(mm) |
Φ2.0 |
Φ2.5 |
Φ3.2 |
Φ4.0 |
Φ5.0 |
| 焊接电流(A) | 40~70 | 60~90 | 100~130 | 150~180 | 170~210 |
注意事项:
1. 焊前焊条须经350~400℃烘焙1.5h,随烘随用。2. 焊前必须清除焊件铁锈、油污、水分等杂质。3. 焊接时应采用短弧操作,以窄道焊为主。
焊接位置:




免责申明:中商114为国内互联网信息服务提供者,平台内所展示的商品/服务的标题、价格、详情等信息内容系由店铺经营者发布,其真实性、准确性和合法性均由店铺经营者负责。中商114提醒您购买商品/服务前注意谨慎核实,如您对商品/服务的标题、价格、详情等任何信息有任何疑问的,请及时通过电话与店铺经营者沟通确认;如您发现店铺内有任何违法/侵权信息,请立即向中商114举报并提供有效线索,我们会积极协助配合。
友情提醒:建议您通过拨打厂家联系方式确认最终价格,并索要低温钢焊条_焊条样品确认产品质量。如低温钢焊条_焊条报价过低,可能为虚假信息,请确认低温钢焊条_焊条报价真实性,谨防上当受骗。

扫描手机看商机
CopyRight 2016-2025 www.zhongshang114.com
河北搜企电子商务股份有限公司版权所有
联系地址:河北省石家庄市中山东路118号东方新世界中心6层
创业有风险,投资需谨慎




 冀公网安备13010402002588