


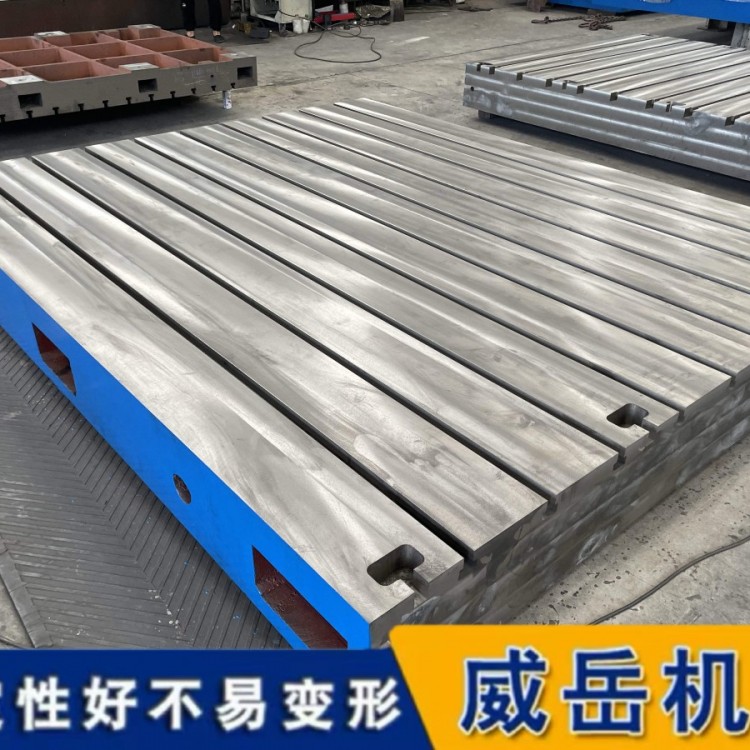
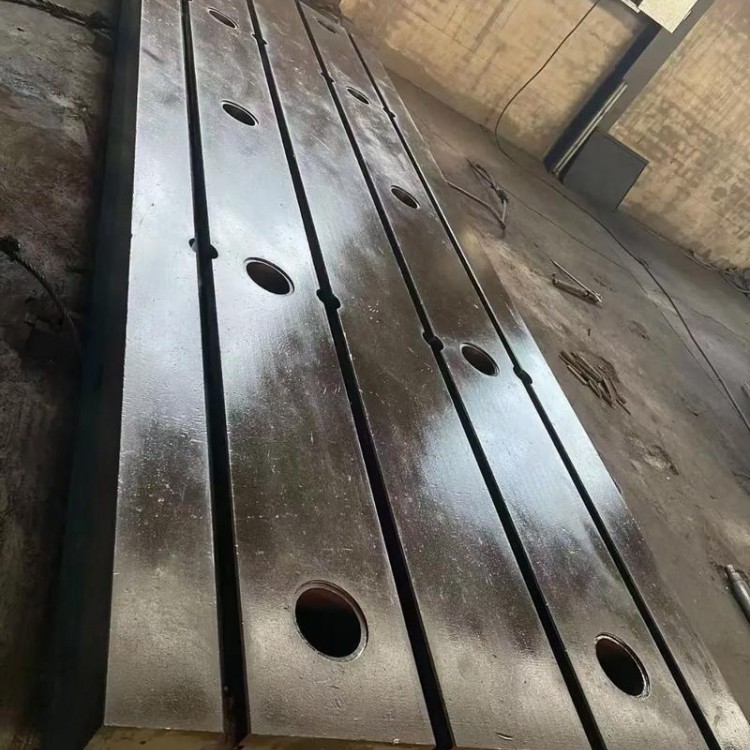
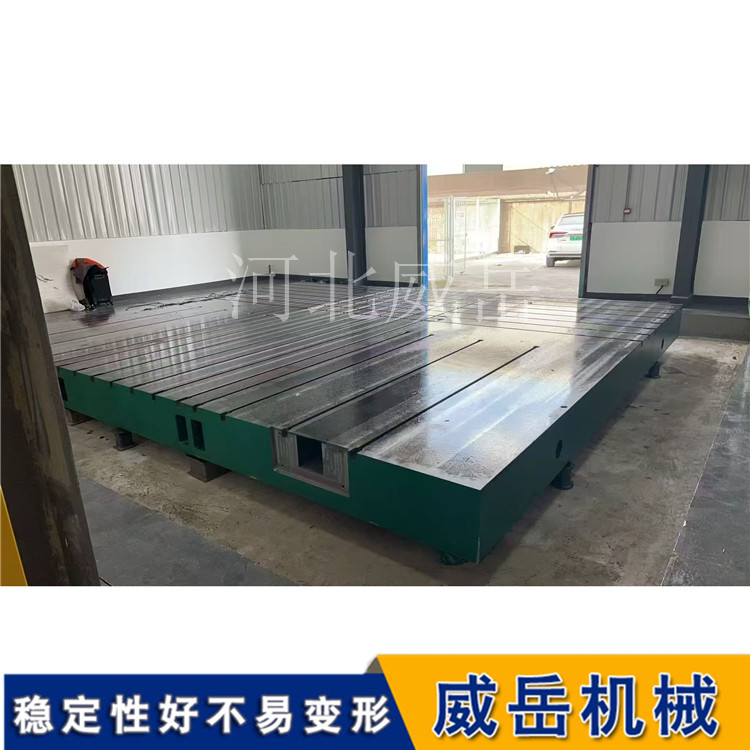
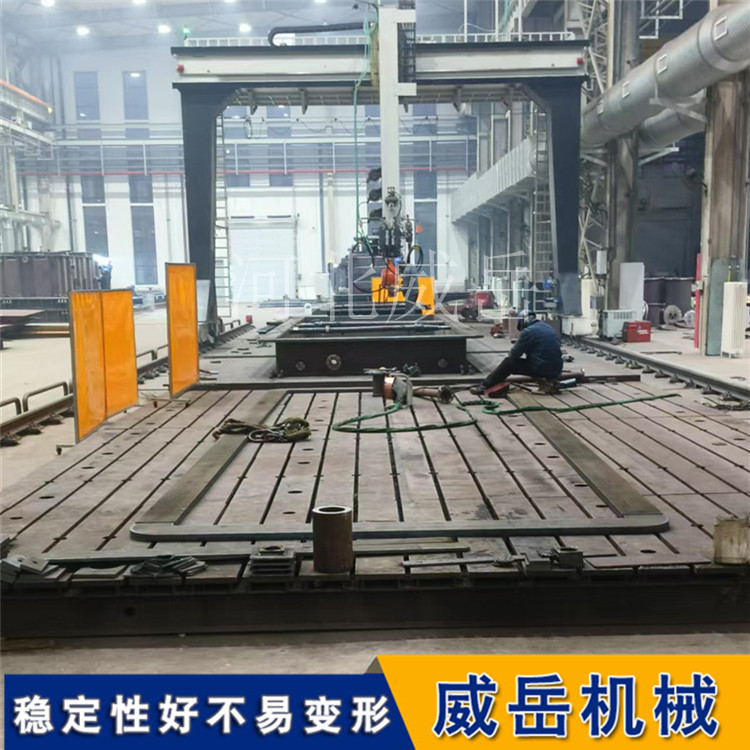
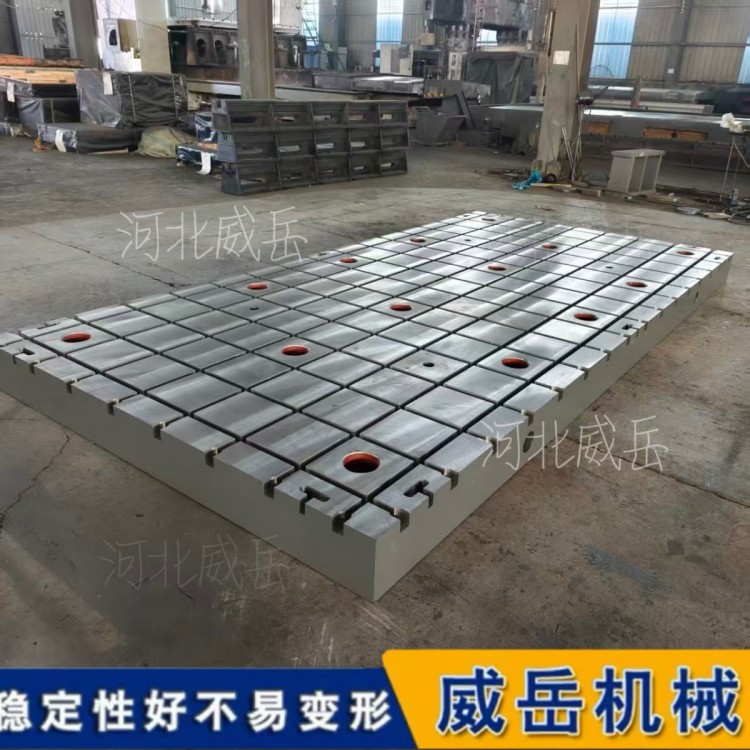
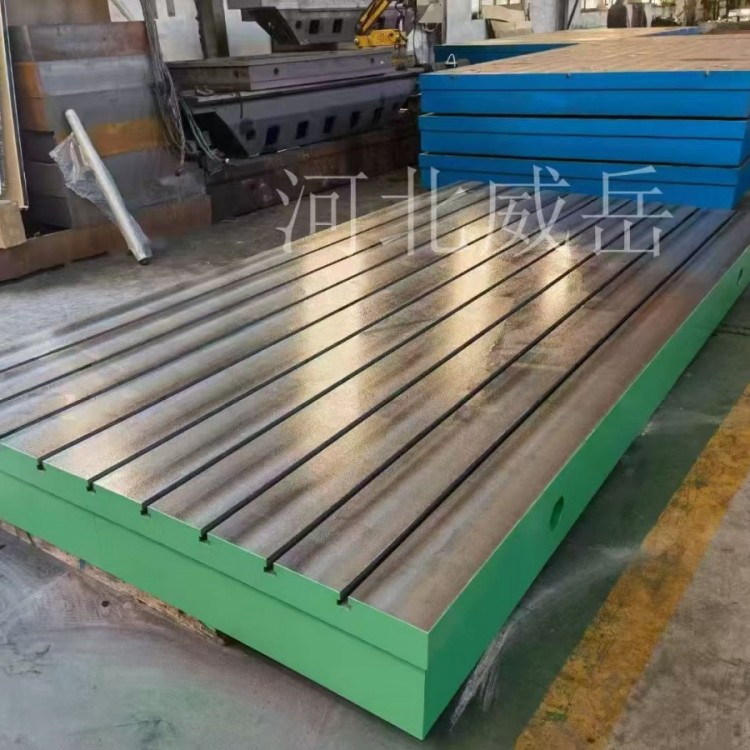
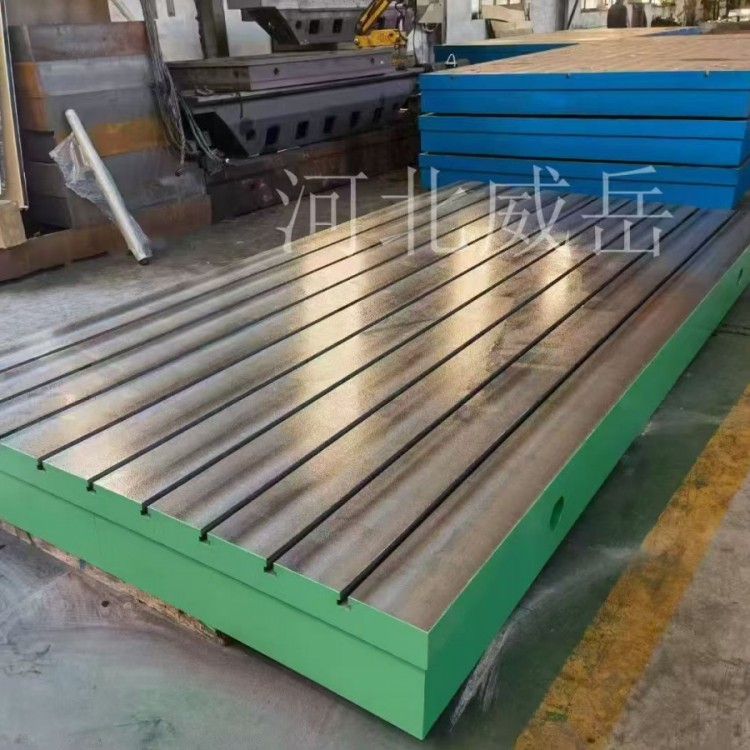
铸铁地轨,行业内也常叫 T 型槽地轨、地槽铁、基础槽铁、地梁、条形铸铁平台,是重型装备装配、试验、焊接工装领域非常经典的模块化条形基准承载构件。和整体式铸铁平台不同,它以长条铸梁为单元,多根平行排布、拼接组合,专门用来解决大型、超长、大跨度设备的固定、找平、工装定位难题,是车间重型产线、试验台、落地镗配套的核心基础件。
一、材质与铸造工艺
主流材质选用HT250、HT300 高强度灰铸铁,重载、高频震动工况可选 QT500 球墨铸铁。工作面硬度 HB170–240,刚性强、减震性能好、热稳定性佳,受温度变化影响小,适合长期静态承载与动态试验工况抖音百科。
铸件成型后,时效处理是控制变形的核心工序:采用 600–700℃人工退火时效,也可搭配震动时效,充分释放铸造内应力;高的端订单可叠加自然时效,大幅降低后期使用中蠕变变形的风险。铸件内部合理布置加强筋板,优化壁厚结构,兼顾自重与抗弯、抗压承载能力,避免单点重压下弯曲变形。
毛坯完成时效后,上数控龙门铣床精加工工作面与 T 型槽,槽口倒角处理,保证 T 型螺栓滑动顺畅,槽距、槽宽、槽深严格按图纸加工,槽型为标准倒 T 结构,适配国标 T 型螺栓、压板、定位块等工装配件。
二、结构分类与规格特点
按结构形式分为单槽地轨、双槽地轨、多 T 型槽地轨,按承载分为轻型、中型、重型三个等级:
1. 单槽地轨:单条 T 型槽,结构简洁,自重轻,适合中小型机组、辅助工装、产线辅助定位;
2. 双槽 / 多槽地轨:一条铸梁上布置两道或多道 T 型槽,单点承载更大,工装点位选择更多,多用于电机试验台、工程机械总成拼装、重型焊接工装;
3. 单根常规长度 2m–6m,超长工况采用多根对接拼接,单根方便铸造、机加工、运输与吊装,规避超大整体平台铸造难、运输超限、造价高昂的痛点。
核心优势:按需布轨,只在设备支撑点位置布置地轨,不用铺满整块大平台,材料成本更低、现场布局灵活,后期技改、设备移位时,可单独调整其中一根地轨,不用整体拆除基准底座。
三、安装调平技术要求
地轨一般预埋于地面基础内,也可做落地式垫高安装,配套调整垫铁、地脚螺栓、地锚器,灌浆固定。
1. 埋设高度:工作面和车间地坪持平,或高出地坪 3–5mm,防止积水、积料掩埋;
2. 水平精度:任意 1m 长度水平偏差≤1mm,单根地轨全长水平偏差≤2mm;多条地轨之间对应点高差≤1mm,轨道平行度偏差<2mm;
3. 安装流程:基础基坑浇筑→放置地轨、垫铁粗调→0.02mm/m 精的密水平仪 + 百分表精校→二次灌浆养护→固化后复测复检;
4. 拼接接缝:对接位置做好过渡找平,接缝处尽量避开设备支脚、工装压紧点位,减少接缝对承载的影响抖音百科。
四、日常维护与精度保养要点
1. 工作面及时清理铁屑、焊渣、沙尘,硬质杂物不要长期留在 T 型槽内,避免压伤槽口、刮伤工作面;
2. 闲置时清理干净,涂抹防锈油,防止锈蚀;
3. 新装前 3 个月为沉降观察期,每月复测一次水平;稳定使用后,常规工况每半年校准一次,重载、震动试验工况缩短至 3–6 个月;
4. 禁止直接在工作面猛砸、电焊引弧,如需焊接,做好隔离防护;
5. 地基沉降、重载冲击造成精度偏移时,松开灌浆、调整垫铁重新找平,再次灌浆固定,无需整体更换地轨
五、选型避坑提醒
1. 不要只看外形低价,重 的点确认是否做充分时效,未时效地轨短期看着平整,重载一段时间后慢慢弯曲,精度报废;
2. 槽宽、槽深、槽距要匹配你现有 T 型螺栓规格,避免买回来配件不通用;
3. 承载吨位提前告知厂家,合理设计筋板与截面尺寸,防止选轻型地轨承受集中重压;
4. 精度预期要理性:地轨是支撑定位基准,不是精的密检验平板,不要用 0 级平台的精度标准要求地轨。





















 冀公网安备13010402002588