


▶ 公司介绍
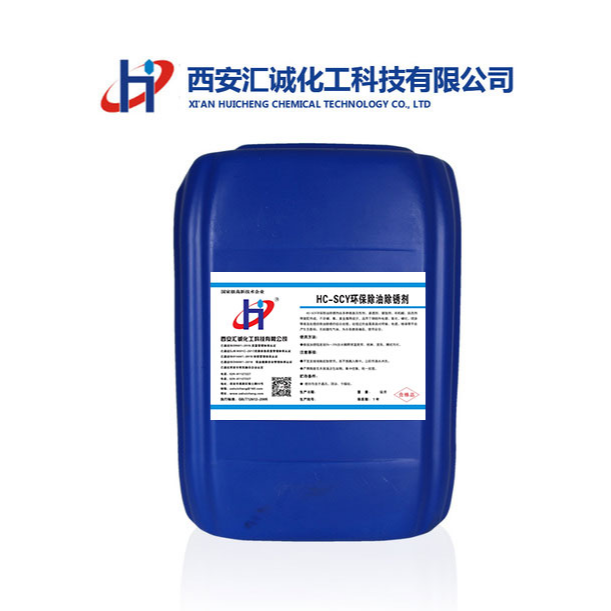
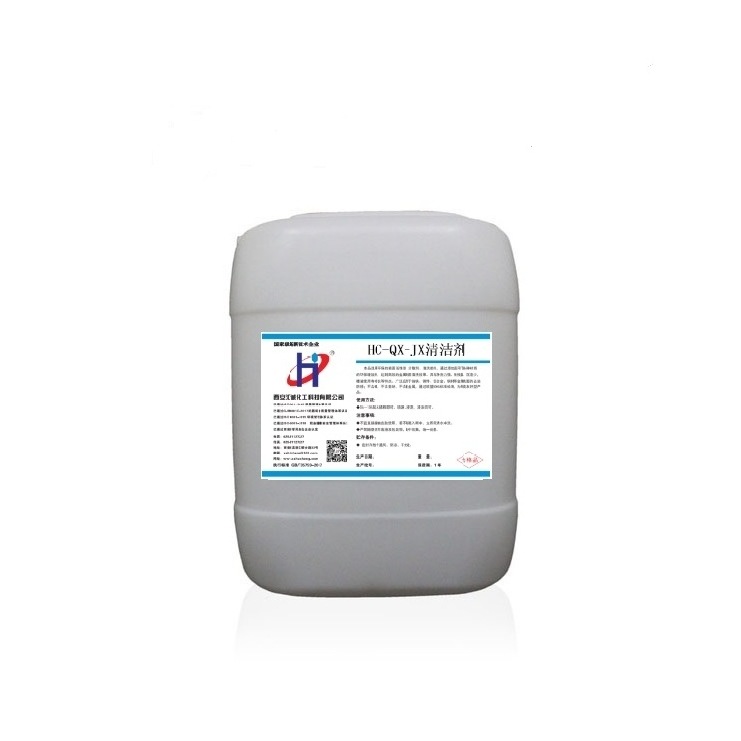
西安汇诚化工科技有限公司(自有品牌 HC/汇诚,工厂直供)生产供应 HC-SCY 除油除锈剂,25kg 桶装、西安现货。钢铁件电镀、氧化、磷化、喷涂之前,油和锈是必须一起解决的两件事——分两道工序做,等于多一个槽、多一次漂洗、多一倍工时。SCY 把这两步压成一步:除油和除锈同槽完成,一件带油带锈的钢件进去,出来是干净的活化表面。看家本领在配方口径——不含磷、不含氟、不含重金属,这三个是表面处理行业环保审核最常卡的三项,源头不用,末端就不用为它们买单。超声、浸渍都适配,常温到 40℃,1:5~1:10 稀释。
▶ 产品参数速览
品牌:汇诚(HC)
型号:HC-SCY
包装:25kg/桶(塑料桶)
化学类型:酸性除油除锈二合一
外观:无色至淡黄色透明液体
pH(原液,25℃):典型 1~2
稀释比例:1:5~1:10(工作液浓度约 9.1%~16.7%)
使用温度:常温~40℃
清洗方式:超声波、浸渍
适用材质:各类钢铁件(碳钢、铸铁)
防锈性能:无(酸洗后须尽快转工序或钝化)
磷 / 氟 / 重金属:不含磷、不含氟、不含重金属
样品:可提供 500ml 样品
发货地:陕西 西安
保质期:12 个月(未开封,5~35℃ 阴凉存放)
参数说明:以上参数为出厂典型值,可能随产品迭代调整;需要最新技术数据表(TDS)与批次检验报告请联系我们索取。
▶ 产品核心性能
✅ 除油除锈二合一:一道工序替代「脱脂 + 酸洗」两道槽,省工时、省漂洗水、省场地
✅ 不含磷氟重金属:三项环保审核高频卡点同时摘掉,末端处理负担轻
✅ 常温到 40℃ 可用:常规件常温即可,厚锈升温到 35~40℃ 明显提速
✅ 超声适配:低泡配方,超声槽内氧化皮、锈渣剥离后不糊住振板
✅ 1:5~1:10 灵活配比:轻锈轻油走 1:10,重锈重油走 1:5
✅ 活化表面:除锈后表面呈均匀灰白活化态,利于后续磷化、电镀、涂装附着
✅ 对铸铁友好:铸铁件疏松表面的锈与石墨油污可一并处理,不产生挂灰
✅ 25kg 桶装工厂直供:西安本地库存,小批量当天可发
▶ 应用场景
1、钢铁件电镀前处理——镀锌、镀镍、镀铬前的除油除锈,替代传统两道槽。
2、磷化前处理——磷化线前段的除油除锈,出槽后直接进磷化槽。
3、喷涂前处理——钢结构件、钣金件喷漆前的表面净化与活化。
4、铸铁件清洗——机床铸件、泵壳、阀门表面的锈蚀与石墨油污。
5、钢制零部件返修——库存件、旧件表面锈层的清除与复原。
6、氧化发黑前处理——发黑(发蓝)工艺前的除油除锈。
7、超声线批量处理——紧固件、冲压小件的篮装超声清洗。
▶ 常见问题
Q1:真的能同时除油和除锈?油不是会阻碍酸洗吗?
能,但要看油和锈的比例。SCY 是酸性体系里加了表面活性剂的复合配方:表面活性剂先把油膜乳化剥离,酸再接触金属表面溶锈,两者是接力关系。如果工件是「厚油 + 厚锈」,油膜太厚会拖慢酸的作用,建议先做一次预脱脂或热水预冲;常规的工序间防锈油 + 轻锈,一步到位没问题。
Q2:不含氟,除锈速度会不会慢很多?
氟的作用主要是络合铁离子、加快溶锈并抑制挂灰。不含氟的配方靠有机酸与促进剂复配达到接近的效果,速度上确实略慢于含氟体系,但换来的是:槽液不含氟、废水不用除氟、工件不带氟残留(对后续电镀、涂装的附着有好处)。取舍看你更在意节拍还是环保口径。
Q3:洗完为什么很快就返锈?
酸洗后表面是活性金属面,暴露在空气里几分钟就开始返锈,这是正常物理现象,不是产品问题。处理办法:出槽后立即两级漂洗,然后马上进下道工序(磷化/钝化/涂装),或者在漂洗水中加 0.3%~0.5% 的防锈剂做工序间保护。中间不能晾着等。
▶ 使用工艺要点
1、开槽:按 1:5~1:10 兑水(先加水后缓慢加液并搅拌);厚锈工况升温至 35~40℃。
2、预洗:厚油污先热水预冲或预脱脂,避免油膜阻碍酸与金属接触。
3、处理:浸渍 5~20 分钟(视锈层厚度)或超声 3~10 分钟;过程中翻动工件,让气泡与锈渣脱离。
4、漂洗:立即两级清水漂洗(出槽到漂洗 ≤30 秒),末道软化水;防止二次返锈。
5、维护:每班测酸度(pH 或滴定)与铁离子浓度;铁离子高、除锈变慢时补加原液或换槽。
▶ 安全注意事项
1、本品为酸性产品,原液 pH 低,操作时须戴耐酸手套、护目镜或面屏,避免与皮肤、眼睛直接接触;溅到皮肤立即用大量清水冲洗,溅入眼睛冲洗 15 分钟后就医。
2、不可与碱性清洗剂、含氯产品混用,混用会中和失效并可能放出刺激性气体;换槽前须彻底清洗槽体。
3、对铝、锌、镁等两性金属及镀锌件有腐蚀风险,非本产品适用范围时不得浸泡;工件材质不明时先做小样浸泡试验(≥30 分钟)。
4、酸性废液须中和至 pH 6~9 后方可排入污水系统,按当地环保要求处置;不得直接排入雨水管网。
5、槽边与地坑作业须保持通风;完整 TDS、MSDS 与危废处置建议可向我们索取。
▶ 安全使用问答
问:高强钢、弹簧件泡 SCY,会不会有氢脆风险?
答:有这个风险,酸洗氢脆是行业通病。SCY 常温、不含氟的体系氢脆倾向相对温和,但对氢脆敏感的工件——弹簧、10.9 级及以上高强度紧固件、薄壁高强件——酸洗后建议 190~220℃ 烘烤 2~4 小时驱氢再投入使用。接到这类工单,先问材质等级再定工艺,不要默认所有钢件都能直接过槽。
问:SCY 的酸槽,防护配到什么程度才合规?
答:四件套:耐酸手套、护目镜或面屏、耐酸围裙、槽边清水冲洗点。配液永远是先水后液、缓慢加入并搅拌——往浓酸工作液里快速倒料会局部放热飞溅。槽体用 PP/PVDF 或玻璃钢,不推荐不锈钢槽:氯离子加酸性环境会把焊缝慢慢咬穿,漏槽比腐蚀工件严重得多。
问:铸铁件泡完,槽底一层黑渣是什么?
答:是石墨和锈渣的混合沉淀,铸件酸洗的正常现象,不是产品问题。但要按班清:渣层太厚会糊住工件下表面,局部接触不到药液,除锈不均。每班结束后沉淀一小时抽渣一次,槽液上部清液照常使用,不必因此整槽换掉。
▶ 信任背书
西安汇诚化工科技有限公司是自有品牌 HC/汇诚 的生产企业,工厂直供、无中间环节,清洗剂、防锈剂、磷化液、金属加工液全系自产。西北本地库存,可提供 500ml 样品试用、出厂检验报告与完整 TDS、MSDS;如客户验厂需要,可出具配方不含磷、氟、重金属的书面说明。

















 冀公网安备13010402002588