
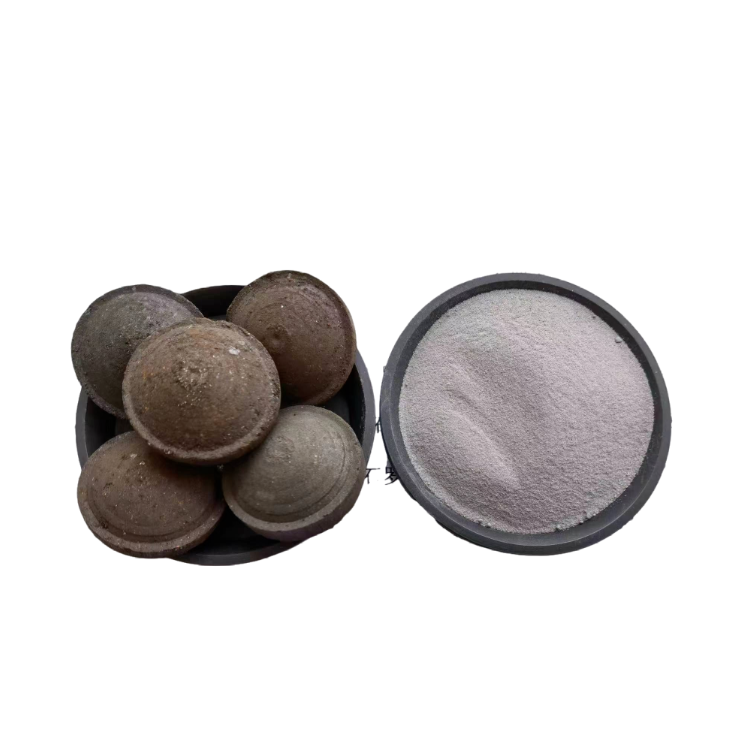
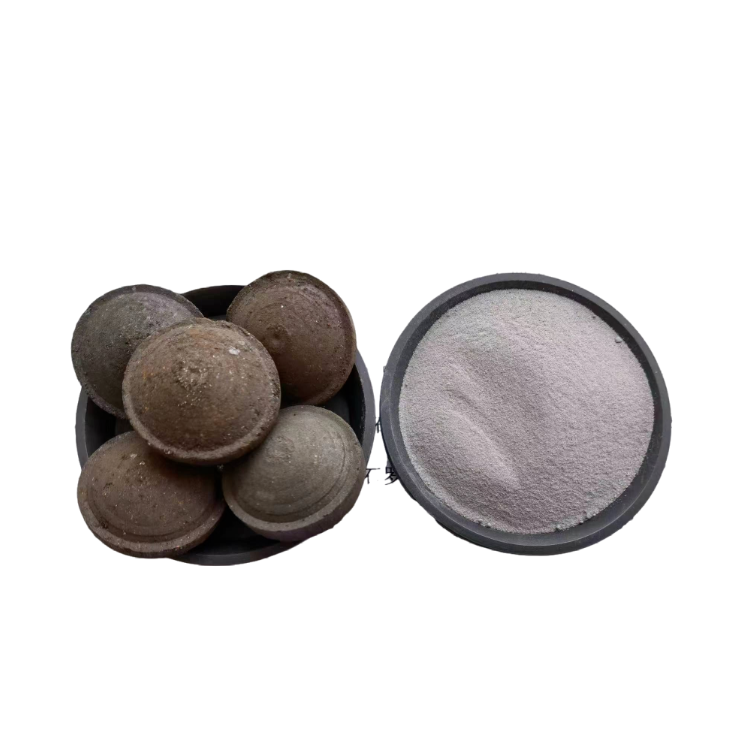


想压得最结实,核心在于:料匀、水准、预压实、压力稳、别过压。
先拌到合适湿度
粘合剂先和矿粉干拌均匀,再分次加水。手捏成团、轻碰能散、不粘手就对了。普通对辊压球机一般加 8%–12%;带预压密设备可降到 5%左右 。
让料仓稳定喂料
料要连续、均匀进辊。忽多忽少,球窝填不满,出来的球中间就是松的。
预压排气很关键
细矿粉里藏着很多空气,直接硬压容易封在球心,后面开裂。有预压螺旋就让物料先进去压实,再进主压区。
压力逐步加到合适点
矿粉类线比压常见参考是 8–12 吨/厘米辊宽 。先从低档试,每调一次压一批球,看强度变化。
看球判断有没有压到位
掉角、松散 → 料湿或压力不够。
表面腰裂、出辊回弹 → 多半压过头了。
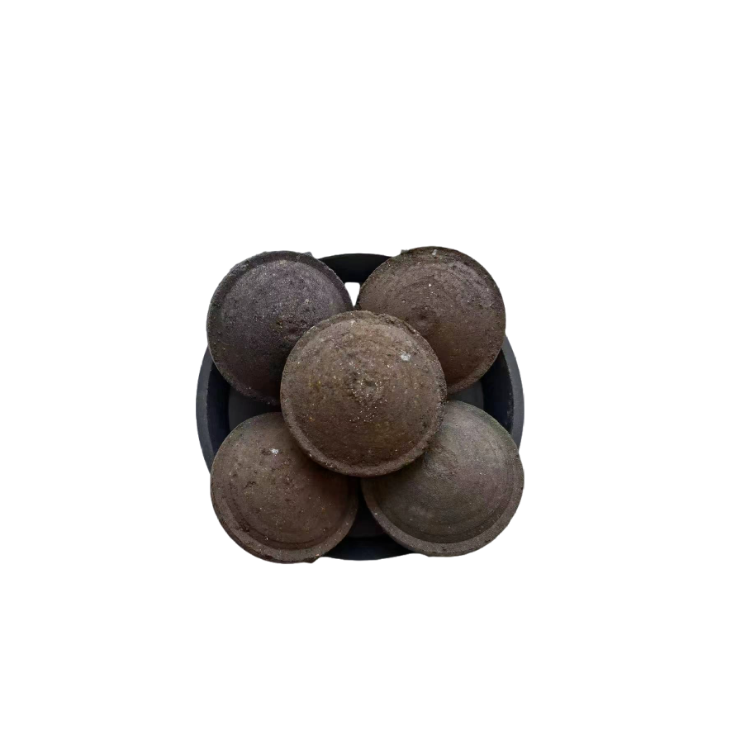
表面光滑、拿起来不变形 → 接近合适状态。
成型后慢慢定型
刚出球的湿球不宜立即搬运。自然晾晒或烘干,具体时间看天气和厚度。烘干太快,外面干了里面还有水,受热容易炸裂 。
一句话:水分适中、预压实、压力稳、避免过度压制,这样压出来的球最结实。
















 冀公网安备13010402002588