




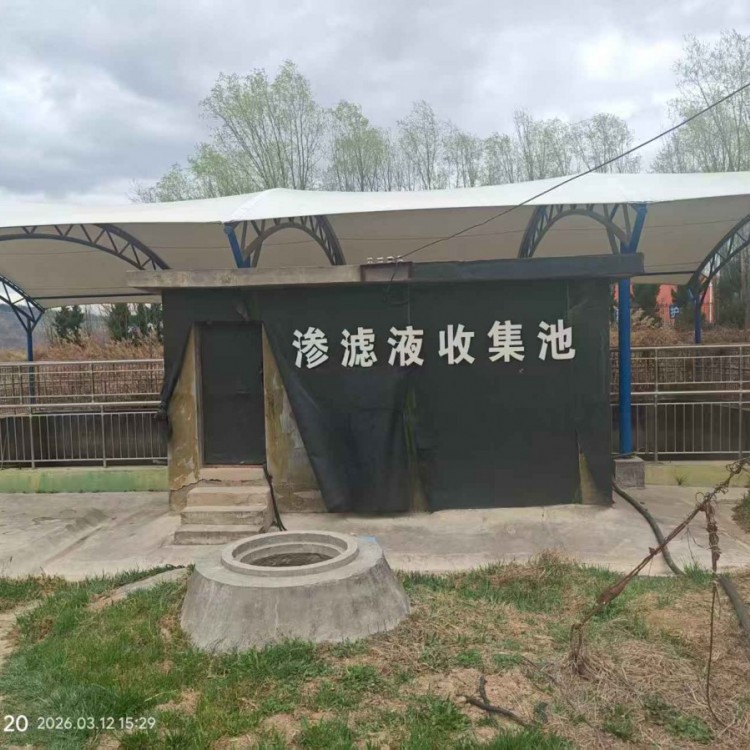
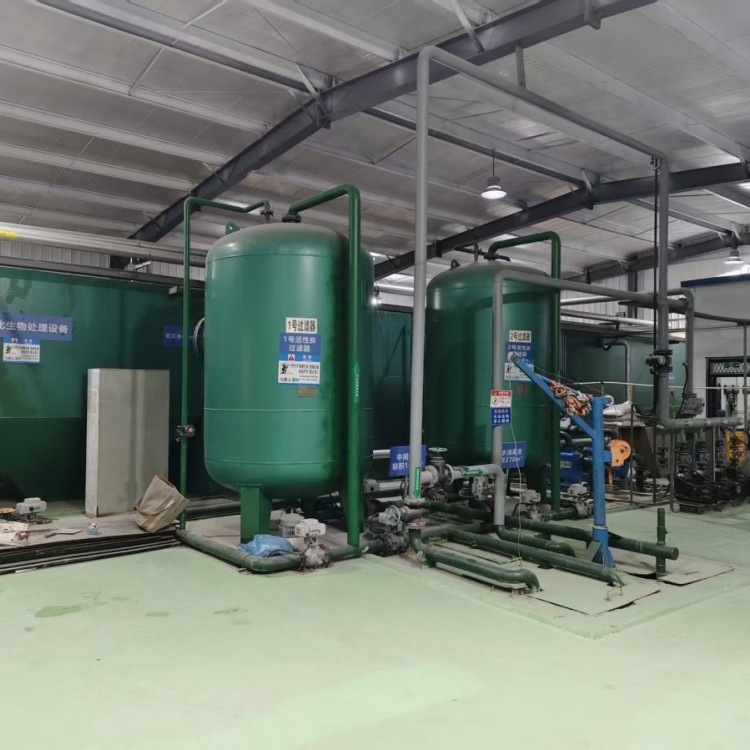


垃圾焚烧厂废水主要包含垃圾坑渗滤液、车间冲洗废水、烟气洗烟废水与初期雨水,具有污染物浓度高、氨氮高、盐分高、水质波动大、含有大量难降解腐殖质等特点,常规污水处理设备难以稳定达标。垃圾焚烧废水处理成套设备以“预处理+生化处理+膜深度处理+浓液处置”为核心架构,是焚烧项目污染防控的关键配套装备,助力废水达标排放与水资源循环利用。
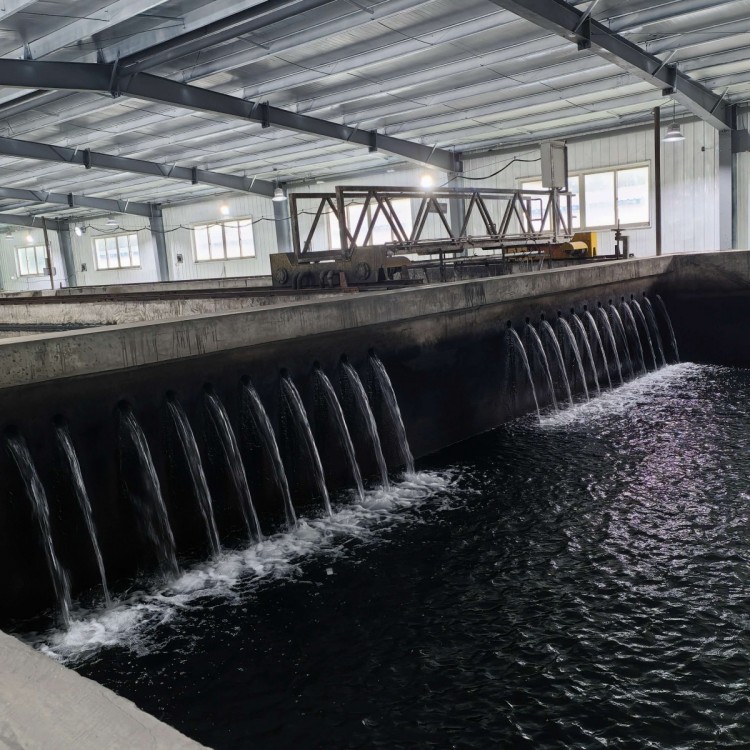
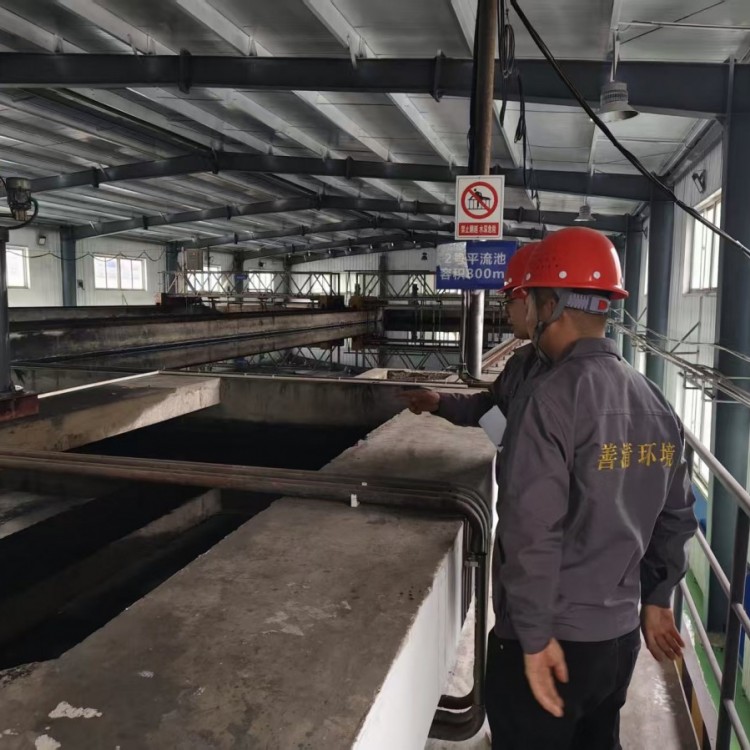
预处理单元设备由机械格栅、调节池、混凝沉淀装置、气浮机组成。格栅先行拦截塑料袋、残渣等大颗粒杂质,保护后续泵体与膜组件;调节池均衡水质水量,缓解垃圾进料波动带来的冲击负荷;混凝沉淀和气浮设备投加药剂,去除悬浮物、胶体和部分重金属,降低进水浊度,为生化系统创造稳定条件。
生化单元核心设备为UASB厌氧反应器与MBR膜生物反应器。厌氧设备在无氧环境下分解大部分易降解有机物,大幅削减COD;MBR集成缺氧、好氧反应池与超滤膜组件,替代传统二沉池,污泥浓度高、脱氮效果强,高效降解氨氮,泥水分离效果稳定,出水悬浮物极低,适配焚烧废水高氨氮的处理难点。
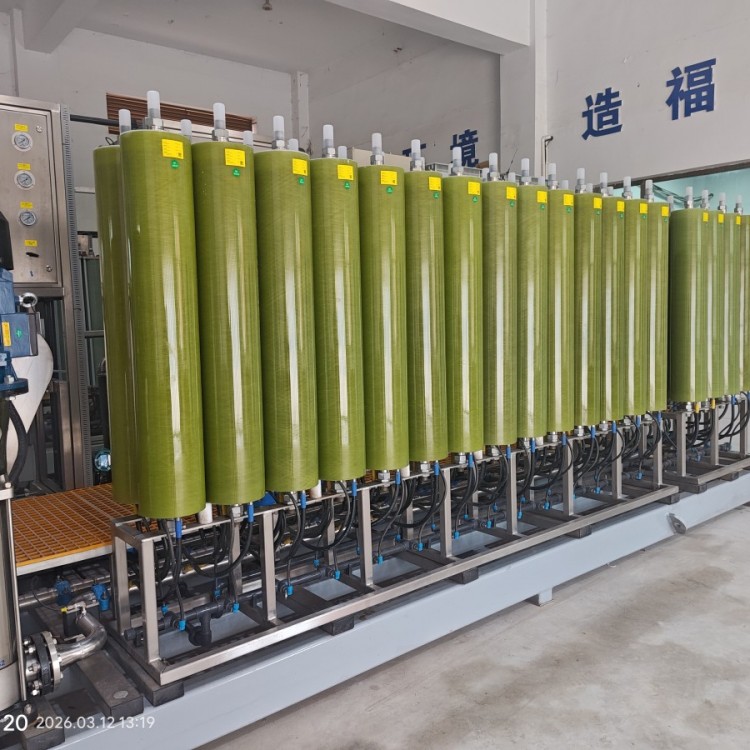
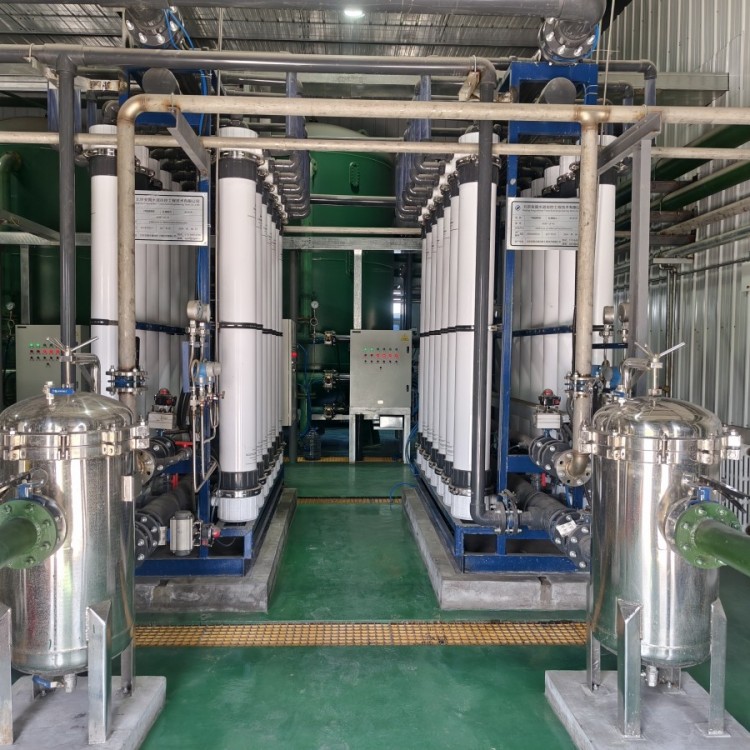
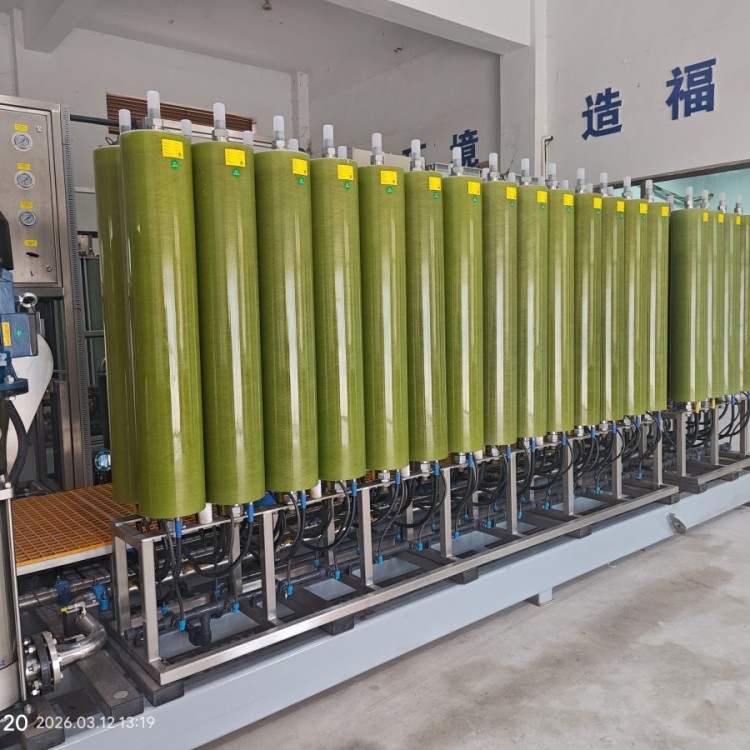
深度处理单元配备纳滤、反渗透或DTRO碟管式反渗透设备,专门去除生化残留的难降解有机物、总氮、重金属与盐分。膜产水清澈稳定,可回用于循环冷却、场地冲洗,实现水资源回用;膜分离产生的浓缩液盐分高、污染物富集,配套MVR蒸发设备,利用焚烧余热进行蒸发减量,冷凝水回流处理,结晶盐渣固化处置,逐步实现废水近零排放目标。
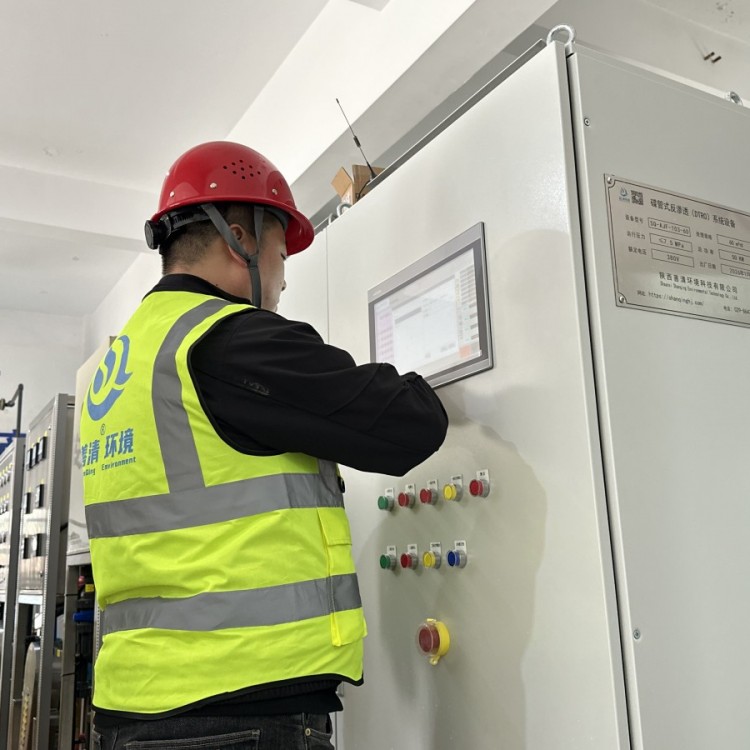
整套设备配套加药系统、在线监测仪表、自控系统、污泥脱水机、除臭装置。PLC自动控制系统实时监测pH、COD、氨氮、压力等参数,自动调节药剂投加、泵组启停与膜清洗周期,降低运维难度;膜组件设置在线清洗装置,延缓膜污染,延长使用寿命。
当前行业设备趋向集成化、模块化,可根据焚烧厂规模灵活定制,占地紧凑,适配新建和技改项目。在环保管控日趋严格的背景下,垃圾焚烧废水处理成套设备有效破解渗滤液处理难题,减少污染物外排,推动垃圾焚烧行业绿色低碳发展,是固废处置产业链中不可或缺的环保装备。


















 冀公网安备13010402002588