





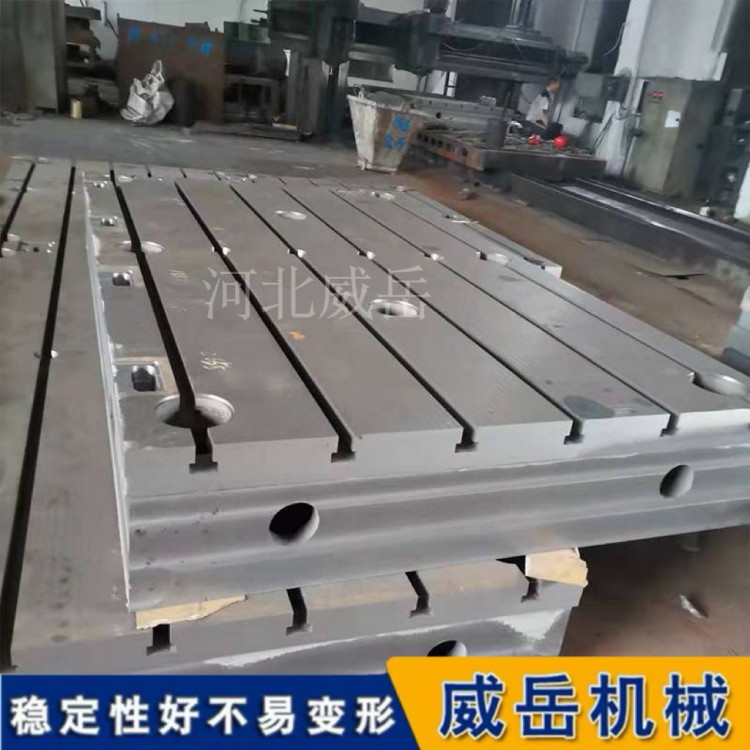
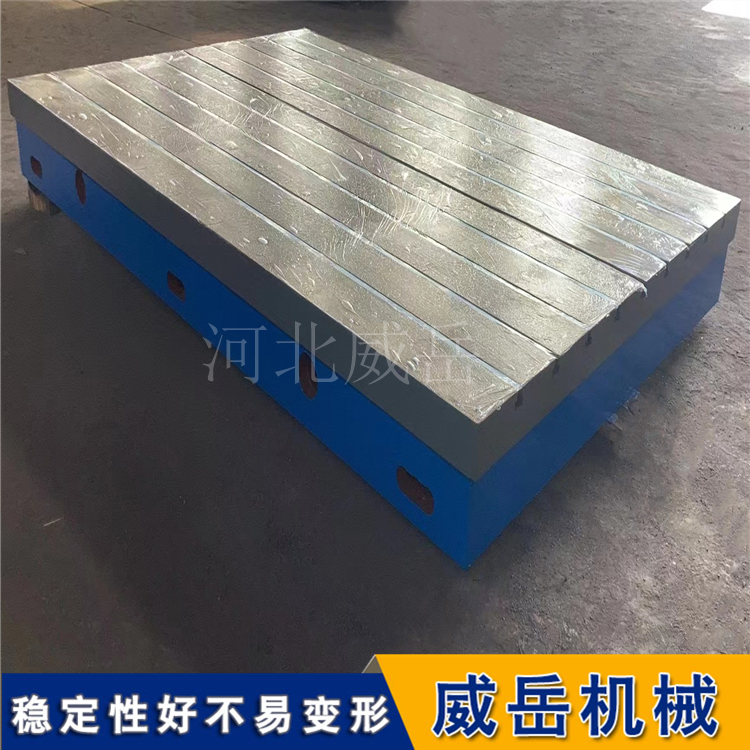
T型槽平台又称T型槽平板、T型槽工作台,是机械装配、设备调试、焊接检验和工件固定中常用的基础工装。其工作面加工有标准T型槽,配合T型槽螺栓、压板和螺母,可快速装夹和固定设备。平台多采用HT200、HT250或HT300灰铸铁制造,工作面硬度一般为HB170~240,精度分0、1、2、3级。
一、安装与调平
T型槽平台安装应选择坚固、平整的混凝土地面或专用基础。小型平台用三组调整垫铁按三角形布置;大型平台每1.2~1.5米一组垫铁,拼接处和边角加密。垫铁与平台底面接触率应达80%以上,不得悬空。用合像水平仪或电子水平仪调平,单根任意1米内水平度≤1mm,全长≤2mm。调平后按对角线顺序均匀拧紧地脚螺栓,避免因紧固导致变形。
二、使用前检查
每次使用前应清理T型槽内的铁屑、油污和杂物,可用压缩空气或软毛刷,禁止用尖锐工具刮槽壁。检查槽口有无毛刺、崩裂,T型槽螺栓、螺母和压板是否完好。确认平台额定承载,工件总重不宜超过额定载荷的80%,重型工件应均匀分布,严禁集中压在台面边缘或局部区域。
三、工件装夹要点
T型槽螺栓必的须从槽端放入,不得从槽口中间强行砸入。螺栓头部应与槽底贴合,螺栓保持垂直。压板垫铁高度应与工件受压面匹配,压紧点尽量靠近工件,避免压板倾斜或悬空。拧紧螺母时按对角、分次、均匀的原则,不可一次拧死,防止工件移动或台面局部受力过大。
四、操作规范
工件应轻放,禁止冲击、锤击工作面,禁止在台面上直接进行重力敲击作业。焊接时应对飞溅进行遮挡,焊后及时清理焊渣。避免尖锐工具划伤台面,禁止将平台当砧板使用。吊装平台时应使用柔性吊带,避免钢丝绳勒伤T型槽槽口。
五、清洁与防锈
每次使用后彻的底清理切屑、油污和冷却液,干燥后在工作面薄涂防锈油。长期停用时涂防锈脂,并覆盖防尘罩。环境相对湿度建议控制在60%以下,潮湿车间应定期除湿。若发现轻微锈蚀,可用除锈剂清理后抛光并补涂防锈油;锈蚀形成坑洼时,应评估精度是否超差。
六、精度检查与修复
建议每3~6个月复检一次精度,内容包括工作面平面度、T型槽直线度、槽距和槽口磨损。检测工具可用水平仪、平尺、百分表和塞尺。平面度轻微超差可通过刮研修复,每次刮削量控制在0.002~0.005mm,直至接触点达到相应精度等级。T型槽磨损或崩口,可修槽后加镶条恢复;严重变形或裂纹,应评估降级使用或报废。
七、常见问题与对策
平面度超差:检查垫铁是否悬空、地脚是否松动,重新调平;必要时刮研。
T型槽磨损:避免螺栓长期在槽内滑动,定期清理;磨损严重可镶条修复。
台面生锈:坚持用后涂油,潮湿环境加强除湿,已锈蚀及时处理。
螺栓卡死:清理槽内铁屑,涂少量润滑剂,禁止强行敲打。
局部变形:控制载荷均匀,重型工件加垫板分散压力。
八、维护口诀
槽内清、螺栓正、压板稳、受力均、常防锈、定期检。规范使用和科学维护,可让T型槽平台长期保持精度稳定,延长使用寿命。






 冀公网安备13010402002588