





电镀废水处理设备并非单一装置,而是围绕特定水质目标构建的成套系统。电镀废水含有铬、镍、铜、锌等重金属离子,以及氰化物、络合剂和酸碱物质,其中六价铬的毒性比三价铬高出百倍,含氰废水更是具有剧毒风险。这些特征决定了处理设备必须具备分质收集、靶向去除和稳定运行的能力。
化学法设备系统是应用最广泛的工艺路线,核心构成包括配备pH自动控制的多级反应槽、斜管沉淀池和厢式压滤机。重金属离子转化为氢氧化物或硫化物沉淀。该系统的优势在于工艺成熟、投资较低,。但其局限同样明显:污泥产量大,出水重金属浓度通常难以稳定低于0.1mg/L,且对络合态重金属去除效果有限。
针对络合废水和含氰废水,设备设计需要增加专门的破络与破氰单元。含氰废水需采用两级碱性氯化法,先在一级破氰池中将pH调至10—11、投加次药剂使氰化物氧化为氰酸盐,再于二级反应中将pH降至8.5以下完成彻底分解。络合废水则需通过破络反应槽,配合在线pH计和ORP计实现药剂精准投加,破坏金属—络合剂键合后再进行沉淀分离。
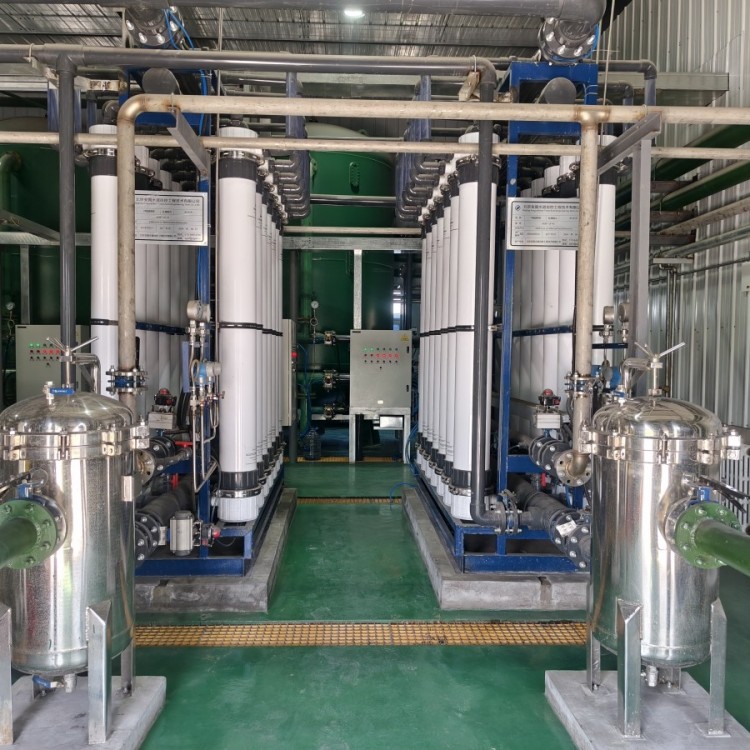
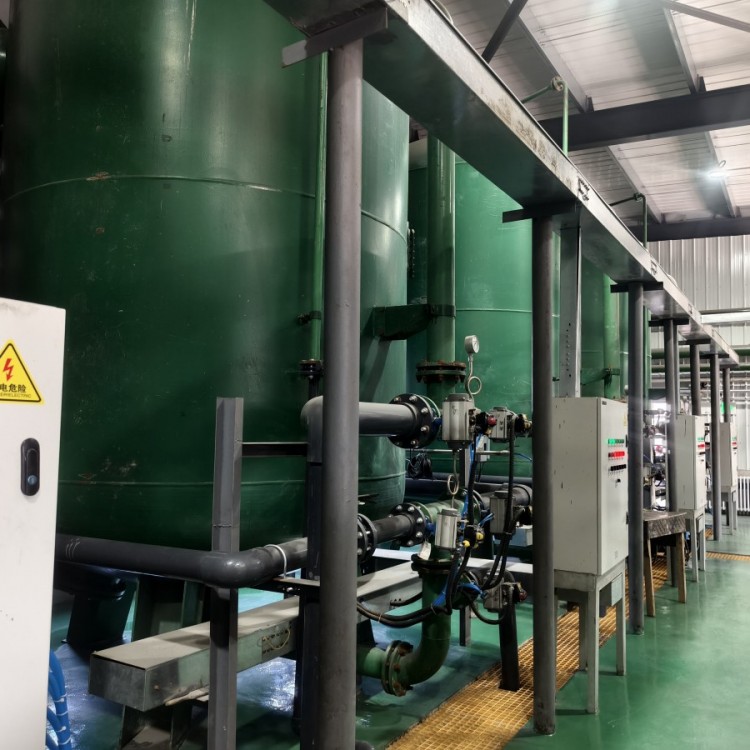
膜分离设备系统代表了深度处理与回用的技术方向。典型配置包括多介质过滤器、超滤膜组件、高压泵组和反渗透膜组件,对重金属离子的截留率可达98%以上。膜系统产水可直接回用于生产线漂洗工序,实现水资源循环。然而,膜污染控制和浓水处置是该系统的关键约束,浓水通常需要配套蒸发结晶设备进行最终处置。
设备选型的核心逻辑是“以水质定工艺,以标准定深度”。仅需达标排放时,化学沉淀配合压滤脱水即可满足多数场景;有回用需求时应叠加膜分离单元;面临零排放约束时,则需构建膜浓缩与蒸发结晶的完整闭环。自动化控制水平同样关键,现代电镀废水处理设备普遍采用PLC控制系统,结合在线pH、ORP和电导率监测,实现药剂投加和工艺参数的实时闭环调节,降低人工干预带来的运行波动风险。






 冀公网安备13010402002588