



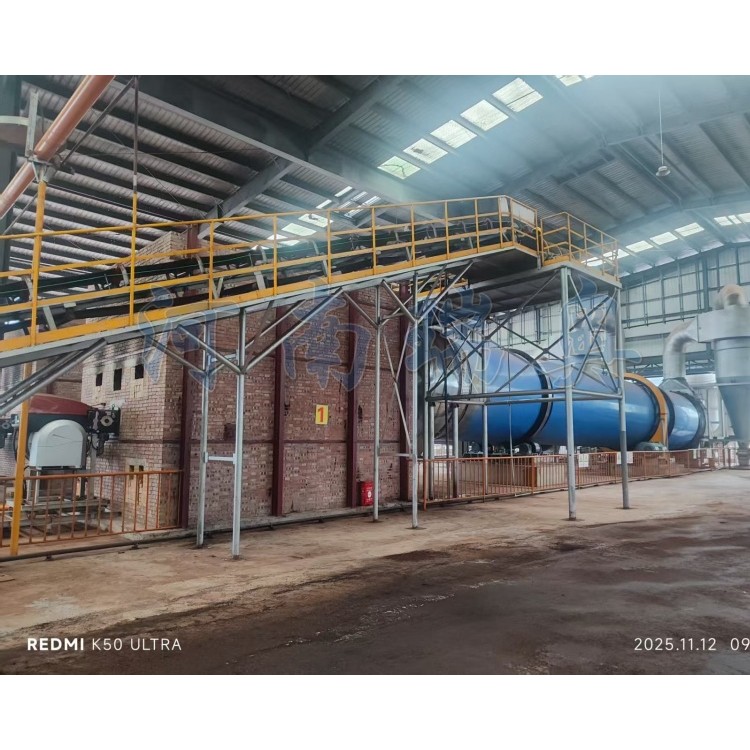


每年榨季,酒厂都会堆积大量葡萄皮渣、果梗与籽,含水量高达60%~70%,两三天就发酸发臭,葡萄酒糟烘干机正是为此而生:连续进料、快速脱水,把湿糟变成可长期储存的饲料原料或有机肥基料。
产品优势
处理量大、不堵料:滚筒加热风逆流工艺,单机日处理湿糟数吨至数百吨,连续作业稳定。
营养保留好:高温快速烘干方式,避免葡萄籽油与蛋白焦化,成品色泽、适口性更佳。
节能可选热源广:适配蒸汽、生物质、空气能热泵,尾气余热回收,吨料能耗远低于晾晒和箱式烘干。
洁净省心:PLC自动控温控湿,密闭负压运行,粘壁结焦少,车间无异味。
选型关键考量
1.算清产量与含水率:按榨季峰值日产量倒推机型,预留10%~20%余量,避免高峰期"吃不消"。
2.明确成品用途:做饲料要保蛋白、控色泽,;做肥料则更看重处理量与能耗。
3.热源匹配现场条件:蒸汽便宜但需锅炉,然气洁净但受管网限制,生物质适合产区就地取材,先算每吨运行成本再定。
4.重视粘壁与除杂:果梗多、糖分高易粘黏,优先选带打散装置、抄板优化、易清洗的机型。
5.看环保与案例:确认除尘除臭方案能否过环评,并考察厂家在同类果渣项目上的实绩与本地服务能力。






 冀公网安备13010402002588