烟道 OM‑5 防腐涂料施工|OM 涂料耐烟气腐蚀(电厂湿法脱硫净烟道专用)
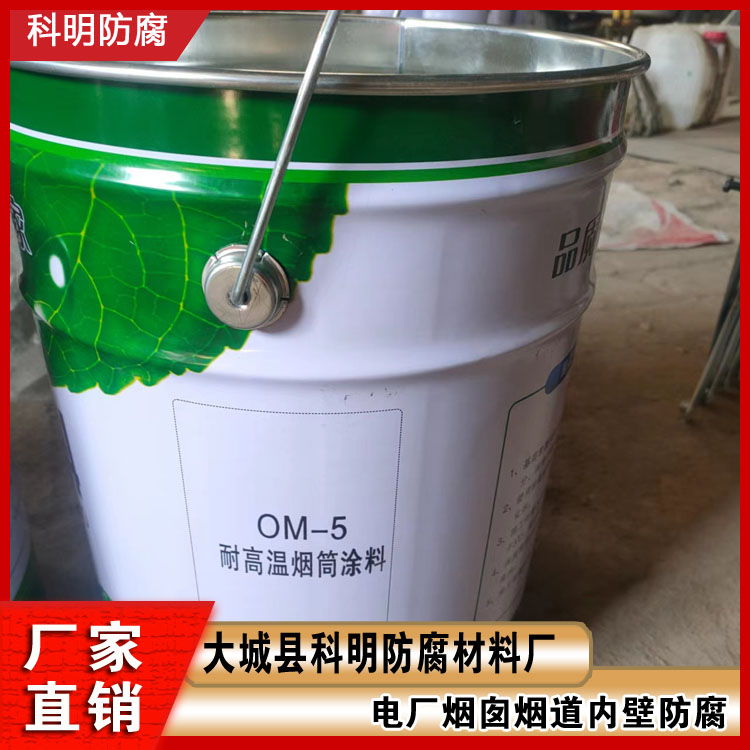
体系说明:OM 为整套配套体系,OM‑4 封闭底漆 + OM‑5 纳米陶瓷耐高温面漆,不可单独只用 OM‑5 面漆;适用于脱硫后净烟道、钢烟道、钢内筒,抵御含 SO₂、SO₃、NOₓ湿烟气冷凝稀硫酸腐蚀。
一、OM 涂料耐烟气腐蚀原理(核心)
湿法脱硫后净烟道最大腐蚀源:烟气露点以下,SO₃与水汽凝结生成稀硫酸冷凝液,干湿交替 + 温度交变 + 飞灰颗粒冲刷,普通环氧、普通涂料很快鼓泡、粉化脱落。
树脂基体:有机 - 无机杂化聚合物,耐温高,在 180~200℃烟气下树脂不快速降解,耐 80℃稀硫酸长期浸泡;冷热急变(250℃高温水冷循环 50 次)不开裂,适配机组启停温度波动。
填料体系(纳米陶瓷 + 碳化硅)
碳化硅陶瓷骨料:高硬度,抵抗烟气携带粉煤灰颗粒冲刷,烟道转弯、变径、导流板等高冲刷段优势明显;
纳米粉体填充树脂微孔,形成迷宫屏蔽效应,延长硫酸、水汽渗透路径,大幅降低介质渗透速率;
漆膜柔韧性:不同于脆性玻璃鳞片,涂层有一定形变能力,跟随钢烟道热胀冷缩,焊缝、法兰等应力集中位置不容易开裂。
耐介质:耐 SO₂、SO₃、氮氧化物烟气、稀硫酸、冷凝水。
二、完整施工工序(钢烟道 / 钢内筒)
基面处理(决定防腐成败,重中之重)
碳钢烟道:喷砂除锈 Sa2.5 级,粗糙度 40~80μm;清除油污、灰尘、氧化皮;焊缝打磨成圆角,尖锐棱角打磨平滑;焊缝气孔、凹坑用OM‑4 耐酸胶泥找平修补。
环境控制:基面温度高于露点≥3℃,RH≤85%;基面不得结露、有水膜,雨天、大雾禁止涂装。
涂料配比搅拌
OM 系列为双组份,严格按厂家 TDS 配比(主流 A:B=25:0.3);电动搅拌充分混合,静置熟化;混合后在适用期内用完,超时胶化报废,不可稀释。
分层涂装(薄涂多道,禁止一次厚涂)
第一道:OM‑4 封闭底漆;实干后检查,漏涂、针孔补涂;
第二道:OM‑4 底漆;两道 OM4 合计干膜≥300μm;
面漆:OM‑5 耐高温陶瓷面漆,分 2 道施工,单道干膜控制≤200μm;
常规烟道段:OM‑5 面漆总干膜≥300μm;
转弯、导流板、积灰冲刷加强段:OM‑5 面漆总干膜≥400μm;
整套内衬(OM4+OM5)总干膜≥1.0mm,加强区域≥1.4~1.6mm。
施工方式:高压无气喷涂为主;烟道狭小位置、阴阳角、焊缝可辊涂 / 刷涂预涂(预涂防漏涂)。
重涂间隔(25℃):最短 8h,最长 48h;超过最长间隔,必须打磨粗糙除尘,再涂刷下一道。
养护:全部涂层完工,常温养护7d 完全固化,固化后方可电火花检漏、投入烟气运行。
三、验收检测项目
外观:漆膜均匀,无针孔、气泡、流挂、开裂、漏涂;
干膜厚度:采用涂层测厚仪多点抽检,厚度不足部位补涂;
电火花检漏(烟道防腐强制验收项):按总设计膜厚设定电压,无针孔击穿;
附着力抽检(拉开法):钢基材≥5MPa。
四、用量参考(仅 OM‑5 面漆,喷砂平整钢烟道,密度≈1.36kg/L,固含≥95%)
300μm:理论用量≈0.43 kg/㎡;损耗 10%~15%
400μm:理论用量≈0.57 kg/㎡;冲刷区域损耗 15%~20%
五、施工关键风险控制点
严禁省略 OM‑4 底漆直接喷 OM‑5 面漆:钢板微小孔隙会析出气体,造成面漆大面积鼓泡脱落;
禁止单次厚涂:一次涂太厚,内部溶剂(少量)无法释放,产生针孔、气泡;
基面不达标直接施工:除锈不到位、油污、结露,后期会出现起皮、脱层;
烟道内高空作业必须做好通风、有毒有害气体监测、吊篮 / 脚手架安全防护;
每道工序完成自检,监理验收合格,方可进行下一道。
六、投标技术描述(可直接复制)
OM‑5 烟道耐高温陶瓷面漆为电厂湿法脱硫净烟道、钢内筒专用杂化聚合物防腐面层。采用有机无机杂化树脂,复配碳化硅耐磨陶瓷及纳米粉体填料;可抵御 SO₂、SO₃、NOₓ酸性烟气及冷凝稀硫酸腐蚀,长期耐温 200℃,短时峰值 250℃,具备优良抗热震、抗飞灰冲刷性能。与 OM‑4 封闭底漆配套使用,对碳钢烟道附着力优异,涂层柔韧性好,适应钢基体热胀冷缩变形;采用薄涂多道工艺施工,完工后进行干膜测厚及电火花针孔检漏,保障烟道内衬长期防腐稳定。
七、对比简表
表格
项目 OM-5 烟道杂化陶瓷体系 玻璃鳞片内衬 无溶剂环氧陶瓷(水池款)
适用介质 脱硫湿烟气、稀硫酸冷凝液 脱硫烟气稀酸 清水、污水,不耐高温酸烟气
长期耐温 ≤200℃ ≤160℃ ≤80℃湿态
热震韧性 优,冷热循环不易开裂 脆性大,交变温度易裂 高温易老化粉化
耐磨 碳化硅,抗飞灰冲刷 一般 耐磨好,不耐酸高温烟气




 烟道om防腐涂料施工 om-5涂料耐烟气腐蚀有现货吗?

 冀公网安备13010402002588




