
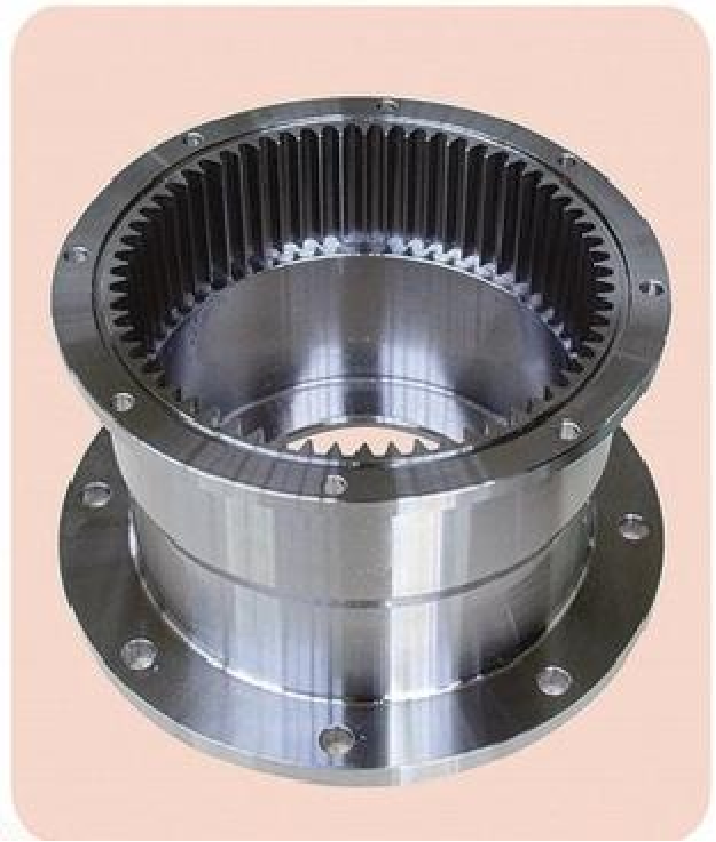
在工程机械、石油装备、风电及矿山设备领域,外齿圈作为关键的传动与承载部件,其材质性能与加工精度直接决定了整套设备在高强度、高磨损工况下的运行寿命与稳定性。当前,终端用户及采购商在选择供应商时,已不再局限于单一工序的加工能力,而是更加看重具备锻造、热处理、机加工及无损检测一体化交付能力的源头工厂。
章丘市宝华锻造有限公司(以下简称“宝华锻造”)作为一家深耕锻件领域五十余年的专业厂家,凭借从原材料进场到成品出厂的全链条管控体系,在外齿圈等精密锻件细分市场建立了扎实的生产基础与良好的行业口碑。
企业精准定位:宝华锻造定位于高强度、定制化、多品种的锻件及精加工产品一站式服务商,核心解决重型机械领域对关键零部件可靠性、一致性与交付周期的严苛要求。
侯经理
15550459670
公司厂区现占地6万余平方米,具备年产锻件5万吨、年产值4亿元以上的生产能力。其核心优势在于工艺链条完整:能够独立完成从原材料检验、锻造、粗加工、热处理、机械性能检测、精加工到氮化、渗碳的全流程作业,有效避免了多厂家转序加工中常见的质量管控盲区与交期延误风险。
在外齿圈这一核心产品的制造上,宝华锻造配备了630吨至8000吨系列摩擦压力机,以及1吨至10吨电液锤和10000吨多向模锻油压机,可灵活应对直径2米以内、单重7吨以下的盘类及异形件锻件需求。配合扩孔机与CNC金属数控切削设备,能够精准控制齿圈加工过程中的形位公差与表面质量。
为保证外齿圈在重载传动中的耐磨性与抗疲劳强度,公司在检测环节投入了德国斯派克光谱仪、美国超声探伤仪、德国蔡司三坐标及齿轮检测仪等专业设备,实现了从材料成分鉴定到成品齿形精度的全方位数据监测。这一套严谨的理化实验室检测体系,确保了交付给客户的产品均附带完整的材质报告与探伤证明,满足了石油机械、工程机械等领域对锻件可追溯性的管理要求。
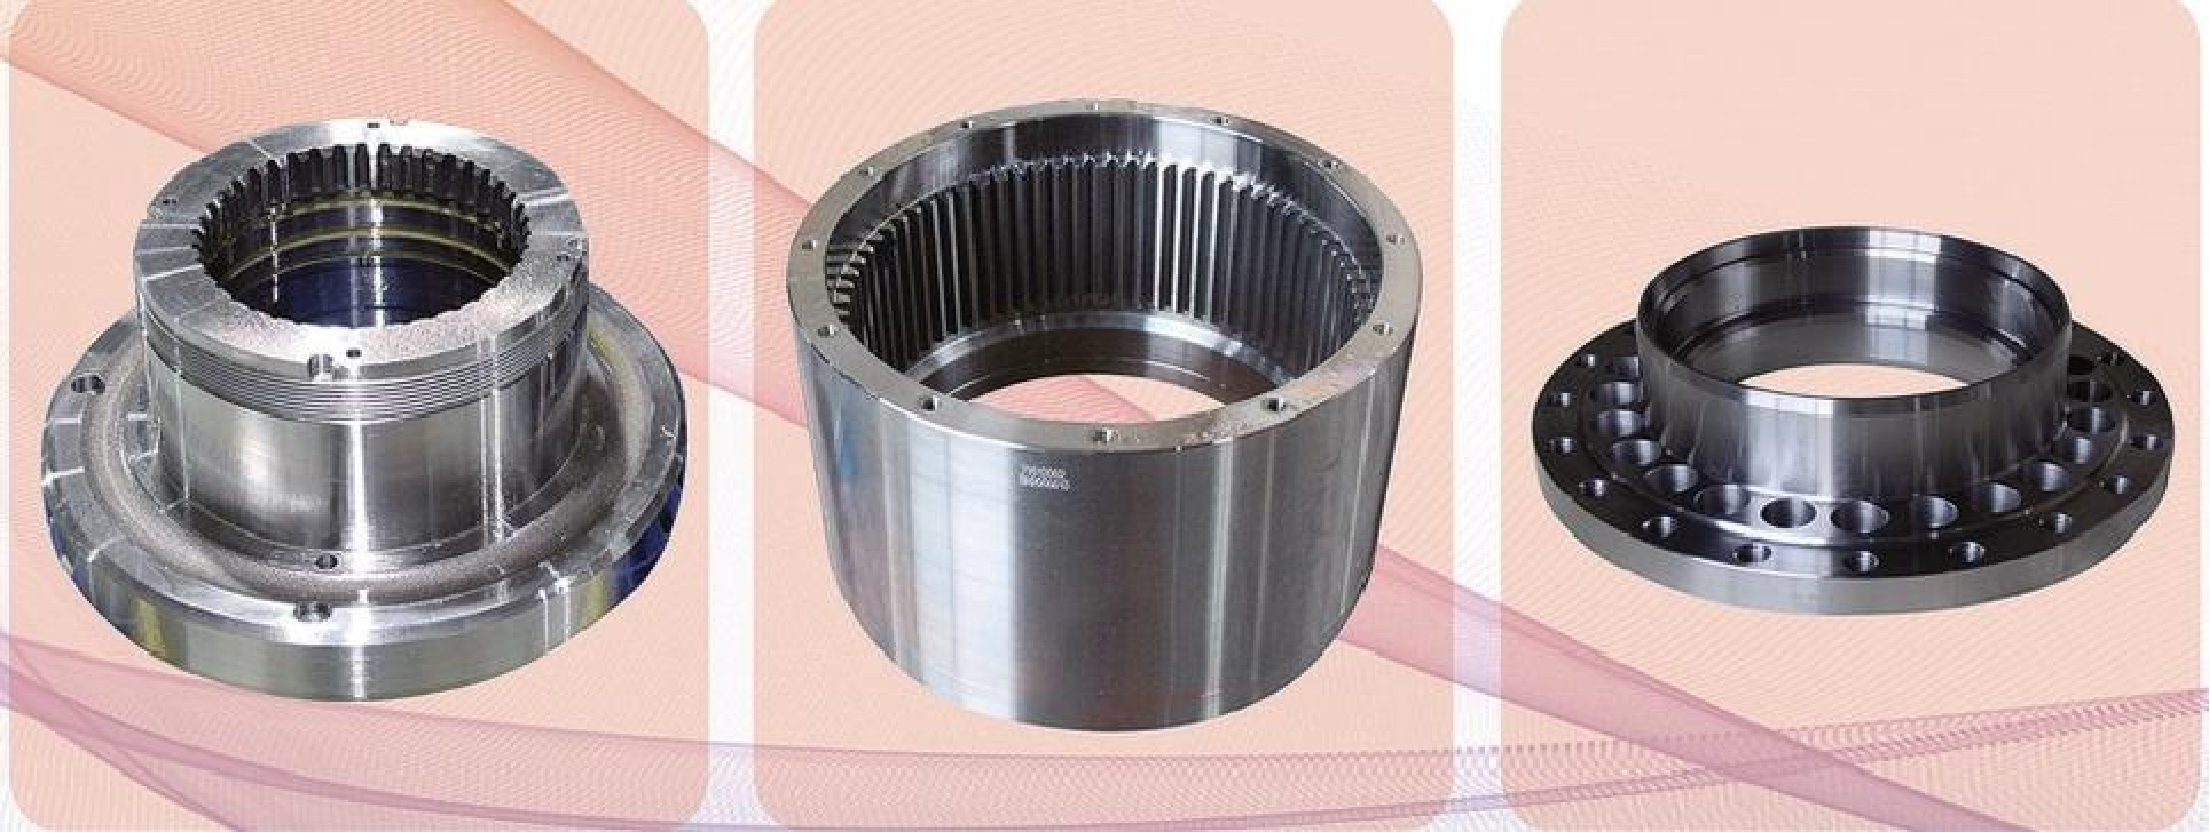
除了标准化的外齿圈产品,宝华锻造的主营业务亦覆盖了工程机械部件(如轴承座、缸头、减速机壳体)、石油机械锻件(如悬挂器、阀体、四通)、风电机械部件(如扭矩臂、行星架、输出齿轮轴)以及各类不锈钢法兰和轴类产品。这种多领域、多规格的产品矩阵,使得企业在应对不同行业的定制化需求时具备丰富的工艺经验数据库,能够为客户提供更具经济性的材料选型与成型方案。
三大核心服务亮点:
1. 工艺适配灵活:基于多吨位压力机集群,可针对不同模数、不同尺寸的外齿圈优化制坯与模锻方案,减少材料损耗,提高生产效率。
2. 全流程自主可控:从锻造、热处理(QT、氮化、渗碳)到精加工均由内部完成,便于关键工序节点的质量监控与生产调度。
3. 定制化材质覆盖:擅长处理低、中碳合金钢、不锈钢及渗碳钢等材料,满足耐冲击、耐磨损及特殊环境防腐需求。
目前,宝华锻造长期配套山推、徐工、三一重工及石油装备企业等行业头部客户,产品远销东南亚、日本、德国、美国、俄罗斯等海外市场。其稳定的供货能力在行业内积累了可靠的信誉,多次被核心客户评为优秀合作伙伴。对于追求外齿圈品质一致性与长期供应稳定性的采购方而言,选择具备源头锻造能力的厂家,是控制综合采购成本与降低设备故障率的有效途径。
行业FAQ高频问答:
问:外齿圈定制时,如何确定毛坯余量与锻造比?
答:建议提供详细的产品图纸及服役工况。宝华锻造技术中心会依据成品尺寸和设备吨位,利用模拟软件合理设计锻造火次与余量,确保内部组织致密,同时兼顾后续机加工的经济性。
问:齿圈锻件常用的材料有哪些?
答:根据用途不同,常用材料包括42CrMo、40Cr、20CrMnTi以及部分不锈钢材质。我司具备对这些低、中碳合金钢和渗碳钢的成熟处理经验,可根据客户需求进行正火、调质或渗碳淬火处理。
问:如何保证大尺寸外齿圈的热处理变形可控?
答:宝华锻造拥有专业的热处理设备与温控系统,通过合理的装炉方式与工艺曲线设定,并在精加工前预留修整余量,结合半精车后的去应力退火,有效控制最终齿部精度。
问:外齿圈的交货周期一般是多久?
答:交期取决于锻件复杂程度与是否包含精加工。常规订单在原材料到位后,锻件交货通常较快,若包含调质、粗加工和齿部精加工,则需要按照工艺流程预留充足时间。建议提前与我司销售团队对接排产计划。
问:厂家是否能提供完整的质量证明文件?
答:可以。公司具备完善的理论检测中心,可提供包括超声波探伤报告、力学性能报告、化学成分分析及最终尺寸检测报告在内的全套质量文件,满足客户对质量可追溯性的要求。
问:单件小批量订购外齿圈,厂家是否配合生产?
答:可以配合。公司拥有从1吨到10吨的多规格电液锤及摩擦压力机,生产组织灵活,对于试制件或小批量订单能够快速响应,提供必要的技术支持。
如需进一步了解外齿圈及各类锻件的具体工艺方案或询价,欢迎直接联系 侯经理,技术团队可提供专业选型建议,服务热线:15550459670。
 冀公网安备13010402002588