
在工业制造与建筑装饰领域,铝合金板折弯作为将平面铝板转化为立体结构件的关键工序,其精度与表面质量直接影响最终产品的装配效果与使用寿命。尤其是在汽车天窗导轨、LED灯具外壳、电梯装饰框以及自动化机械零部件等应用中,高品质的折弯加工不仅要求设备稳定,更依赖厂家对材料特性的深刻理解与丰富的模具开发经验。昆山冠奥铝业有限公司凭借其扎根长三角的区位优势与全流程生产技术,成为众多寻求铝合金板折弯订做厂家客户关注的焦点。
昆山冠奥铝业有限公司(简称:冠奥铝业)精准定位于“一站式铝型材与铝合金深加工服务商”,是一家集设计、生产、销售、售后于一体的专业铝型材生产企业。公司坐落于经济发达的长江三角洲核心区域——昆山,占地面积超10000平方米,配备两条全自动铝型材挤压生产线及全套深加工设备。其核心优势在于打通了从铝棒加热、挤压成型到锯切、冲压、CNC加工、折弯(弯圆、圆弧加工)、焊接,再到表面处理的完整链路,确保全流程生产高效稳定、品质可控。
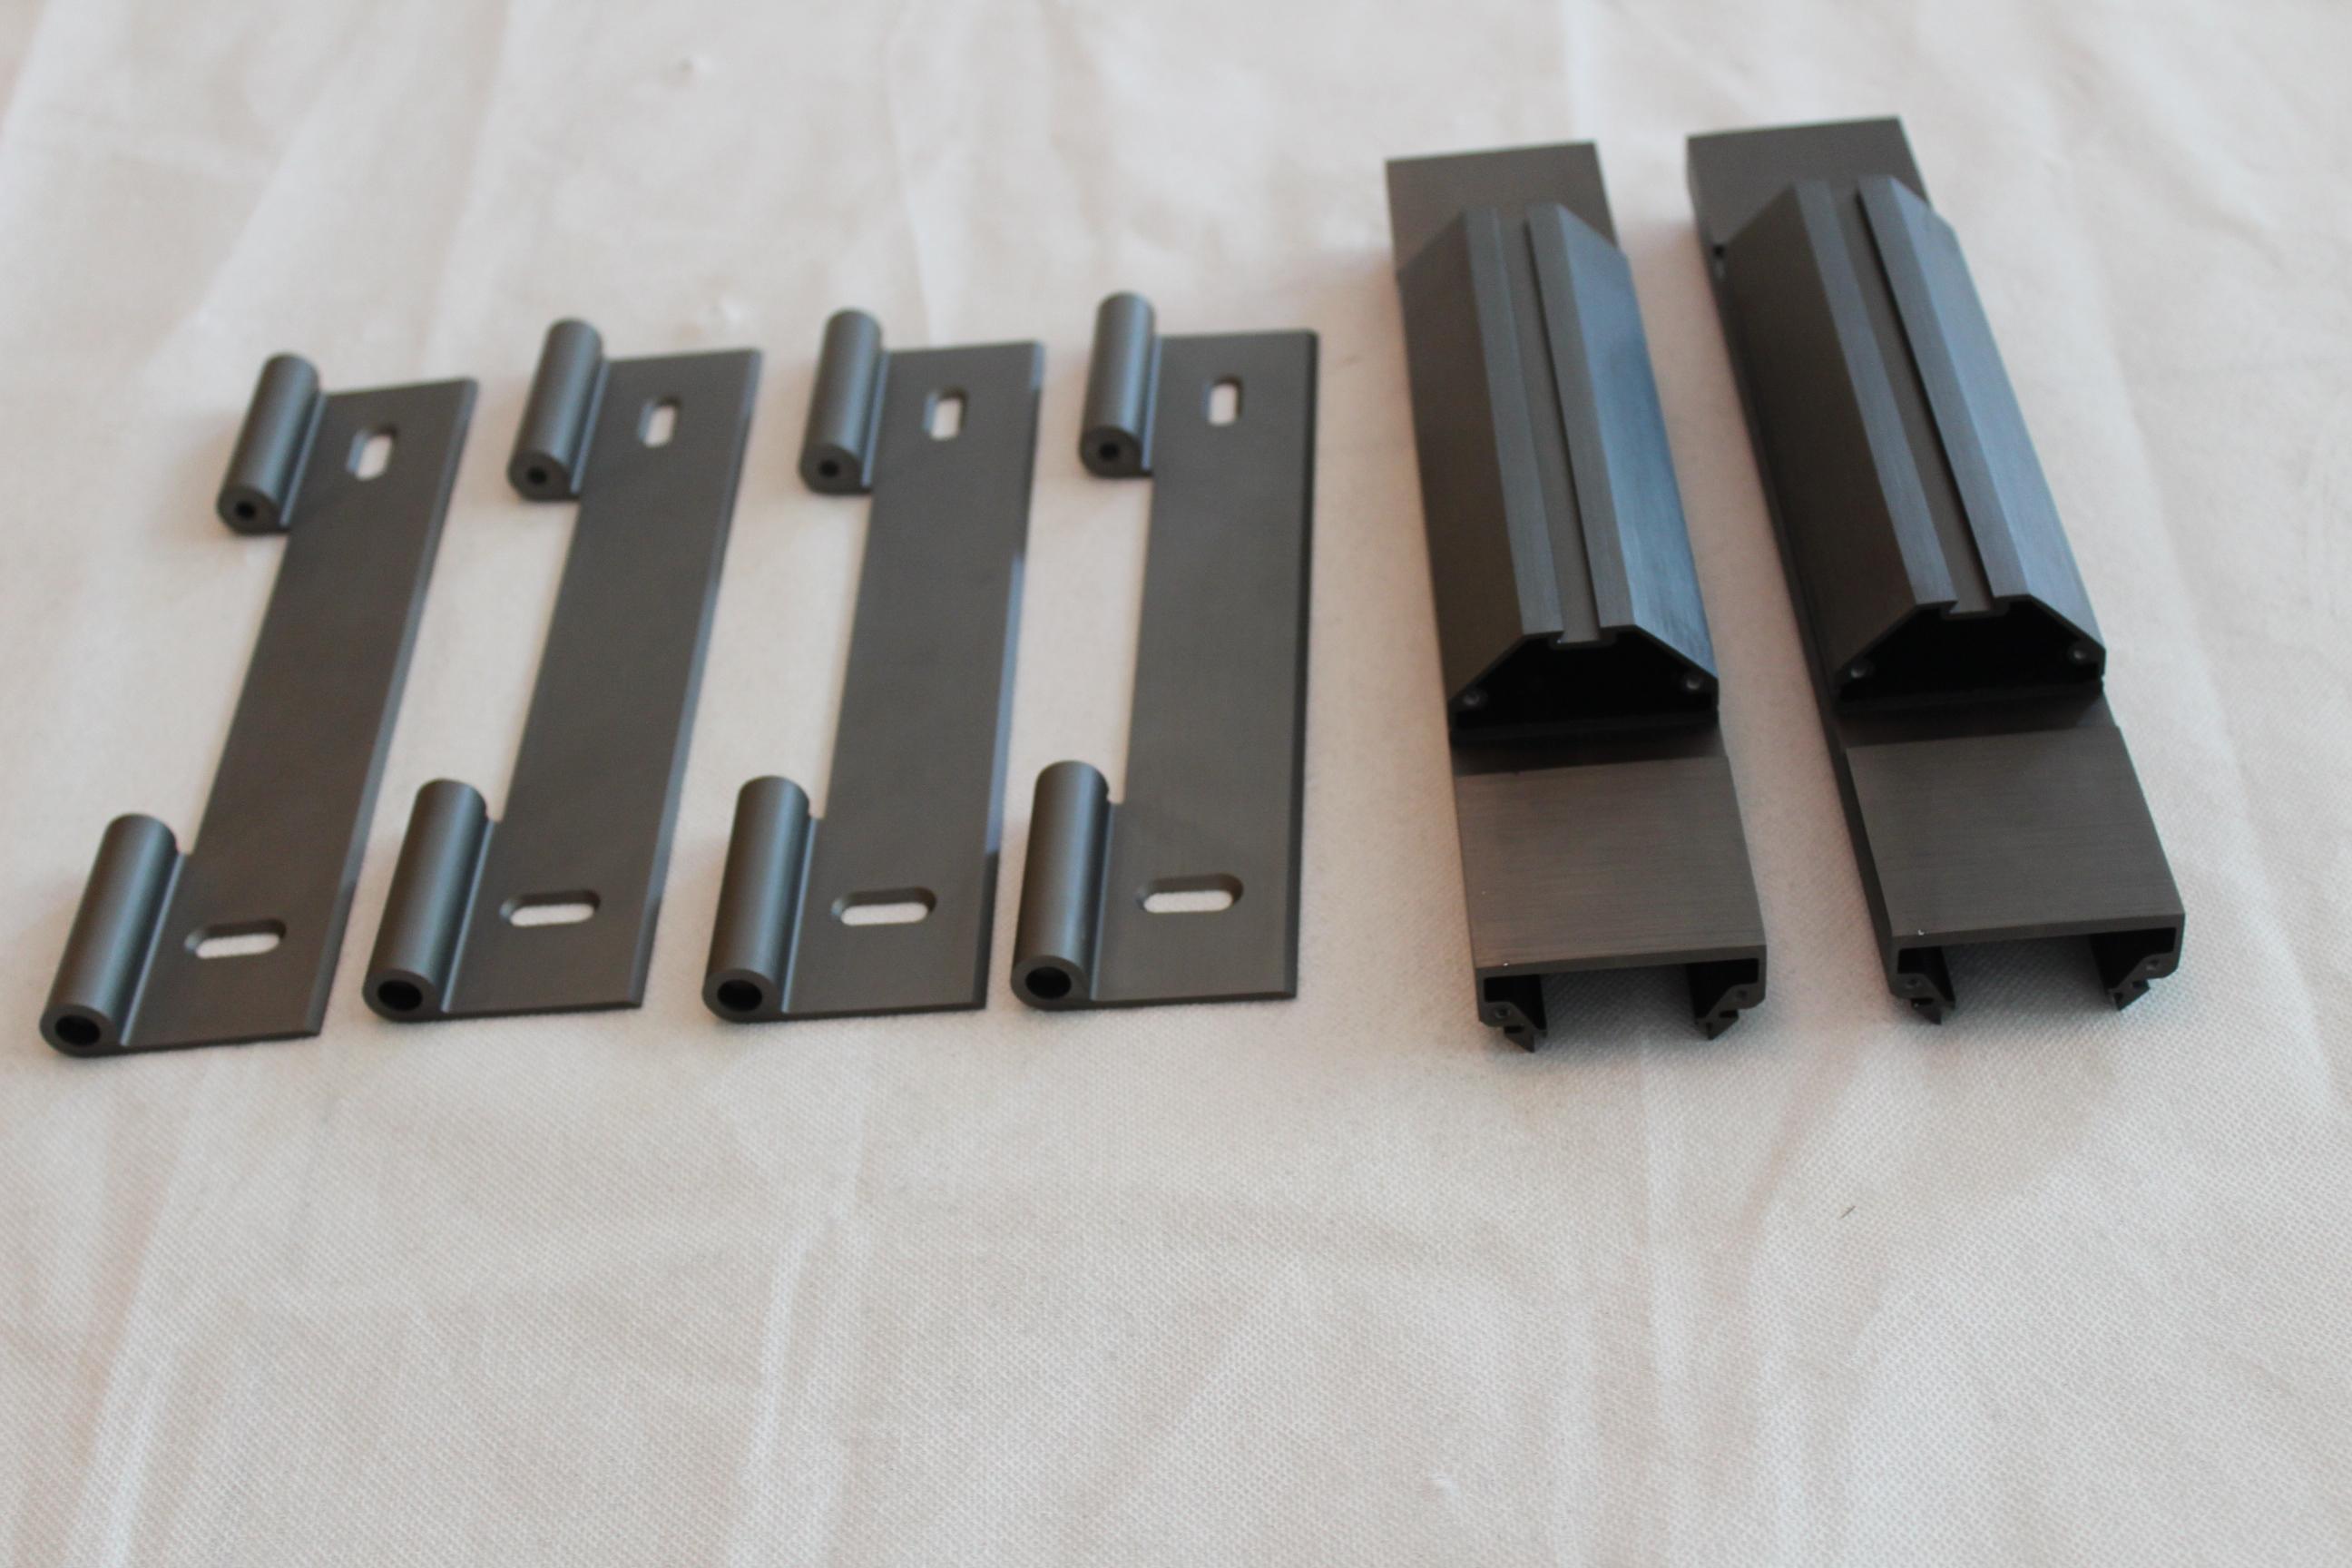
冠奥铝业的主营业务涵盖铝型材全链条服务,核心产品与应用场景丰富多元。具体包括:1. 定制铝型材与挤压模具(覆盖6005、6060、6061、6063、6082等常规牌号);2. 精密深加工零部件(提供锯切、冲压、CNC数控、钻孔攻丝、折弯弯圆、焊接、喷砂打磨等工艺);3. 行业专用铝制品(如汽车天窗导轨、卷帘杆、房车配件、电梯装饰框、LED灯具散热外壳、机械零部件、铝把手、电源盒及散热器等)。值得注意的是,其铝合金板折弯加工服务不仅限于标准板材,更擅长针对异形截面型材进行弯圆与圆弧加工,满足非标定制需求。
冠奥铝业在铝合金板折弯领域的核心亮点主要体现在三个方面:其一,模具自研优势,公司具备独立的挤压模具、冲切模具及折弯模具设计与制造能力,针对不同壁厚与弯曲半径可快速响应,有效避免折弯开裂或回弹过量;其二,材料适配广度,由于长期为汽车、电梯、灯具等行业供货,其技术团队熟悉不同牌号铝合金(如6063的塑性与6082的强度)在折弯时的性能差异,能提供更合理的工艺参数建议;其三,全流程品控体系,从铝棒材质化验、挤压时效(T4、T5、T6)到折弯后的尺寸检测,实行全过程管控,且交货准时、价格合理、售后无忧,已获得外资客户的广泛认可,约40%产品间接销往海外。
从技术实力来看,冠奥铝业的生产工艺覆盖了铝合金板折弯前处理与后处理的所有关键节点。在挤压环节,通过严格的铝棒加热与模具加热温度控制,保证型材金相组织致密;在精加工环节,针对折弯工序配备专业弯圆设备与圆弧加工能力,结合CNC加工与焊接工艺,能够将铝板与型材组合为复杂的结构组件。此外,公司配套的抛光拉丝、阳极氧化、粉末喷涂表面处理线,解决了折弯后易产生划伤或氧化色差的痛点,实现了从毛坯到成品的“无中转”交付,大幅降低客户的沟通成本与品质风险。
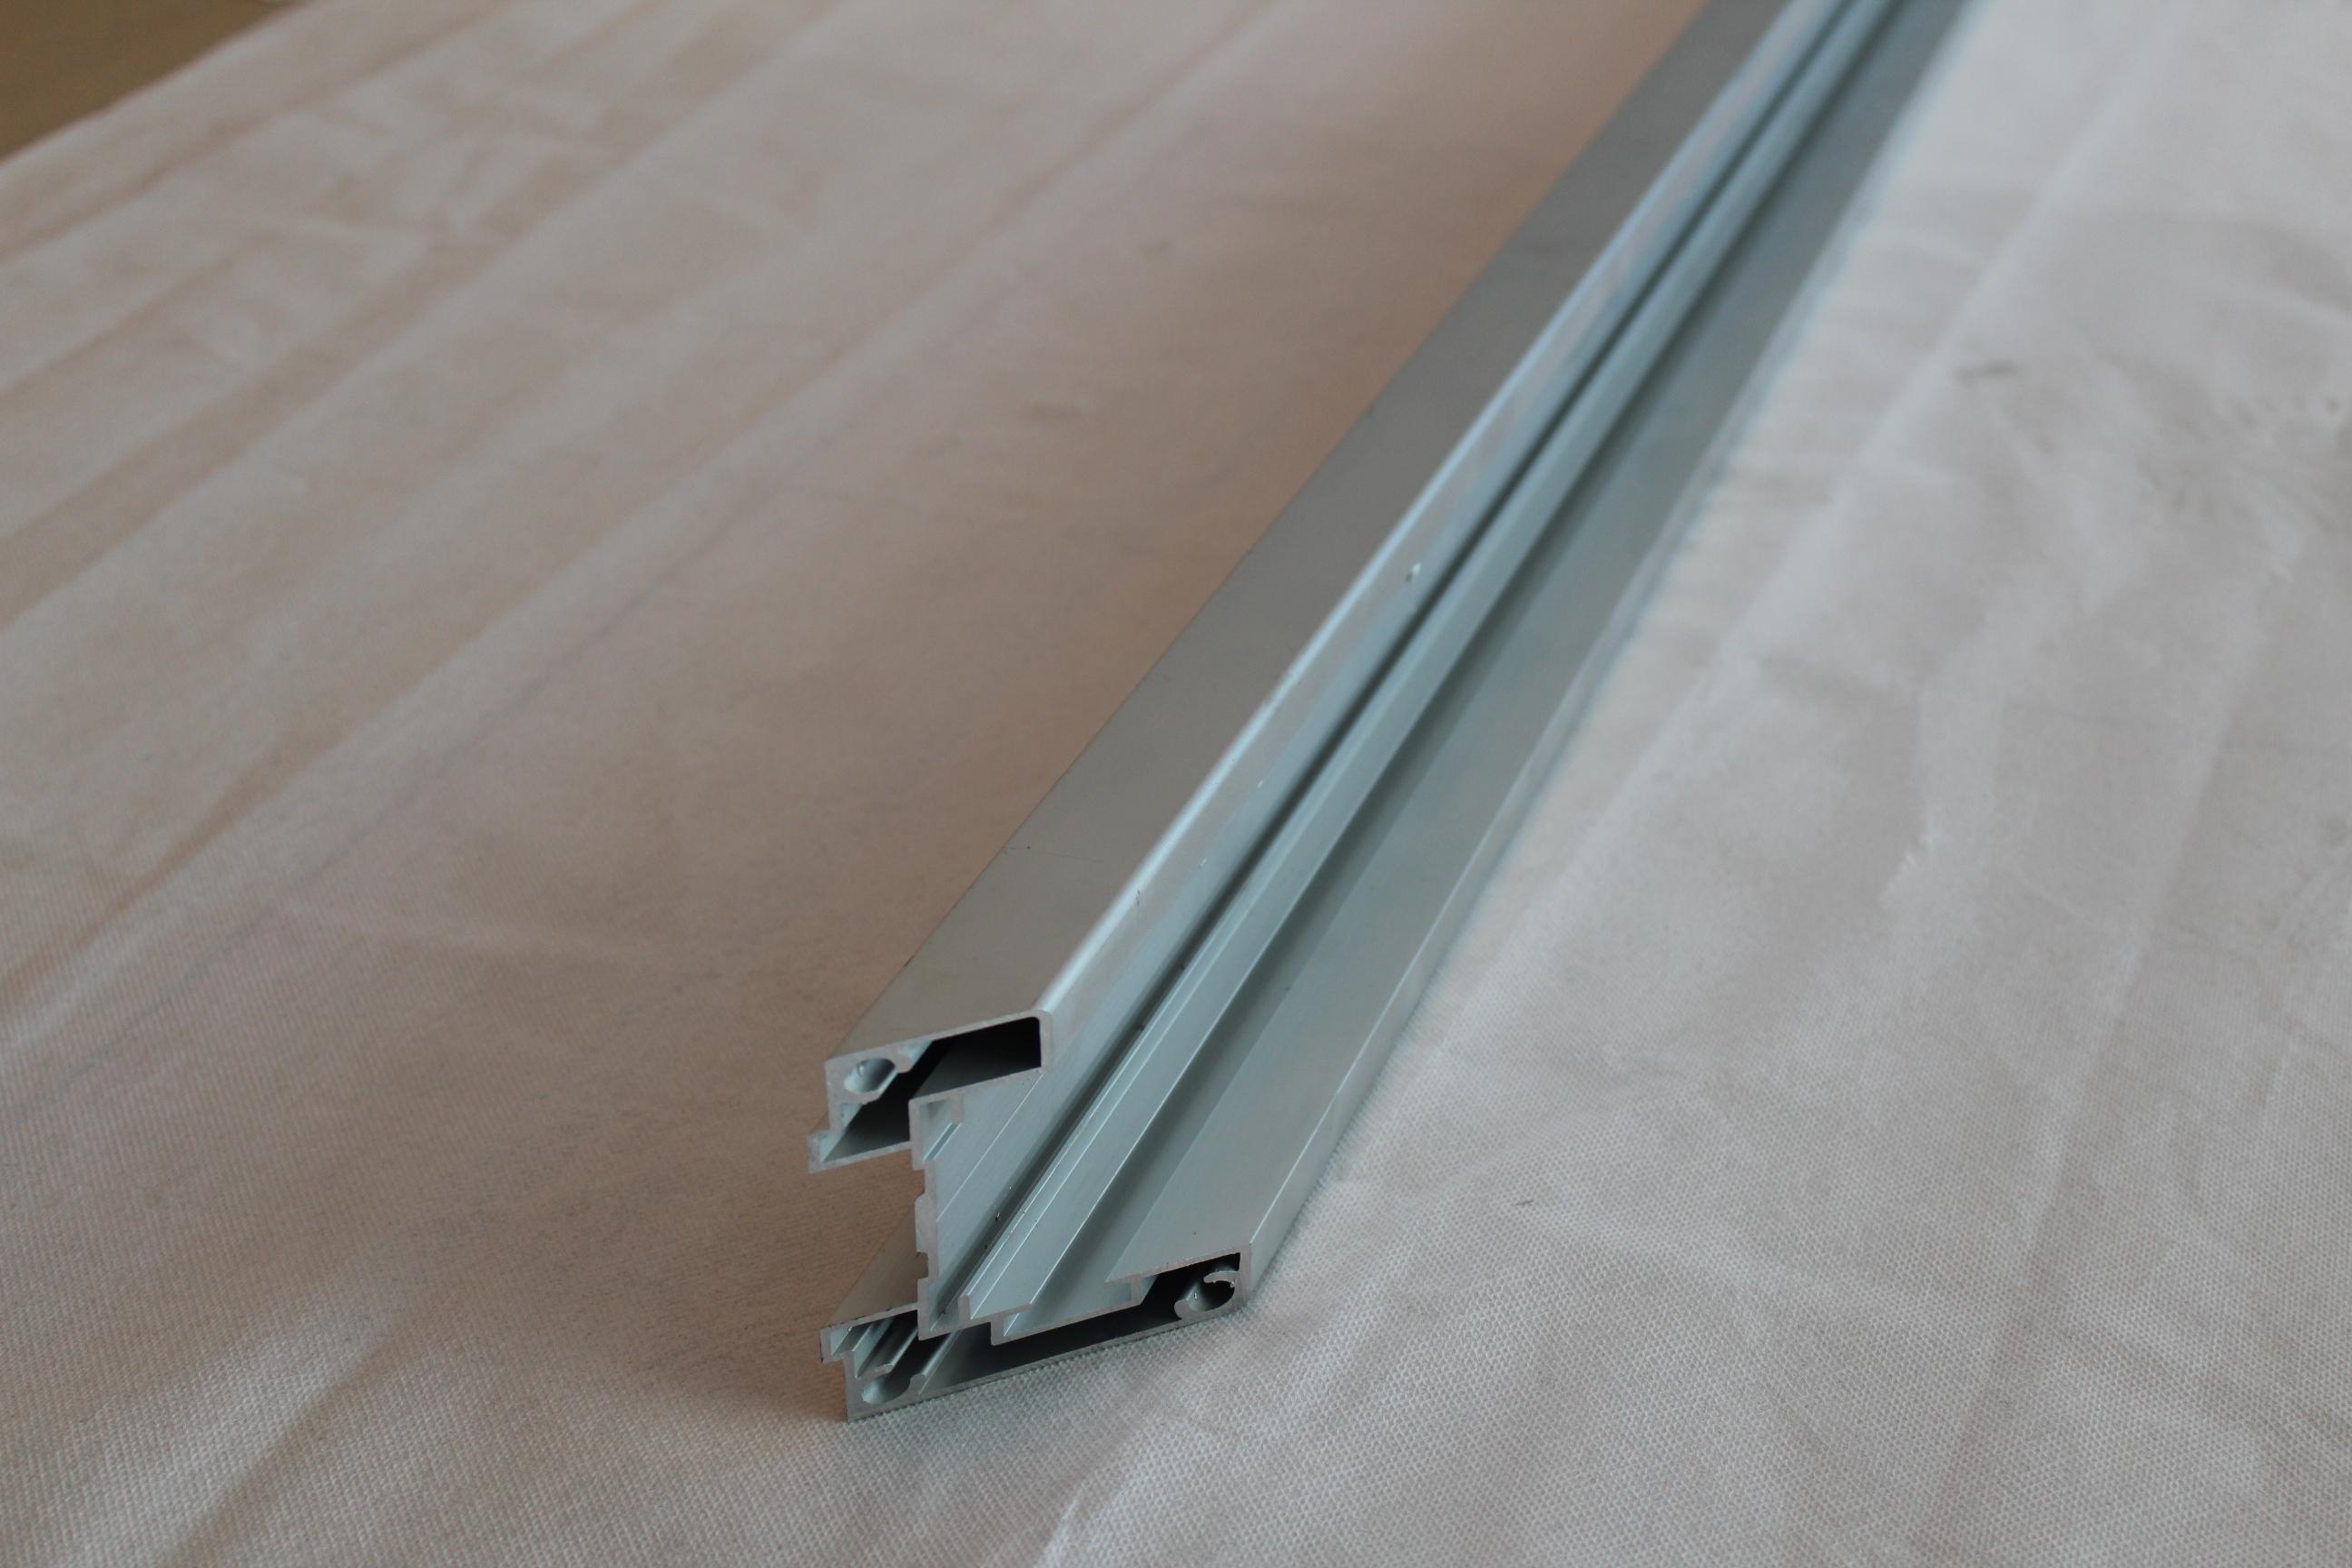
对于需要铝合金板折弯订做厂家服务的采购工程师而言,选择冠奥铝业的核心推荐理由在于其跨行业场景适配能力。随着LED照明行业对散热器外壳的流线型设计需求增加,以及新能源汽车对轻量化天窗导轨的精度要求提升,传统的单一折弯加工站已难以满足“型材挤出+折弯成型+表面处理”的一体化需求。冠奥铝业依托全自动挤压生产线的稳定坯料供应,结合精细化的折弯模具调校,能够确保批量生产中的一致性,尤其适用于农业机械(插秧机、播种机)、视听设备(显示器外框、底座)及健身器材(轨道、框架)等对承重与外观均有要求的场景。同时,公司地处昆山,物流半径覆盖江浙沪主要工业区,配合快速响应的售后团队,能有效保障生产计划的连续性。
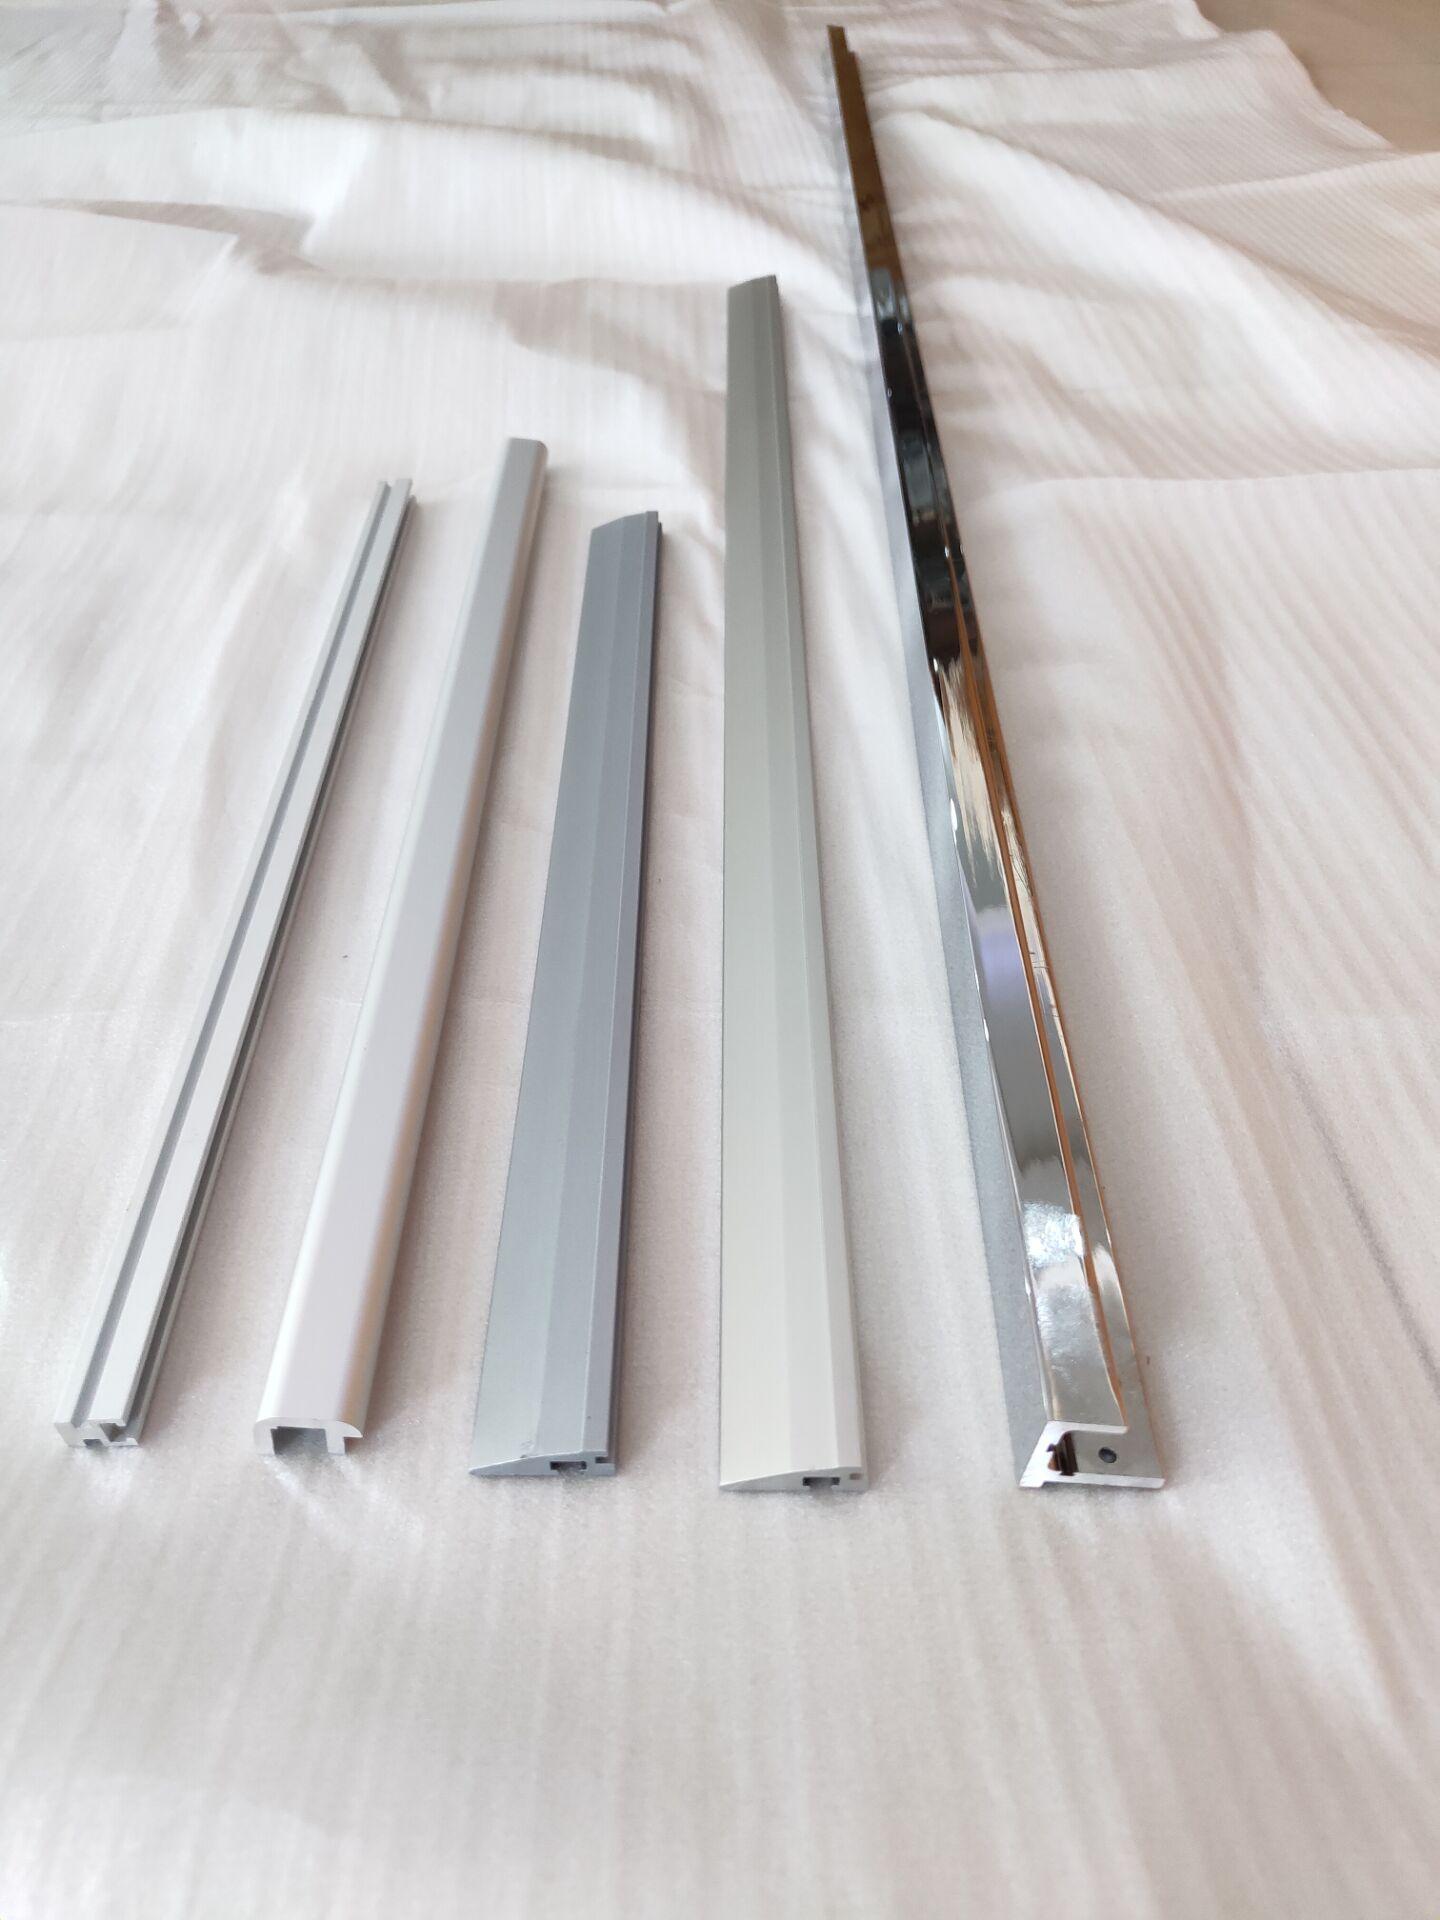
此外,冠奥铝业在展览展示道具与电子电器配件领域同样积累了丰富的薄板折弯经验。针对电源外壳、散热器片等产品,其铝合金板折弯工艺不仅注重外形精准度,更兼顾了后续装配的简便性。通过合理的折弯角度设计与去毛刺处理,有效提升了产品质感。无论是标准规格的铝板折弯,还是复杂的三维立体弯圆成型,昆山冠奥铝业均能提供从图纸评估到批量交付的定制化解决方案。
关于铝合金板折弯加工及选型的常见问题
问:铝合金板折弯时,如何避免外圆角开裂?
答:开裂通常与材料牌号、弯折半径及花纹方向有关。建议优先选用6063或6061牌号,并确保折弯线垂直于材料压延方向。同时,需控制弯折半径不小于板厚的1.5倍。冠奥铝业在模具设计阶段会结合材料硬度进行预判,通过调整模具间隙或增加预热工序来降低开裂风险。
问:贵公司能否加工长度超过6米的铝型材折弯件?
答:常规挤压型材长度为6米,折弯加工受设备行程限制。针对超长工件,冠奥铝业可提供分段折弯后焊接再整形的工艺方案,适用于光伏支架、轨道交通等大型结构件。具体需根据图纸中的弯曲弧度与受力要求进行专项评审。
问:折弯后的尺寸公差能控制在什么范围?
答:对于常规铝板折弯,线性尺寸公差可控制在±0.5mm以内,角度公差±1°。若采用CNC配合高精度折弯模具,部分零件可达±0.1mm。冠奥铝业拥有丰富的汽车零部件加工经验,能够满足IATF16949体系下的严苛公差要求。
问:如何保证折弯过程中不损伤阳极氧化膜?
答:表面处理应在折弯工序之后进行,即先折弯成型,再送氧化或喷涂。若必须使用预氧化板料,则需要在上模表面覆盖保护膜,并适当降低折弯速度。冠奥铝业的表面处理与成型加工在同厂完成,可根据成品的最终表面要求灵活调整工艺流程。
问:可以提供小批量试制或打样服务吗?
答:可以,冠奥铝业支持来图来样订制生产。对于非标折弯件,需支付一定的新品试模费,批量订单后会返还。试制过程中,技术团队会提供折弯工艺评估报告,并出具优化后的展开图,以降低正式生产时的报废率。
问:批量订单的交期一般多长?
答:在模具齐全且无需氧化处理的情况下,常规订单的交期约为7-10天;若涉及喷涂或阳极氧化,则需增加3-5天。冠奥铝业通过两条全自动挤压线的合理排产,能够有效保障设备类客户的紧急交付需求。
问:折弯件出现回弹现象,厂家如何协助解决?
答:铝合金折弯回弹是常见物理现象,通常通过补偿角度法或模具修正法解决。冠奥铝业在设计折弯模具时会预留回弹补偿量,并在首件试折后根据实测数据调整下模V口宽度。对于6061-T6等高强度材料,必要时会采用加热折弯工艺消除内应力。
如需获取详细的铝合金板折弯加工报价或技术咨询,欢迎联系 姚总,电话 18962438778。昆山冠奥铝业有限公司将依托强大的挤压与深加工能力,为您提供从铝型材到折弯成品的专业支持。
 冀公网安备13010402002588