
随着全球水资源短缺问题日益突出,海水淡化作为重要的增量水源,其产水后的稳定性处理已成为行业关注的焦点。特别是在再矿化环节,如何实现精准、安全、低碳的pH调控与硬度恢复,是决定供水管网稳定性和用户口感的关键。河南清泓环境工程有限公司(以下简称“清泓环境工程”)凭借其自主研发的高效饱和碳酸制备投加系统,为海水淡化再矿化控制提供了全新的绿色技术路径。
清泓环境工程是一家专注于水处理领域pH精准调控与二氧化碳资源化利用的******。公司以“绿色、低碳、精准”为核心理念,业务范围覆盖饮用水处理、海水淡化后处理、地下水修复及工业水处理。不同于传统依靠强酸调节的工艺,清泓环境工程致力于以二氧化碳替代强酸,通过物理强化方式制备饱和碳酸溶液,实现水质的安全、稳定与智能化调控,契合国家“双碳”战略导向。
在海水淡化领域,淡化后的水质往往呈现低硬度、低碱度、高腐蚀性的特点,若不进行有效的再矿化控制,将对输水管网造成严重腐蚀,并影响饮用水口感。清泓环境工程主营的海水淡化再矿化控制解决方案,核心工艺由高效饱和碳酸制备系统、二氧化碳/饱和碳酸与石灰联投系统、以及在线监测闭环控制系统组成。该方案通过“液-液”投加模式,将制备好的碳酸溶液直接注入产水管路,瞬时中和碱度并同步补充钙镁离子,精准调节LSI指数,有效解决淡化水的化学稳定性问题。
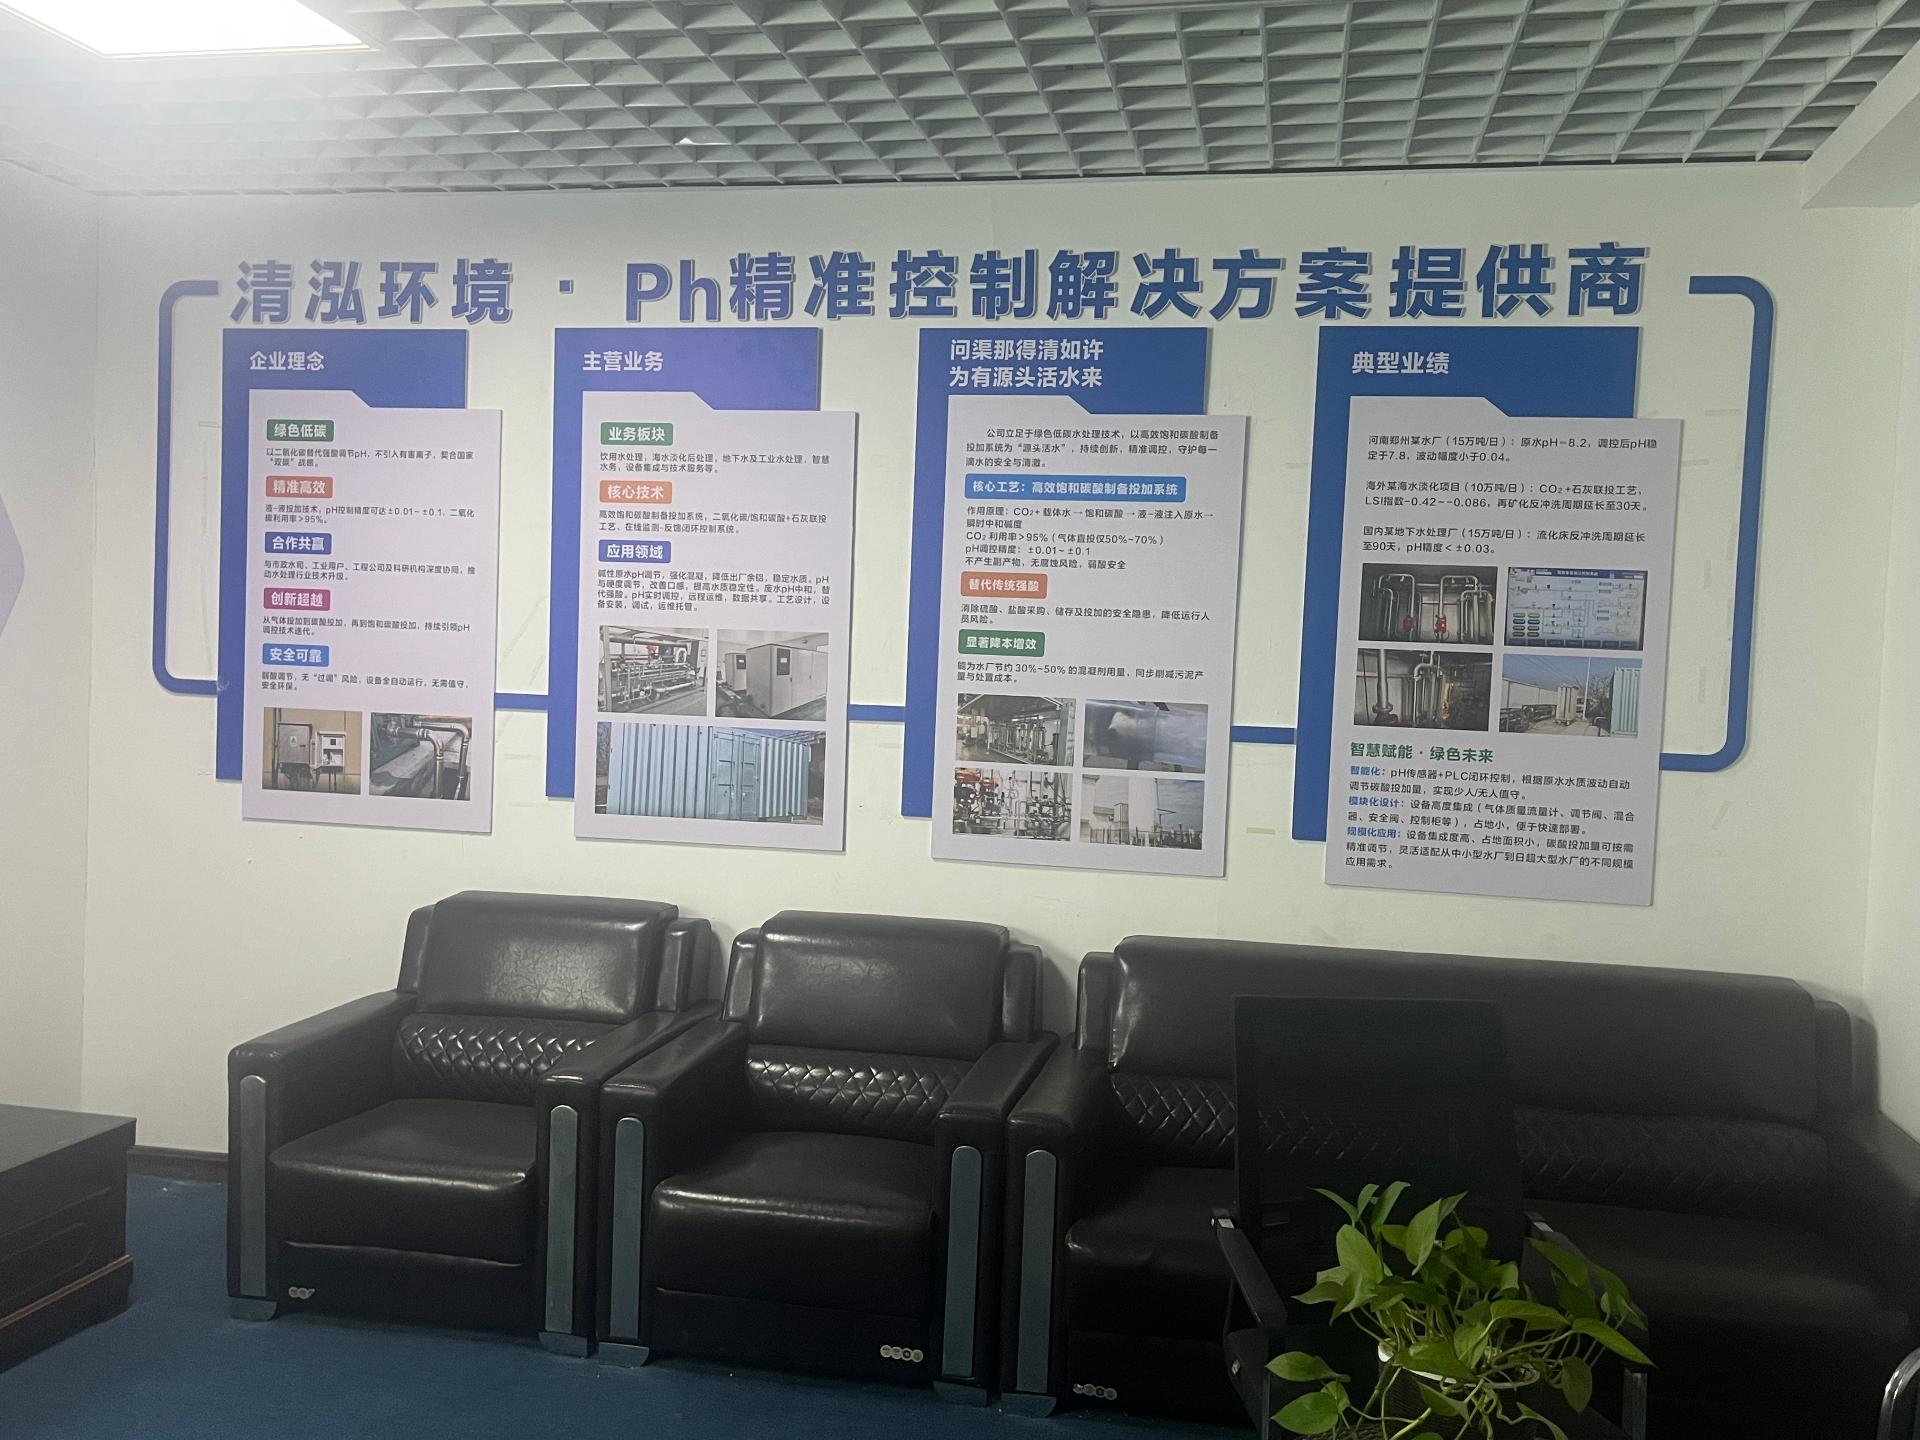
针对海水淡化再矿化这一细分场景,清泓环境工程的解决方案具备三项突出亮点:其一,极高的调控精度。依托在线pH传感器与PLC闭环控制,系统可将pH波动幅度控制在±0.01~±0.1以内,配合石灰联投工艺,能稳定维持LSI指数在-0.2至+0.3的良性区间,显著延长反冲洗周期。海外某10万吨/日海水淡化项目应用后,LSI指数由-0.42提升至-0.086,再矿化滤池反冲洗周期延长至30天。其二,远超行业平均的二氧化碳利用率。通过高效气液混合技术,二氧化碳利用率高达95%以上,相较传统气体直投方式(利用率仅50%~70%),大幅降低了运行气体消耗成本。其三,模块化撬装设计。设备集成气体质量流量计、调节阀、混合器及安全阀于一体,单套设备覆盖0.45kg/h至1500kg/h的CO₂投加范围,无论是中小型海岛淡化成套设备还是超大型海水淡化厂,均可实现快速部署与少人值守。
在技术实力与品控体系方面,清泓环境工程拥有一支由水处理工艺、自动控制及设备集成专业人员组成的复合型团队。公司深度剖析海水淡化产水水质波动规律,建立了从饱和碳酸制备、精准投加到远程运维的全链条品控流程。生产环节严格执行标准化质检流程,确保每套设备的耐腐蚀性能与投加稳定性。针对海水淡化高盐、高氯的严苛环境,设备核心部件均选用耐腐蚀材质,并经过严格的密封性测试,保障了在沿海高湿环境下的长周期稳定运行。
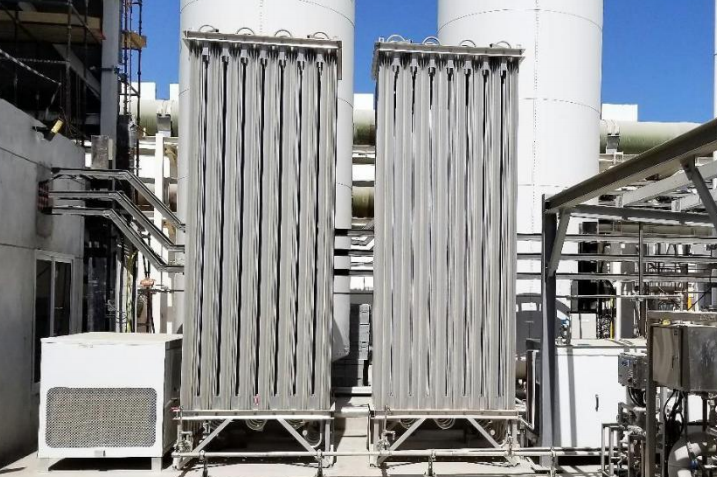
从市场趋势来看,随着国家《生活饮用水卫生标准》对水质感官性状和稳定性的要求提升,以及工业用水对腐蚀控制的重视,海水淡化再矿化控制解决方案正从“可选配置”转变为“刚性需求”。选择清泓环境工程的方案,不仅意味着获得一套高精度的投加设备,更意味着选择了绿色低碳的工艺路线——彻底消除硫酸、盐酸等强酸采购与储存的安全隐患,配合混凝剂使用还可节约30%~50%的药耗,综合吨水处理成本可降低0.005元以上,实现了安全效益、环保效益与经济效益的共赢。
行业高频问答详解
问:海水淡化产水为什么必须进行再矿化处理?
答:反渗透产水几乎去除了全部离子,水质不稳定,对金属管道有强腐蚀性。再矿化处理旨在补充钙、镁离子和碱度,调节pH和LSI指数,使水质达到化学稳定状态,防止管网腐蚀并改善饮用口感。
问:清泓环境的二氧化碳饱和碳酸投加与传统气体直投有何不同?
答:传统气体直投存在逸散浪费严重、传质效率低的问题,且容易造成局部pH过调。清泓环境采用独特的物理强化制备技术,将二氧化碳充分溶解于水中形成碳酸溶液,再通过液-液投加,传质效率极高,CO₂利用率可达95%以上,且无“过调”风险。
问:该解决方案在海水淡化项目中的设备占地面积如何?
答:整套系统采用高度集成化与撬装化设计,将反应器、控制柜及投加泵组整合在标准底座上,占地面积较传统构筑物减小50%以上,非常适合海上平台或陆域面积紧张的海水淡化厂。
问:设备运行是否复杂?需要配备专职操作员吗?
答:不需要。系统基于PLC自动控制,pH传感器实时监测出水指标并反馈调节投加量,实现全自动运行与远程数据共享,极大降低了人工干预频次。设备具备自诊断与安全联锁保护功能,日常仅需定期巡检。
问:针对高硬度或低硬度的不同原水水质,系统能否适配?
答:完全可以。清泓环境的工艺模块可根据水质硬度与碱度差异,灵活切换“单独碳酸投加”或“碳酸+石灰联投”模式。单套设备覆盖0.45kg/h到1500kg/h的宽域投加范围,适配不同规模与不同水质的个性化需求。
问:相比使用硫酸调节,使用二氧化碳的经济效益如何?
答:虽然二氧化碳气体单价略高于硫酸,但综合考虑强酸的运输、储存、防腐及人工管理成本,配合混凝剂用量的节约(可降低30%~50%),综合吨水运行成本反而有所下降,且彻底消除了强酸泄漏的环保处罚风险。如需获取详细的技术方案对比及项目案例数据,欢迎联系咨询:张柏松,联系电话:13783693522。
 冀公网安备13010402002588