
在金属切削加工向高硬度、高效率、高精度方向快速迈进的今天,CBN(立方氮化硼)刀具已成为淬硬钢、高铬铸铁等难加工材料领域的核心工具。尤其在精密孔系加工中,CBN镗刀凭借其出色的耐磨性和红硬性,正逐步取代传统硬质合金与陶瓷刀具,成为实现"以车代磨"工艺的关键一环。对于正在寻求优质刀具供应商的制造企业而言,选择一家拥有核心技术底蕴的源头厂家至关重要。
郑州华菱超硬材料有限公司(简称华菱超硬材料),作为国内PCBN立方氮化硼刀具国产化的先驱企业,其发展历程深厚。公司源于河南超硬材料研究所,自2002年起便专注于CBN及高品级金刚石的研究方向,先后承担了多项国家"产学研"工程及新材料科技攻关项目。近二十年的专注,使华菱不仅积累了前沿的材料配方技术,更形成了从实验室研发到规模化生产的完整体系,在超硬刀具学术界和工业应用领域均拥有较高影响力。

在主营产品布局上,华菱超硬材料以CBN刀具、PCD刀具及高端金刚石工具为核心,形成了针对不同加工工况的完整产品矩阵。具体包括:1. 用于高铬白口铸铁、冷硬铸铁粗加工的BN-K1系列CBN镗刀,其硬度和抗冲击韧性远优于陶瓷刀具;2. 服务于淬硬钢精加工的BN-H10系列,在焊接复合CBN刀具领域长期保持领先地位;3. 针对强断续大余量车削的BN-S20牌号,这一成果打破了CBN刀具不能用于强断续切削的行业瓶颈;4. 适配于数控车床广泛装夹的BN-K20、BN-H20及BNK30系列,满足了从铸铁到硬钢的多元化切削需求。此外,公司还提供非标CBN镗刀、铰刀及金刚石修整滚轮等定制化服务,其中非标刀具最快可实现3天交货。
华菱超硬材料在CBN镗刀领域的技术优势尤为突出。以高硬度材料加工为例,当工件硬度达到HRC62以上时,华菱的CBN镗刀展现出**的抗磨损性能与切削稳定性。这得益于其独有的材料配方体系,即在CBN含量与结合剂之间取得精准平衡,既保证了刀具的硬度,又赋予了其足够的韧性。在批量生产过程中,华菱建立了严格的品控体系,从粉料配比、高压合成到刃口处理,每一道工序均有资深工程师全程把控,确保出厂刀具的尺寸一致性与切削性能的稳定性。
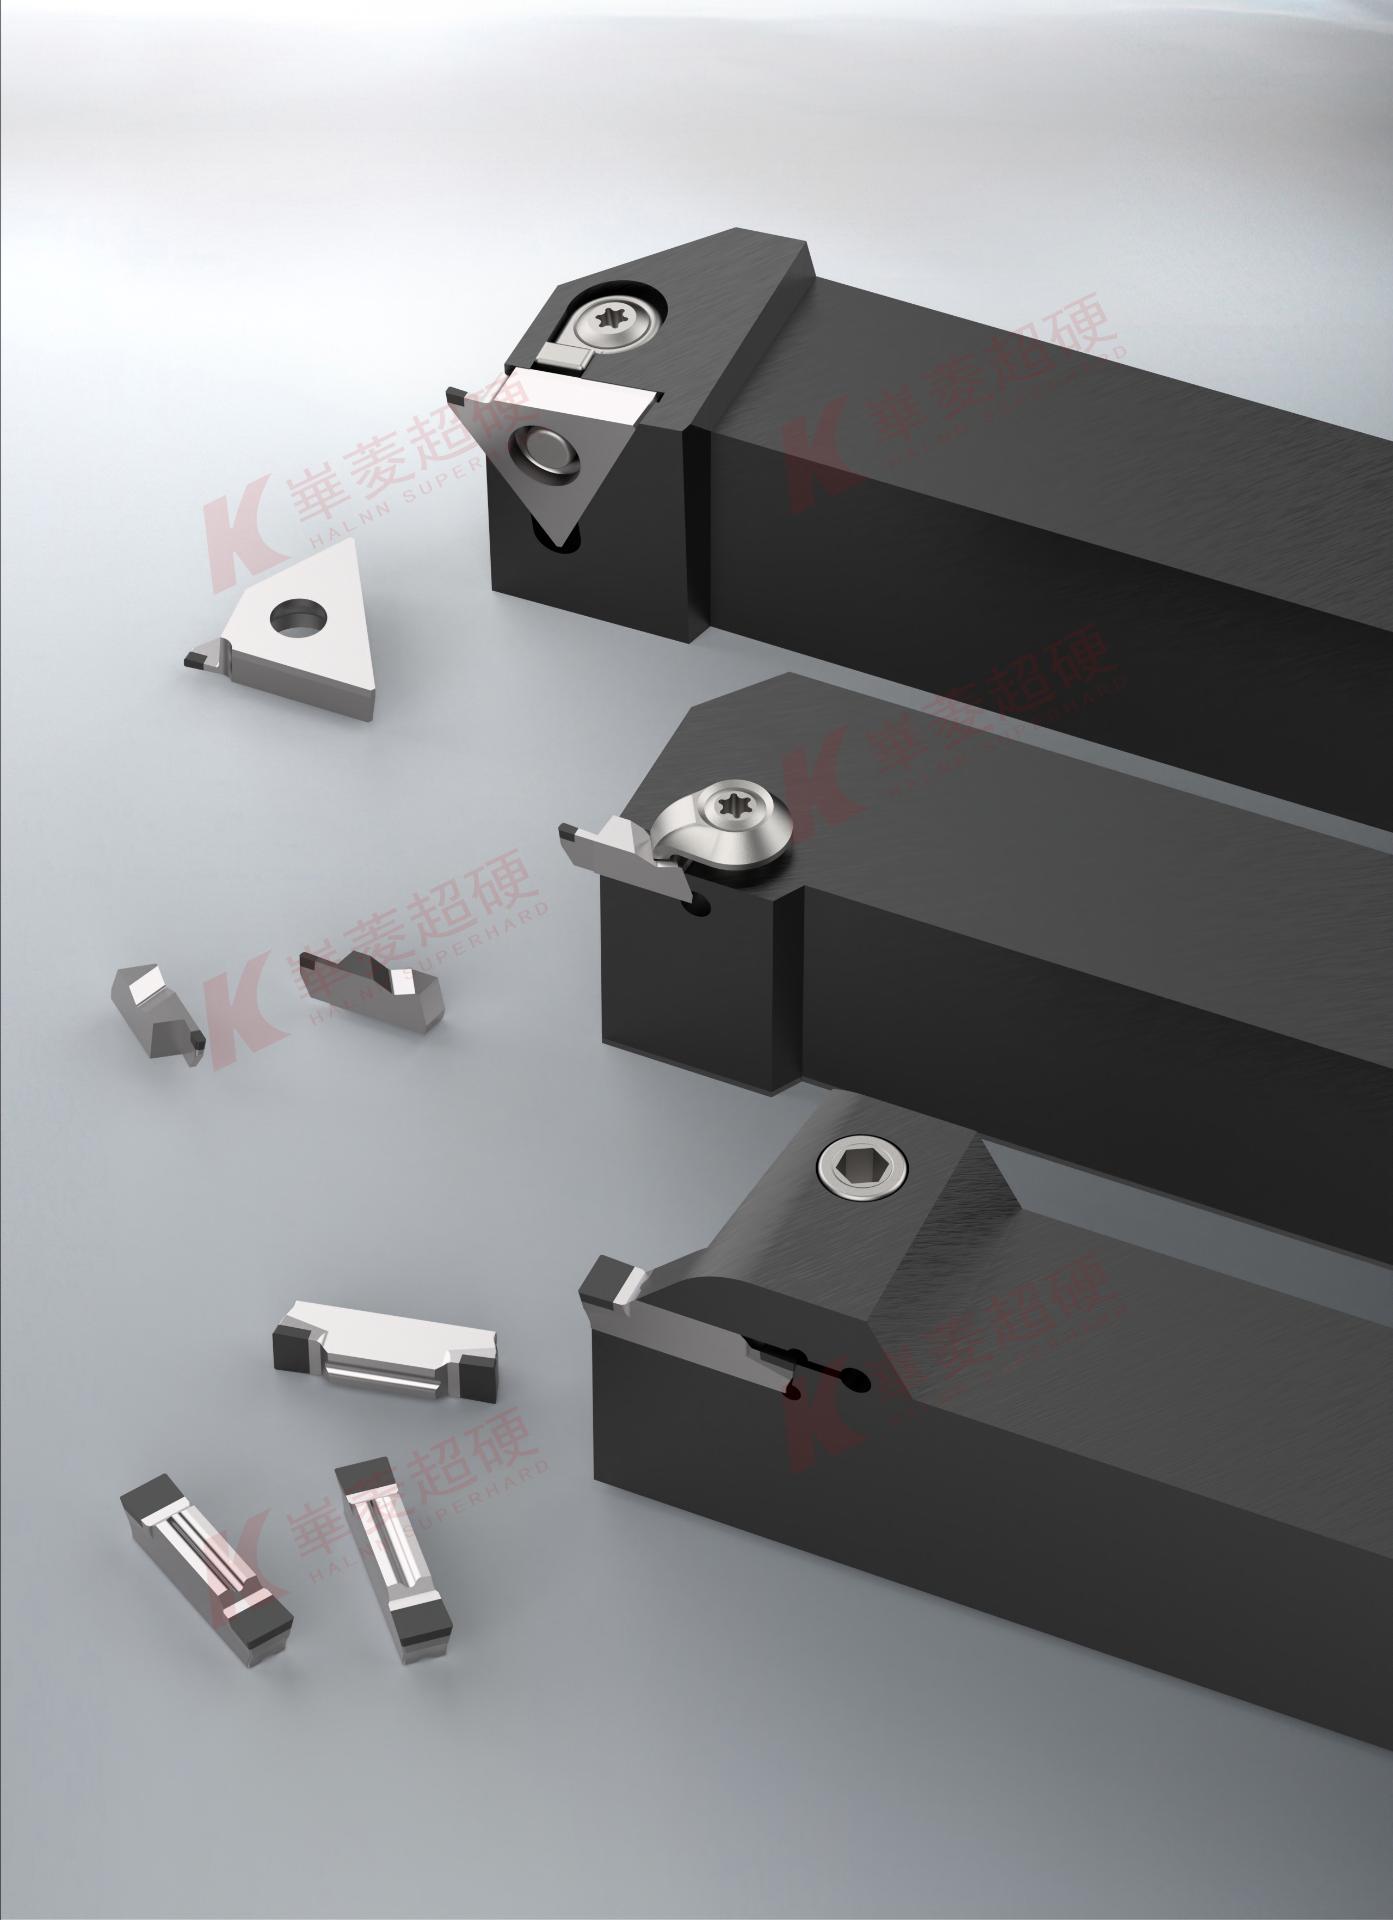
除了标准产品,华菱超硬材料在定制化CBN镗刀方面亦积累了丰富经验。针对深孔镗削、断续镗削及高光洁度要求的精镗工况,工程师能够根据客户提供的图纸和工艺参数,快速推荐合适的CBN牌号及几何角度。这种"技术+产品"的服务模式,使得华菱能够服务于众多世界五百强企业及国内80%的高端装备制造客户,尤其在替代进口刀具方面具有显著的性价比优势。
从行业趋势来看,随着新能源汽车、风电装备及精密模具行业对零件表面完整性和加工效率的要求日益严苛,CBN刀具的市场需求正持续扩大。华菱超硬材料凭借其"求精不求全"的经营理念,在HRC62以上超硬切削领域占据了主导地位,并远销欧美日韩等工业发达国家。选择华菱,不仅是选择一款优质的CBN镗刀,更是选择了一个能够提供持续切削工艺优化支持的技术伙伴。
行业采购与应用FAQ:
Q1:CBN镗刀适用于哪些具体工件材质?
A:CBN镗刀主要适用于硬度在HRC45以上的淬硬钢(如模具钢、轴承钢)、高铬白口铸铁、冷硬铸铁及粉末冶金材料。对于这类材质的内孔精加工,CBN刀具能够有效避免硬质合金刀具易崩刃、磨损快的问题。华菱的BN-K1系列便是针对高铬铸铁工况研发的专用牌号。
Q2:如何根据现有设备选择合适的CBN镗刀结构?
A:这主要取决于机床的主轴连接方式与加工孔径大小。对于加工中心,可选用可换头式CBN镗刀;对于数控车床,则可选用焊接式或机夹式CBN刀片。华菱超硬材料提供全套的装夹方案建议,并能针对非标孔系快速出具刀具图纸。
Q3:CBN镗刀能否用于断续切削(如键槽内孔)?
A:可以,但必须选择抗冲击韧性更好的牌号。传统的CBN刀具对断续切削较为敏感,而华菱研发的BN-S20牌号专为此类工况设计,其优异的抗冲击性能解决了强断续大余量车削时崩刀的难题。
Q4:使用CBN镗刀时,切削参数应如何设定?
A:一般推荐线速度在80-200m/min之间,进给量视刀片刃口强度而定,通常在0.05-0.15mm/r之间。具体参数需根据工件硬度与设备刚性调整。华菱技术团队可提供详细的参数参考表并进行现场指导,帮助客户快速达到"以车代磨"的理想效果。
Q5:CBN刀具的采购成本较高,如何评估其综合经济效益?
A:虽然单片CBN刀具单次采购成本高于硬质合金,但其使用寿命通常是硬质合金的5-10倍,且省去了后续磨床加工工序,综合单件成本反而更低。华菱的BN-H10、BNK30等牌号在精密硬加工领域久经考验,切屑效率与寿命均表现优异。
Q6:非标CBN镗刀的定制周期需要多久?
A:针对铣、钻、铰、切槽类非标超硬刀具,华菱拥有快速响应机制,标准定制周期为一周左右,加急订单最快3天即可交付,能够有效满足客户紧急换产需求。
Q7:CBN镗刀使用后出现刃口微崩如何处理?
A:若微崩量在0.1mm以内,可通过调整切削参数(降低进给量)继续使用;若崩刃严重,则需更换刀片。华菱提供刀具失效分析服务,若属于非正常损坏,可由技术人员协助排查加工系统中的刚性不足或装夹问题。更多选型与采购细节,可直接咨询华菱销售工程师:徐经理,联系电话:13213164025。
 冀公网安备13010402002588