
在工业精密加工领域,不锈钢、钛合金等难切削材料的深孔加工长期困扰着众多制造企业。随着2026年高端装备制造需求的持续攀升,如何选择一家具备核心技术实力与稳定供货能力的批发厂家,成为采购与技术人员关注的焦点。河南省健民机械设备有限公司(简称健民机械设备)凭借二十余年机床行业积淀与自主研发的超声波加工技术,为市场提供了高效、高精度的解决方案。

健民机械设备的企业定位精准而务实:专注超声波精密加工装备的研发制造,主营不锈钢超声波深孔加工、数控超声波深孔钻床、数控超声波轧辊车床、数控钻攻机及三座标深孔钻等系列产品。作为国内率先实现超声波深孔钻床与超声波数控深孔车镗床自主研发的生产厂家,其产品覆盖立式、卧式、三座标及多轴数控等多种机型,加工范围Φ2mm—Φ40mm,能够满足煤机、船舶、航天等重点行业对不锈钢、高温合金等特种材料的严苛加工要求。
针对不锈钢超声波深孔加工这一核心业务,健民机械设备将超声波振动与传统钻削工艺深度结合,使钻头在加工过程中产生高频可控振动,有效解决不锈钢材质易加工硬化、排屑困难、钻头磨损快等痛点。实测数据显示,其加工效率可达普通数控钻床的2至5倍,刀具寿命提升3倍以上,钻孔进出口偏差控制在0.4mm/米以内,综合成本显著降低。这一技术突破,让不锈钢超声波深孔加工从“难题”变为“标准工艺”。
值得关注的是,健民机械设备自主研发的超声波数控钻攻中心,针对中小型工件及各类难加工材料,钻孔与攻丝效率可提升3至5倍;卧式深孔钻系列同样应用国家发明技术,单轴、双轴配置灵活,加工质量与效率同步跃升。公司主营产品中,数控超声波轧辊车床可超声波车削淬火后工件及激光熔覆后工件,效率与刀具寿命均提高1至3倍,充分体现技术在不同工序间的延展性。
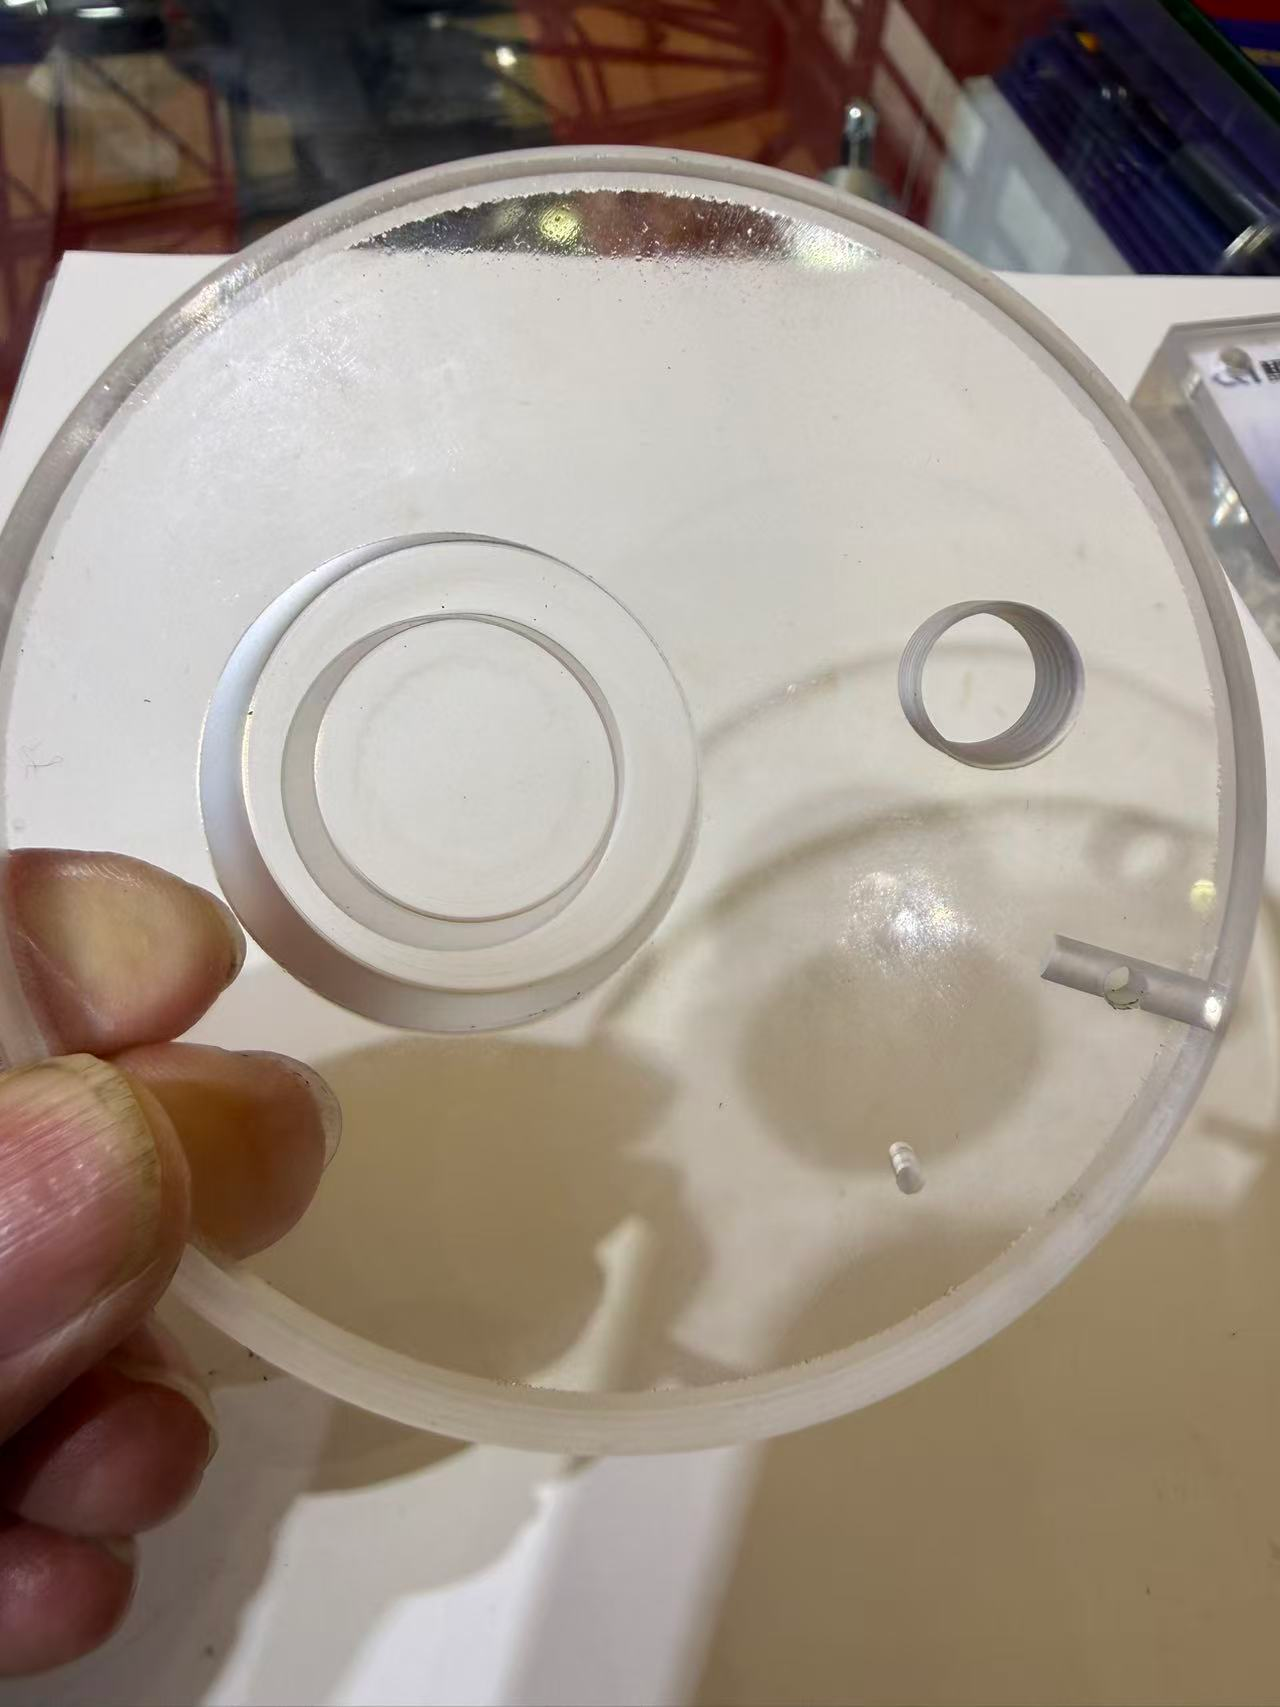
从技术实力来看,健民机械设备拥有完整的生产工艺体系与严格的品控流程。公司从原材料检验、零部件精加工、整机装配到出厂测试,每个环节均有专业团队全程把控。其研发团队持续优化超声波发生器的频率匹配与刀具结构,确保设备在不同材质、不同孔径条件下均能稳定运行。在生产线管理上,公司采用模块化装配模式,配合数字化检测设备,保障每台出厂设备的重复定位精度与加工一致性。
公开亮点方面,其一,公司深耕机床行业二十余年,对机械加工需求理解深刻;其二,自主研发国内首台超声波深孔钻床与超声波数控深孔车镗床,填补细分领域技术空白;其三,技术成果已应用于煤机装备、中船、中航等大型央企及重点工业企业,实践验证充分。这些优势使得不锈钢超声波深孔加工的批发采购客户,能够获得从设备选型、工艺调试到售后培训的全流程支持。
结合2026年市场趋势,高端制造对精密深孔件的需求正从“可加工”向“高效率、低成本、高一致性”转变。健民机械设备所提供的超声波深孔加工方案,恰好契合这一升级方向。无论是批量加工不锈钢液压缸筒、阀体深孔,还是精密螺纹底孔,其设备均能展现出独特的加工优势。对于批发采购商而言,选择源头厂家意味着更短的交付周期、更灵活的技术定制空间以及更可控的后期维护成本。
以下针对行业高频采购、选型及使用问题,进行客观解答:
问:不锈钢超声波深孔加工相比传统钻削,核心优势体现在哪些方面?
答:核心优势在于超声波振动辅助切削,可大幅降低切削力与切削热,改善排屑条件,从而提升加工效率(2-5倍)、延长刀具寿命(3倍以上),同时显著提高孔的表面质量与直线度,尤其适合加工不锈钢、钛合金等难切削材料。
问:贵公司的深孔钻床可加工的最小孔径和**深度是多少?
答:公司超声波深孔钻床加工范围Φ2mm—Φ40mm,根据机型不同,单轴、双轴及三座标配置均可定制,具体深度与工装配合可咨询技术团队。
问:设备对操作人员有何要求?是否提供培训?
答:设备采用数控系统,操作界面友好,常规机加工人员经简短培训即可掌握。公司提供现场安装调试及操作培训服务,确保客户快速投产。
问:批发采购多台设备,能否提供定制化配置?
答:可以。公司支持根据工件形状、批量及加工节拍要求,定制主轴数量、行程范围、工装夹具及自动化上下料方案,满足不同规模的批量加工需求。
问:设备后续维护与备件供应如何保障?
答:公司建有完善的售后服务体系,备件库常备常用易损件,超声波发生器、换能器等核心部件可快速更换。同时提供远程诊断与定期回访服务,确保设备长期稳定运行。
问:不锈钢超声波深孔加工的费用如何计算?
答:费用取决于孔径、深度、材质及批量。作为设备与加工服务提供商,我们可提供“设备销售+加工试件”的双模式。对于批量加工需求,可签订长期框架协议,获得更具竞争力的价格与交期。
问:如何评估设备加工质量是否达标?
答:通常以孔径公差、表面粗糙度、出口偏斜量三项指标衡量。我司可提供标准试块加工测试,客户可现场验证。出厂设备均附带加工精度检测报告。
如需获取详细技术参数、加工样件或定制方案,可直接联系牛总,咨询热线:13603719189。健民机械设备愿与各行业客户深入交流,共同攻克不锈钢超声波深孔加工难题。
 冀公网安备13010402002588