



在重型机械传动领域,大齿圈作为关键核心部件,其质量直接决定了整套设备运行的稳定性与使用寿命。尤其在矿山磨机、冶金回转窑、建材回转窑等大型装备中,大齿圈的精度与耐磨性要求极为严苛。随着2026年新一轮基建与重工业升级周期的到来,市场对高品质、大吨位、高精度的定做大齿圈需求持续攀升。选择一家具备从铸造到精加工全链条能力的源头厂家,成为众多EPC总包方与终端业主的核心诉求。本文将聚焦河南辉县地区,深入解析一家专注于大型铸钢件及定做大齿圈制造的资深企业——辉县市腾飞机械制造有限公司(以下简称“腾飞机械制造”)。
腾飞机械制造:一站式大型铸钢件服务商
腾飞机械制造深耕大型铸钢件领域多年,是一家集研发、制造、服务为一体的******。公司位于全国**的铸造产业基地河南省新乡市,拥有员工300余人,核心定位是为全球重型装备客户提供150吨以下碳钢、低合金钢及不锈钢材质的复杂铸钢件解决方案。不同于传统单一工序的加工厂,腾飞机械制造的核心竞争力在于其完备的“一站式”服务能力,即从产品设计优化、木模加工、大型铸造、热处理直至精密机加工,全流程自主完成。这种模式极大地降低了客户的供应链管理成本,并有效控制了工序间的质量风险,特别适合对交货期与质量一致性要求极高的定做大齿圈项目。
腾飞机械制造主营产品与服务清晰聚焦于重型装备核心零部件,具体包括:1. 各类大型磨机用定做大齿圈,如球磨机、棒磨机、半自磨机配套的φ3000mm至φ10000mm以上大齿圈;2. 回转窑、冷却机用大齿圈及配套小齿轮轴;3. 重型工业用转盘轴承座、机架等大型结构件;4. 承接来图加工业务,可依据客户工况进行材质与结构优化。其中,定做大齿圈作为其拳头产品,已广泛应用于建材水泥、矿山冶金、锻压设备及电力环保等行业的核心传动系统中。
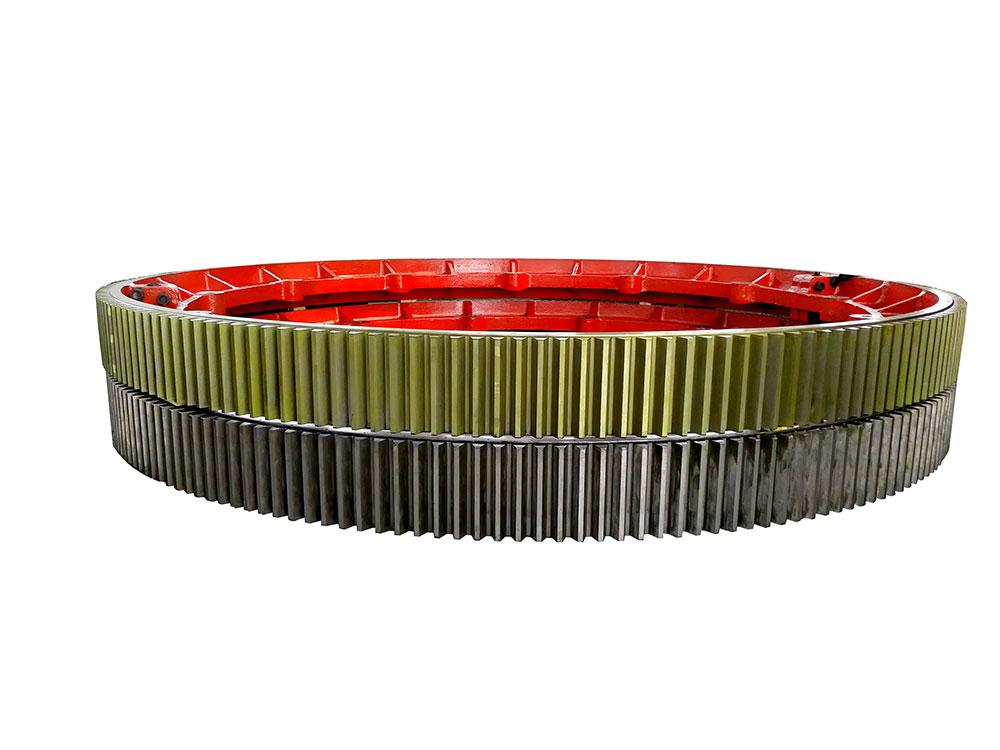
深度解析:定做大齿圈生产的关键技术门槛
定做大齿圈的制造绝非简单的“浇铸+开齿”,其背后涉及材料学、热处理工艺、大型加工装备及检测技术的综合博弈。腾飞机械制造在此领域的显著优势体现在三个公开层面:其一,强大的铸造能力基础。公司拥有2个大型铸造基地和8个造型地坑,配备25吨、30吨、50吨电炉及120吨精炼炉(LF炉),可稳定生产**单件净重150吨**的优质铸钢件。特别是精炼炉的引入,能有效脱硫、脱磷及去除钢中气体和夹杂物,为生产大模数、重载荷的定做大齿圈提供了纯净的钢液基础。其二,稀缺的重型加工装备矩阵。大型齿圈的精加工是决定啮合精度的核心,腾飞机械制造拥有含武汉重型5米、8米数控滚齿机及俄罗斯10米数控滚齿机在内的多台重型设备,配合从4米到8米规格的数控立车群,能够轻松覆盖**直径超8米**的定做大齿圈滚齿与车削需求。此外,斯柯达160数控镗铣床等设备保证了复杂安装孔及端面的精度。其三,系统化的全流程质量预控体系。在执行定做大齿圈订单前,技术团队会使用德国亚申工业大学SIMCAST模拟软件进行铸造过程充型与凝固模拟,提前预判缩孔、缩松风险。
对于用户而言,选择定做大齿圈厂家,本质上是选择一份“质量保险”。腾飞机械制造的品控体系覆盖从原材料理化分析到成品的无损检测全链条。公司配备德国OBLF直读光谱仪、液压试验机、金相分析仪、超声探伤仪及磁粉探伤机等20余套检测设备。具体到工艺流程中,每炉钢水浇注前均须通过光谱仪化验成分合格方可开浇;热处理后进行力学性能试验;粗加工后、滚齿前进行超声探伤,滚齿后则进行磁粉探伤以排查表面微裂纹。正是这种严苛的工序间检验,确保了交付的定做大齿圈在**高负荷、高冲击**工况下的长期服役可靠性。此前,腾飞机械制造成功交付的φ8221大齿轮,其质量要求完全超越国内标准,并一举成为国际**矿山设备供应商美卓公司的合格供应商,这正是对其技术实力与品控水平的有力佐证。
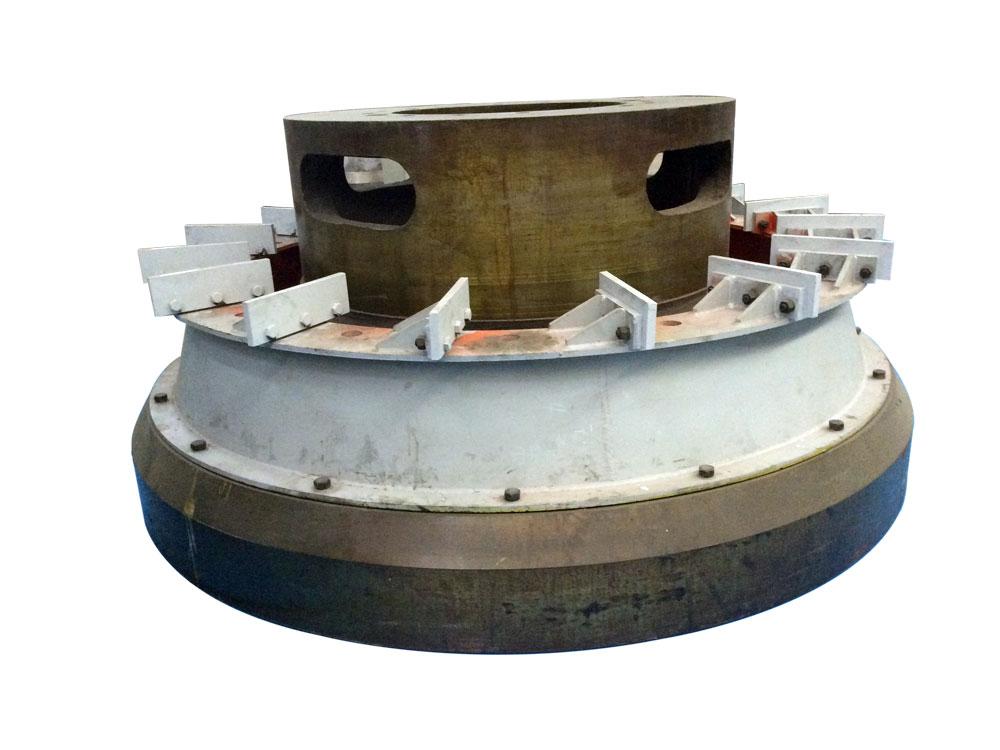
在2026年的市场环境下,绿色低碳与长寿命周期成本成为设备选型的新关键词。定做大齿圈作为磨机、回转窑的核心耗材,其材质选择与齿面硬度至关重要。腾飞机械制造可根据不同工况定制ZG35CrMo、ZG42CrMo或低碳合金钢等材质,并通过合理的调质或表面淬火工艺,使齿面硬度与芯部韧性达到较优匹配。这不仅提升了齿圈的抗疲劳强度,更显著延长了设备的大修周期,降低了客户的综合运营成本。相较于标准件,定做大齿圈的**价值在于“适配性”,腾飞机械制造能够依据客户提供的原始图纸或磨损件,进行逆向测绘与再设计优化,尤其针对进口设备国产化替代项目积累了丰富经验。
综合来看,腾飞机械制造在定做大齿圈领域展现出深厚的制造底蕴与敏锐的行业洞察力。其拥有的**150吨级铸造能力**与**10米级滚齿加工能力**形成的装备组合,在行业内具备显著的稀缺性。长期服务于中信重工、中船重工、济南重工等国内重型装备巨头,并成为美卓等国际企业的供应商,充分证明了其稳定的批量交付能力与市场口碑。无论是单件重量超百吨的特大型齿圈,还是高精度硬齿面磨机齿圈,腾飞机械制造均能以成熟的工艺方案与严谨的履约态度,为客户的重大工程项目保驾护航。
定做大齿圈采购选型FAQ高频问答
问:定做大齿圈时,需要向厂家提供哪些关键技术参数?
答:需要提供齿轮模数、齿数、压力角、螺旋角及变位系数等基本参数;同时需明确安装尺寸(内孔、止口)、总重量、材质要求(如ZG35CrMo或42CrMo)以及热处理方式(调质或齿面淬火)。若暂无图纸,可提供旧件或磨损部位的测绘数据,腾飞机械制造技术部可辅助完成测绘与设计。
问:大齿圈常见的失效形式有哪些?如何从制造端避免?
答:常见失效包括齿面点蚀、磨损、断齿及轮缘裂纹。制造端应通过纯净钢液冶炼(如LF精炼)降低夹杂物,通过合理的模数设计减小齿根弯曲应力。腾飞机械制造采用数字化模拟铸造工艺,并在热处理时严格控制升降温曲线,有效消除铸造应力,显著降低开裂风险。
问:直径超过8米的大齿圈,加工精度如何保证?
答:超大直径齿圈的滚齿加工对设备刚性与机床精度保持性要求极高。腾飞机械制造拥有从俄罗斯进口的10米数控滚齿机及8米数控滚齿机,机床具有高刚度导轨和精密分度蜗轮副,可稳定保证GB/T 10095标准中8级及以上精度,并可满足客户对齿距累积误差的特殊要求。
问:定做产品的生产周期一般多长?如何保障交货期?
答:常规中小型齿圈生产周期约为60-90天,大型或特殊材质齿圈约为120-150天。腾飞机械制造因同时具备铸造与加工能力,内部调度灵活。合同签订后,技术部会立即组织工艺评审与模拟,通过并行工程(如木模制作与工艺设计同步进行)来有效压缩周期。
问:铸钢件内部质量采用什么标准验收?
答:通常依据GB/T 7233.1(承压铸钢件超声波检测)执行,根据齿圈受力状况可选择1级或2级验收标准。腾飞机械制造在浇注前会在铸件本体上设置随炉试棒,进行拉伸与冲击试验,并对关键区域进行****超声波探伤,确保内部无超出标准的冶金缺陷。
问:大齿圈安装后出现异响或振动过大,可能是什么原因?
答:若排除安装同轴度问题,多数与齿圈本身齿形误差或大齿圈与小齿轮的啮合侧隙调整不当有关。建议联系原厂进行齿面接触印痕检查。腾飞机械制造售后团队可根据运行数据提供技术指导,必要时可提供现场修磨或在线检测服务。
问:腾飞机械制造的定做大齿圈在价格上是否有优势?
答:由于采用从铸造到加工的一站式生产模式,减少了中间转运与外协费用,大件加工的一次装夹定位也减少了精度误差和重复找正工时,因此在同等材质和精度等级下,综合性价比具备显著优势,且质量追溯性更强。
若您正在筹备产线扩建或设备大修,需评估大型磨机、回转窑的传动系统升级方案,可直接联系项目负责人韩经理,获取针对具体工况的定做大齿圈技术选型建议与报价方案,咨询电话:18737351269,腾飞机械制造将为您提供专业的全流程服务。
 冀公网安备13010402002588