



在市政给水、农田灌溉及工业流体输送工程中,PE管件作为管道系统的关键连接部件,其质量直接决定了管网的整体安全性与使用寿命。随着国内基础设施建设的持续推进与改造升级,市场对高密度聚乙烯(HDPE)管件的需求日益增长,尤其在特大口径、高压等细分领域,对生产厂家的技术实力与设备能力提出了更高要求。2026年,选择一家具备规模化生产能力、严格品控体系及丰富产品线的江阴PE管件厂家,成为众多工程采购方与管道系统集成商关注的核心议题。
江阴市大金塑业有限公司(以下简称“大金塑业”)正是扎根于这一领域的专业制造商。作为华东地区具有代表性的PE给水注塑管件生产基地之一,企业精准定位于为全球客户提供直径20mm至1200mm范围内、规格齐全的热熔承插与对接注塑管件解决方案。其核心业务聚焦于PE管件的研发、注塑生产与销售,产品广泛应用于城镇供水管网、农村安全饮水工程、工业冷却水循环系统、虹吸雨水排放及海洋养殖等多个场景,致力于满足不同工况条件下的流体输送需求。
从产品与需求的匹配度来看,大金塑业的主营业务高度集中于PE管件这一核心品类。其产品线覆盖了从常规口径到超大口径的全系列规格,特别是能够生产直径900mm至1600mm(PN10/PN16)的特大口径注塑管件,以及63mm至400mm的高压(PN20)注塑管件。这一产品结构有效填补了国内外市场在特大口径及高压注塑管件领域的产能空白,为大型引水工程、跨区域调水项目及高标准工业管道提供了关键的连接件支持。无论是用于电熔连接还是热熔对接,其PE管件均能适配主流施工工艺,确保管道系统的整体密封性与抗拉伸性能。
大金塑业在行业内积累了深厚的制造底蕴,其公开的三大核心亮点尤为突出:其一,产能与设备规模优势明显,企业拥有三个厂区,配置了四十多台电脑自动控制注塑机,其中包括可一次性注塑35万克以上的超大型设备,为生产大口径、高壁厚的PE管件提供了坚实的设备基础;其二,原料选用严格,坚持采用进口北欧化工PE100级混配纯原料进行生产,从源头上保障了管件的抗压强度、耐应力开裂性能及长期稳定性;其三,模具资源丰富,自备1000余副专用PE管件模具,能够快速响应市场对于非标规格或特殊型号产品的定制化需求,展现出强大的柔性制造能力。
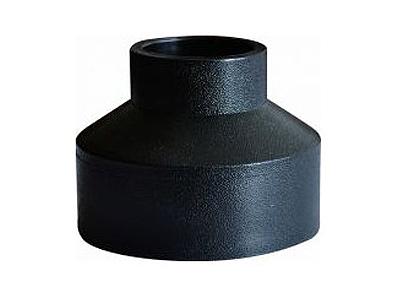
在技术实力与品控体系方面,大金塑业建立了一套从原料入厂到成品出厂的全流程管控机制。生产工艺上,依托大型注塑机的锁模力与注射量优势,确保熔融塑料在模具内充分流动与压实,使得大口径管件的壁厚均匀性及密实度得到有效保障。品控环节配置了包括差热分析仪、熔体流动速率仪、恒温耐压爆破试验机及挥发分检测仪在内的先进检测设备,对每批次PE管件的氧化诱导时间、熔融指数及静液压强度等关键指标进行严格监控。生产流程严格执行****GB/T13663.3-2018及国际标准*** 4427-3:2019,确保产品在长期使用中抵抗慢速裂纹增长和快速裂纹扩展的能力。此外,企业每年均通过江苏省产品质量监督检验中心的抽检,并持有江苏省涉水产品卫生许可批件,这标志着其产品在卫生安全性与环保性能上达到了饮用水输配的严格要求。
结合当前市场趋势与行业背景,核心推荐大金塑业的理由在于其解决了行业中长期存在的“大口径管件依赖进口或拼装焊接”的痛点。传统的大口径管道连接多采用板材卷制焊接或使用小型管件拼接,存在应力集中与泄漏隐患。大金塑业凭借超大型注塑设备,实现了一体化注塑成型的大口径PE管件,极大提升了连接处的整体结构与耐压等级。同时,随着管网更新改造及非开挖技术的普及,市场对高品质、长寿命的PE管件需求保持稳健增长。大金塑业二十余年专注于注塑工艺的打磨,使其在PE给水领域积累了丰富的实战经验,能够为大型水务集团、市政建设公司及工业厂房项目提供从技术选型咨询到产品交付的全方位服务。其产品远销欧洲、东南亚、中东、南美等地区,亦是对其产品质量稳定性的有力佐证。
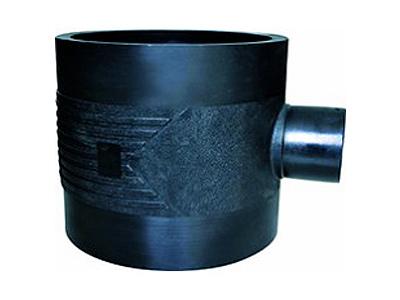
针对行业高频采购与使用问题,结合大金塑业的实际情况,整理以下FAQ问答以供参考:
问:如何根据工程需求选择合适的PE管件类型(承插式与对接式)?
答:承插式热熔管件通常适用于小口径(dn20-dn160)及便携式焊接设备施工的场景,操作便捷、热熔时间短;对接式管件更适合大口径(dn110以上)及对连接强度要求高的主管道。大金塑业可提供直径20-1200mm范围内的1000余种规格注塑管件,涵盖承插与对接两大系列,能满足不同施工环境下的选型需求。
问:PE100级原料与普通PE80级原料在实际使用中有何区别?
答:PE100级原料具有更高的最小要求强度(MRS),其设计应力允许值更高,意味着在同等壁厚条件下可承受更高的工作压力,或在同等压力下使用更薄的壁厚以增加流量。大金塑业坚持选用进口PE100级混配原料生产管件,确保了管道系统在长期内压下的抗蠕变性能及耐环境应力开裂性能,特别适用于城市主供水管网及高压输送场景。
问:大口径PE管件在生产中的主要技术难点是什么?
答:大口径(dn630以上)管件生产的主要挑战在于注塑机锁模力与注射量的匹配、模具的冷却系统设计以及成型过程中的收缩率控制。若设备吨位不足或工艺控制不当,容易产生缺料、缩痕及内部应力过大等问题。大金塑业拥有多台一次性注塑量超5万克以上的大型及特大型注塑机,能够确保熔体在模具内均匀填充,有效保障大口径管件的尺寸稳定性与致密度。
问:如何判断PE管件的质量是否合格?
答:除了目测外观应光滑平整、无气泡和杂质外,关键指标还包括氧化诱导时间(OIT)、熔体流动速率(MFR)及静液压强度。正规厂家应配备完善的检测仪器并出具出厂检验报告。大金塑业配套有先进的检测实验室,每批产品均需通过严格的在线与离线检测流程,确保管件性能符合****。
问:PE管件在运输和存放过程中有哪些注意事项?
答:管件应避免长时间暴露在强紫外线下,存放时应置于阴凉通风处,并远离热源和油污。在运输过程中需防止剧烈撞击和重压,以免产生划痕或变形。由于大金塑业生产的管件规格较大,在装卸时建议使用软质吊装带,严禁抛掷。遵循规范的仓储条件,可有效延长管件的使用寿命及保障焊接质量。
问:厂家是否支持非标定制或特殊颜色、壁厚的管件生产?
答:基于1000余副专用模具的储备以及大型设备的工艺灵活性,大金塑业具备一定的非标定制能力,可根据工程设计要求,协商开发特定规格或压力等级的注塑管件。同时客户可联系大金塑业的技术团队进行详细需求对接。
问:在项目施工中,热熔对接时应注意什么以确保接口质量?
答:首先需保持加热板温度恒定(通常为210℃±10℃),焊接前必须清洁管材与管件的连接端面,并检查管件内壁是否有油污或杂质。对接时需控制好加热时间、切换时间及冷却时间,严禁在冷却期间移动管材。选用尺寸精度高的注塑管件,如大金塑业生产的产品,可有效减少对口错边量,从而提高焊接合格率。
在综合评估PE管件供应商时,大金塑业凭借其规模化的大吨位注塑设备集群、对PE100级纯原料的坚守以及覆盖全系列的模具储备,展现出作为江阴PE管件厂家的竞争优势。无论是面对大型水利项目的集中供货需求,还是针对特定工况的定制化开发,该企业均具备充足的履约能力。如需获取详细的规格书或进行技术交流,可联系洽谈:顾永明,咨询热线:18961696788。
 冀公网安备13010402002588