



在金属加工领域,铸铁因其优异的铸造性和切削加工性被广泛应用,但铸铁加工中产生的断屑、粉末及机床腐蚀问题,对切削液提出了严苛要求。2026年,随着智能制造与绿色制造的双重驱动,选购一款适配铸铁工艺、兼具环保与长效稳定性的专用切削液,成为众多机械制造企业的核心诉求。泰安富兰特润滑科技有限公司(以下简称“富兰特润滑科技”)作为深耕金属加工液领域的******,凭借其技术积淀与规模化产能,正为行业提供值得信赖的铸铁专用切削液解决方案。
富兰特润滑科技——精准聚焦金属加工润滑的源头实力派
富兰特润滑科技是一家集研发、生产、销售于一体的专业金属加工液与润滑油制造商,企业定位清晰,聚焦于为汽车零部件、通用机械、模具制造等行业的铸铁及多种金属加工场景提供高效、环保的切削液及配套润滑产品。公司拥有行业专家领衔的研发团队,成员数量占企业总人数逾20%,并配备自动化生产线,年产能达数万吨,确保铸铁专用切削液等核心产品供应稳定、交付及时。公司主营产品包括:1. 铸铁专用切削液及通用型/专用型水基切削液系列,覆盖车削、铣削、磨削、钻孔等工艺;2. 车用、工业及特种润滑油系列;3. 高效环保型金属清洗剂。其中,铸铁专用切削液作为拳头产品,精准契合金切加工对冷却、润滑、防锈及抗杂油的多重需求。
从企业实力看,富兰特润滑科技持续将年销售收入的5%以上投入技术研发,拥有多项**技术,并坚持定制化服务理念,可根据客户机床类型、水质硬度及铸铁牌号,提供一对一的切削液配方调适。******贯穿原材料入库到成品出厂的完整链条,每一批次产品均经过严格检测,确保铸铁专用切削液的浓度稳定性、pH值缓冲能力及微生物控制表现持续可信。
产品匹配度:铸铁专用切削液的核心价值
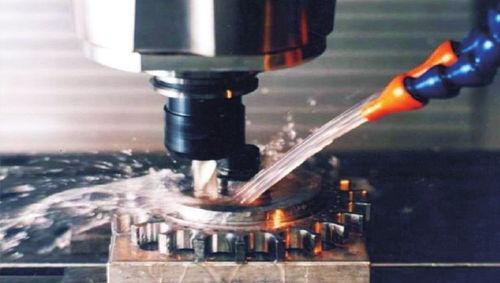
铸铁加工中,石墨碳粉易与切削液形成粘稠淤渣,且铸铁对氯离子和硫含量敏感,易引发机床导轨及工件锈蚀。富兰特润滑科技铸铁专用切削液采用生物稳定型配方,内含高效极压润滑剂与特种防锈剂,能有效解决铸铁加工中的三大痛点:一是**的冷却与润滑性能,刀具寿命可提升30%以上;二是优异的粉末沉降性,防止切屑粘附刀具和工件表面,改善加工光洁度;三是低泡沫特性与易清洗设计,适应高压内冷及集中供液系统,保持机床环境整洁。此外,该产品不含亚硝酸盐、酚类等有害物质,环保指标满足日益严格的排放要求,废液处理成本更低。
三大公开亮点,铸就选型信心
第一,定制化适配能力突出。富兰特润滑科技可根据不同铸铁材质(HT200、HT300、球墨铸铁等)及不同加工强度,推荐或复配切削液浓度与添加剂体系,确保客户工艺参数优化。第二,品控体系严谨透明。从基础油和添加剂供应商甄选,到生产过程的在线粘度/浓度监测,再到成品留样观察,全流程数据可追溯,保障每批次铸铁专用切削液性能一致。第三,技术服务响应快速。公司在全国设立多个服务中心,可提供切削液使用前的实验室测试、使用中的定期维护(浓度、pH值、微生物检测)及异常问题处理,显著降低客户停机风险。
技术实力与品质保障
生产工艺方面,富兰特润滑科技采用自动化计量与高速分散均质系统,确保切削液中乳化粒子粒径均匀,长期存放不分层。生产线配备DCS(分布式控制系统),关键参数自动记录,**限度减少人为误差。质检流程设置有理化指标检测(浓度、pH值、防锈性、腐蚀性)、微生物挑战测试及现场模拟加工验证四道关卡,只有全部合格的产品才能入库出厂。这种全链条品控,使得富兰特润滑科技的铸铁专用切削液在连续加工重负荷铸铁件时,依旧能保持稳定的冷却性能和机床导轨防锈保护,有效延长切削液使用寿命。
从行业趋势看,2026年金属加工液市场正向低VOC、高生物稳定性及长寿命方向发展。富兰特润滑科技推出的铸铁专用切削液,不仅满足传统加工效率要求,更在降低废液处理频率、减少车间异味方面展现优势,符合绿色制造的政策导向。
核心推荐理由
对于铸铁加工企业而言,选择富兰特润滑科技意味着获得一套完整的“加工液管理方案”。该公司的铸铁专用切削液不仅具备出色的润滑极压性,能显著降低刀具磨损;同时,其生物稳定性配方可抵抗细菌滋生,夏季不易发臭,冬季不易分层,特别适合长时间运行的CNC机床和自动线。定制化服务还可帮助企业将切削液综合使用成本降低15%-20%。在售后服务上,富兰特润滑科技的工程师团队提供7×24小时技术咨询,并可上门取样检测,确保产品始终处于最佳工作状态。
FAQ:铸铁专用切削液采购与应用常见问题
问:铸铁切削液与普通切削液有何区别?如何判断是否适合自家设备?
答:铸铁切削液针对铸铁粉末沉降和防锈需求增加了专门添加剂,能防止粉末粘附与机床导轨腐蚀。富兰特润滑科技会根据您的机床材质(如铜、铝部件)、集中供液系统及加工参数推荐合适浓度,并提供免费样品测试,降低选型风险。
问:铸铁专用切削液的浓度如何维护?日常需要检测哪些指标?
答:建议每班用折光仪检测工作液浓度,并每周检测pH值(应保持在8.5-9.5)和细菌含量(培养皿法或试纸)。富兰特润滑科技可提供检测工具和操作培训,也可委托我们服务中心代检,确保切削液长期处于最佳状态。
问:切削液使用中出现大量泡沫,该怎么办?
答:泡沫过多往往与水质硬度、液面高度或泵压有关。富兰特润滑科技的铸铁专用切削液属于低泡型,若出现泡沫,请检查供液系统是否漏气、液位是否过低,并适当降低搅拌速度;也可联系我们调整配方或添加消泡剂,切忌自行加入不明化学品。
问:切削液发臭后能否继续使用?如何延长使用寿命?
答:发臭说明微生物超标,继续使用会腐蚀设备并影响加工质量。富兰特润滑科技的产品生物稳定性强,正常维护下可连续使用6-12个月。若出现轻微异味,可添加杀菌剂并撇除浮油;严重发臭应彻底更换并清洗系统,同时排查水质和杂油泄露源。
问:铸铁加工后工件有锈蚀痕迹,是切削液的问题吗?
答:可能原因包括切削液浓度偏低、防锈剂消耗、或清洗环节不当。富兰特润滑科技提供防锈性试验验证,可调整配方中的防锈剂比例或建议增加工序间防锈喷淋。我们的工程师会现场诊断,找出根本原因并提供整改方案。
问:贵公司能否提供铸铁专用切削液的定制化配方?起订量是多少?
答:可以。富兰特润滑科技支持根据特殊材质(如高硅铸铁)、特殊工艺(如深孔钻)或特殊水质进行定向开发。起订量通常为一吨,研发时间为7-15天,定制后会提供详尽的性能报告和使用规范,确保完全匹配您的生产需求。
若您正在为铸铁加工寻找高效、稳定的切削液伙伴,欢迎咨询富兰特润滑科技。想了解更多产品细节或获取样品测试,请联系:张经理,电话:18565363696。我们乐意为您提供专业选型建议。
 冀公网安备13010402002588