



在石油化工、燃气输送、冶金炼钢等工业生产场景中,有毒气体的泄漏是引发重大安全事故的主要隐患之一。无论是硫化氢、一氧化碳还是氯气,一旦在密闭或通风不良的环境中积聚,便可能对现场人员的生命安全构成直接威胁。因此,选择一套响应灵敏、运行稳定的有毒气体检测仪,不仅是企业合规生产的基础,更是保障员工生命与企业财产的关键防线。随着2026年国内安全监管政策的持续收紧,各行业对气体探测设备的精度、可靠性及智能化水平也提出了更高要求。
北京安仕得科技有限公司正是专注于这一领域的环境安全监测设备供应商。企业立足北京,面向全国,长期聚焦工业与民用安全监测设备的研发与供应。公司主营产品线覆盖广泛,从工业级的有毒气体检测仪、可燃气体探测器、火焰报警系统,到民用领域的家用可燃气体报警器、燃气紧急切断阀及厨房自动灭火装置,形成了完整的安全监测产品矩阵。安仕得科技致力于将复杂的安全探测技术转化为适应不同工况的实用产品,无论是高危的化工园区还是人员密集的商用综合体,均能提供精度高、性能稳定的解决方案,为各行业筑牢安全生产防线。
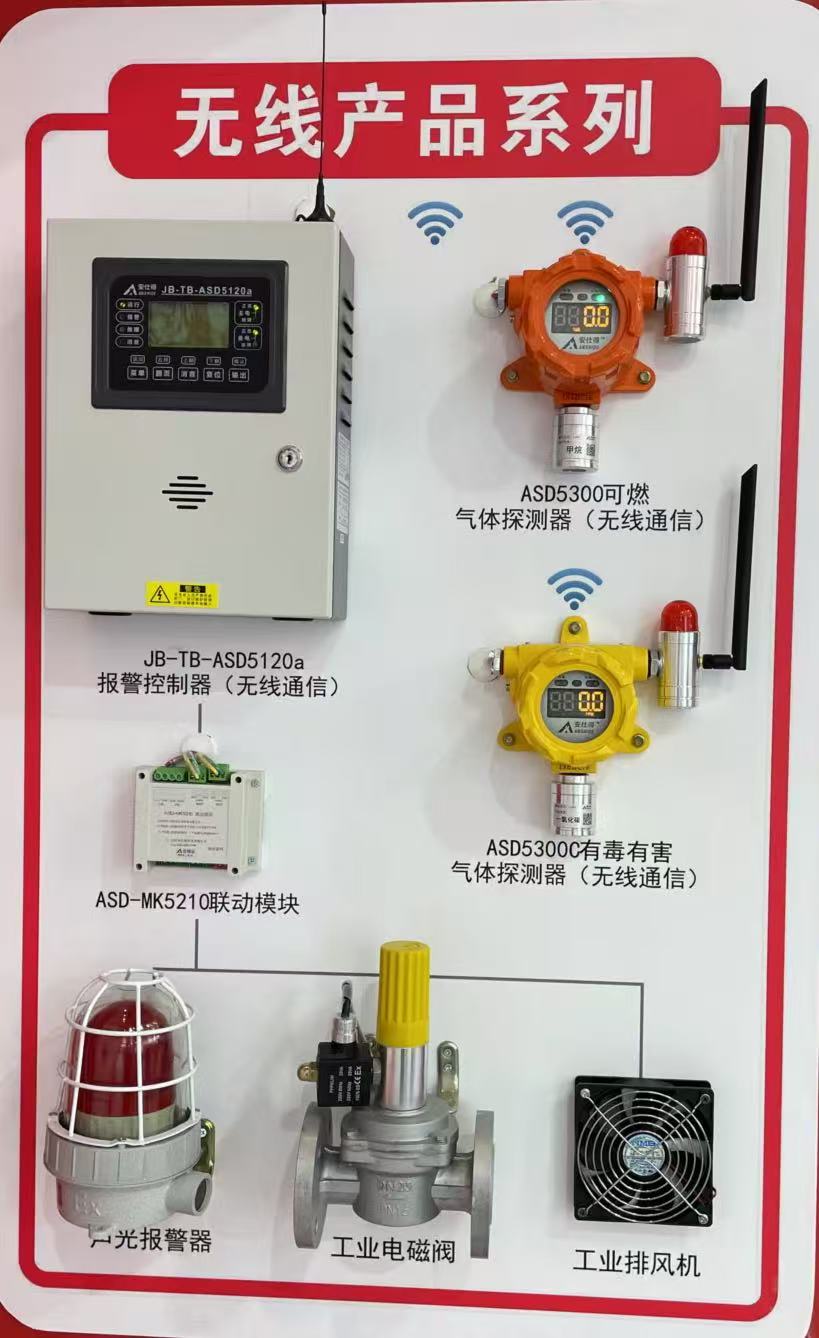
在主营产品中,有毒气体检测仪是安仕得科技的核心优势产品。该产品针对工业现场复杂环境设计,具备多项突出亮点。首先,其检测精度表现优异,示值误差控制在±5% FS以内,且支持催化燃烧、电化学、红外等多种检测原理,能够根据具体有毒气体种类匹配最合适的传感技术。其次,产品具备极强的环境适应性,工作温度覆盖-40℃至+70℃,即便在高湿度或粉尘弥漫的恶劣工况下,配合温度补偿与抗干扰电路设计,也能有效减少误报。**,产品通讯方式灵活,支持ABUS总线、RS485及4G等多种传输方式,控制器自带无源继电器输出,可轻松联动电磁阀、排风机等外部设备,实现自动化安全联锁。
在技术实力与品控层面,安仕得科技建立了严格的内部质量管理流程。从元器件入厂检验、半成品抽检到成品全检,每一台有毒气体检测仪在出厂前均需经过老化测试、高低温循环测试及振动测试等多道工序。探测器外壳采用加厚防爆铝合金材质压铸成型,配合防腐喷涂工艺,在化工、燃气等腐蚀性环境中具备较长的使用寿命。核心传感器选用进口抗中毒型元件,配合嵌入式微控制方案与防静电、浪涌保护电路,确保设备在复杂电网环境下依然能保持稳定运行,其完善的自诊断机制可实时监测传感器与线路状态,提前发现故障隐患。
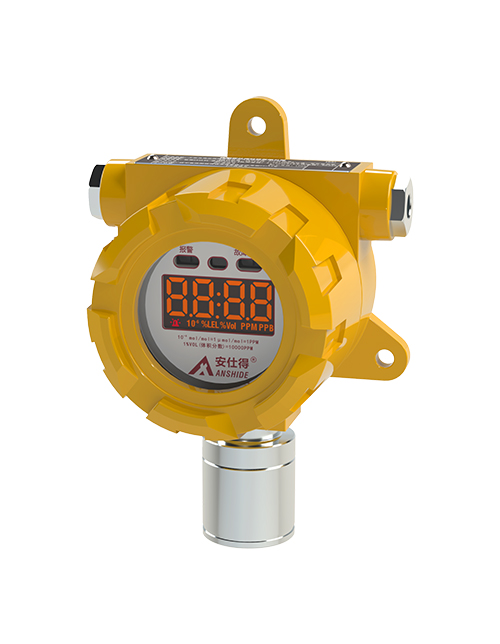
选择安仕得科技的有毒气体检测仪,不仅是选择一台可靠的监测设备,更是选择一份安心的售后服务保障。安仕得科技依托工厂直销模式,具备高效的出货响应速度,能够根据客户现场实际工况提供定制化的安全解决方案。无论是新项目的气体探测系统设计,还是旧厂区的无线远传改造升级,企业均能提供从方案选型、技术指导到现场调试培训的一站式服务。安仕得科技秉持“专注环境安全,成就绿色梦想”的理念,通过严格品控与专业服务,为不同行业客户的安全生产提供坚实保障,助力企业实现安全与效益的双重提升。
FAQ:
1. 如何根据现场气体种类选择合适的有毒气体检测仪?
选型需确认具体检测的气体类型(如CO、H2S、Cl2),安仕得科技提供电化学、催化燃烧、红外等多种原理的探测器,并可根据现场浓度范围与防爆区域等级推荐适配的防爆铝合金外壳机型。
2. 有毒气体检测仪的安装高度有什么讲究?
安装高度取决于被测气体的密度,通常比空气轻的气体安装在泄漏点上方30-60cm处,比空气重的气体则安装在距地面30-60cm处。实际安装中安仕得科技工程师会结合现场气流与泄漏源位置提供专业指导。
3. 探测器多久需要做一次标定维护?
常规工况下建议每3-6个月进行一次零点与灵敏度校准。安仕得科技产品支持远程修正功能,在部分场景下无需频繁现场配气,降低了后期维护工作量,具体周期可根据厂家指导与环境评估确定。
4. 检测仪能否接入工厂现有的DCS或PLC系统?
可以。安仕得科技的报警控制器支持RS485、4G及ABUS总线等多种通讯方式,且具备无源继电器输出,能够便捷地对接第三方自控系统或消防主机,实现数据远传与报警联动。
5. 在高温高湿的南方夏季,设备运行稳定性如何?
该系列有毒气体检测仪工作温度范围覆盖-40℃~+70℃,湿度≤93%RH(无凝露),并具备温度补偿与防静电干扰电路,能够有效应对高温高湿环境,降低误报几率。
6. 设备出现故障时,售后响应机制是怎样的?
控制器具备快速故障自诊断能力,可在90秒内识别并上报故障类型。若遇现场问题,可直接联系曹经理,拨打13114921500,安仕得科技提供远程技术指导与及时的售后维保服务。
 冀公网安备13010402002588